

Siete nella fase finale della progettazione di un nuovo catetere guida. L'asta spinge bene, la forma della curva mantiene la sua traccia, ma la punta continua ad agganciarsi all'anatomia simulata alla prima curva. Nella maggior parte dei casi, il problema non è il design dello stelo o la miscela polimerica, ma la fase di formazione della punta.
La formatura della punta non è un'operazione di finitura cosmetica. È il processo che determina se un dispositivo può navigare in sicurezza nei vasi tortuosi, attraversare una lesione stretta o accedere a un ramo distale senza causare traumi. Per gli ingegneri dei dispositivi medici, il messaggio è semplice: prima prendi la punta giusta e il resto del dispositivo avrà la possibilità di funzionare.
Cos'è la formazione della punta del catetere?
La formazione della punta del catetere è un'operazione secondaria basata sul calore. Un tubo preestruso viene inserito in uno strumento di formatura, riscaldato finché il polimero non si ammorbidisce, rimodellato secondo la geometria desiderata e quindi raffreddato per bloccare la forma. Il processo è controllato da quattro variabili indipendenti:
- Temperatura di riscaldamento e profilo di rampa
- Spazio dello stampo e tempo di permanenza
- Forza assiale, vuoto o pressione dell'aria interna
- Velocità di raffreddamento e deviazione di post-raffreddamento
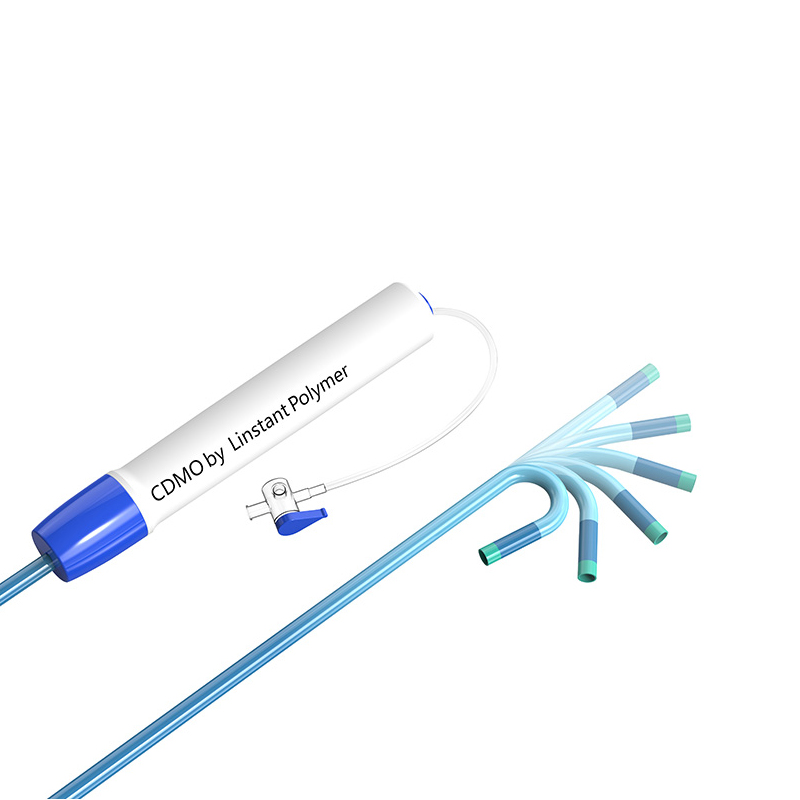
A livello pratico, la formatura della punta prende l'estremità distale di un catetere e la trasforma in una forma conica, a cupola, svasata o curva. La scelta della geometria segue la funzione clinica prevista. Una conicità morbida aiuta a seguire il filo guida, una punta a cupola protegge la parete del vaso e una punta curva aiuta a reindirizzare il dispositivo.
Dove si inserisce la formatura della punta nel flusso di produzione
La formazione della punta solitamente avviene dopo l'estrusione e l'intrecciatura e prima dell'assemblaggio del mozzo o dei componenti infine incollati. Ciò significa che qualsiasi difetto riscontrato durante la formazione della punta influisce anche sulle rese a monte. Una progettazione disciplinata del processo previene cicli di rilavorazione.
Illustrazione isometrica di uno stampo per la formazione della punta di un catetere, che mostra il tubo, la geometria della punta, la zona di riscaldamento e le metà dello stampo superiore/inferiore.
Perché la qualità della formatura della punta non può essere trascurata
La formazione della punta del catetere non influisce solo sull'aspetto del dispositivo. Ha conseguenze dirette per:
- Sicurezza vascolare. Un bordo affilato o una bava sulla punta possono sezionare la parete del vaso o causare embolizzazione.
- Tracciabilità e attraversabilità. Una conicità ben formata traduce la coppia e la forza di spinta in modo più efficiente attraverso un percorso tortuoso.
- Compatibilità con filo guida e dispositivo. La geometria della punta controlla la facilità con cui un filo o un altro dispositivo passa attraverso il lume.
- Prestazioni dell'immagine. Una punta lampeggiante o irregolare può creare artefatti nella fluoroscopia o nella valutazione OCT.
- Robustezza dell'assemblaggio. Le deviazioni nelle dimensioni della punta rendono difficile l'adesione di un marker radiopaco o l'unione di una sezione distale.
In breve, la formatura della punta è l'ultima linea di difesa tra un buon dispositivo e un buon design. Questa consapevolezza spiega perché i principali produttori investono nella caratterizzazione del processo per questa fase.
Scelta dei materiali per la formatura della punta
La selezione del materiale guida la finestra del processo più di qualsiasi altra variabile. Ogni famiglia di polimeri ha il proprio comportamento termico, resistenza alla fusione e profilo di ritiro.
I polimeri del cavallo di battaglia: Pebax, TPU e nylon
Pebax (ammide a blocchi di polietere) è il materiale più comune per le punte morbide dei cateteri. La gamma di durezza Shore compresa tra 25D e 72D consente agli ingegneri di bilanciare flessibilità e trasferimento di coppia. Una tipica finestra di formatura si trova tra 150°C e 210°C, che è sufficientemente bassa da ridurre il danno termico ma sufficientemente alta da modellare rapidamente la punta.
Il TPU (poliuretano termoplastico) offre un'eccellente resistenza all'abrasione e può essere formulato con riempitivi radiopachi. Le punte in TPU vengono comunemente formate nell'intervallo 160–220°C. La sua minore resistenza al fuso richiede uno spazio più stretto nello stampo per evitare cedimenti.
Il nylon (poliammide) fornisce una maggiore resistenza della colonna ed è spesso utilizzato in punte strutturalmente impegnative. Tuttavia, la sensibilità all’umidità può produrre difetti superficiali, quindi il condizionamento dell’aria secca è essenziale prima della formatura.
Opzioni ad alte prestazioni: Sbirciare e poliimmide
Il Sbirciare è una scelta eccellente per i dispositivi che necessitano di elevata resistenza alla fatica e alla temperatura. La formazione della punta del PEEK richiede temperature dello stampo comprese tra 340 e 400°C. Poiché il PEEK si espande più dei tecnopolimeri standard, la fessura dello stampo deve essere più ampia per evitare che si attacchi o si irriti.
La poliimmide non è formabile a fusione. Il suo valore risiede negli alberi a parete sottile e stabili al calore. Per la formatura della punta, i produttori di solito si affidano invece a tecniche adesive o a base di solvente.
Fluoropolimeri: basso attrito, formabilità limitata
PTFE e FEP offrono la migliore lubrificazione e resistenza chimica, ma non scorrono in uno stampo standard per la formazione della punta. Il PTFE non può essere affatto lavorato per fusione. In pratica, una punta in fluoropolimero si ottiene incollando una sezione distale separata a basso attrito o utilizzando la tecnologia termoretraibile.
| Materiale | Durezza Shore | Temp. di formazione | Rischio chiave |
|---|---|---|---|
| Pebax | 25D–72D | 150–210°C | Degrado termico |
| TPU | 80A–95A | 160–220°C | Sciogliere il cedimento |
| Nylon | 30D-65D | 170–230°C | Sensibilità all'umidità |
| PEEK | 80D-90D | 340–400°C | Surriscaldamento/attaccamento |
| Poliimmide | Rigido | Non formabile | Problemi di adesione |
| PTFE/FEP | 50D-55D | Non formabile a fusione | Nessuna lavorazione di fusione |
 Tubi per palloncini di precisione per cateteri medici Tubi per palloncini con tolleranze strette fino a ±0,01 mm e opzioni multistrato fino a una pressione di scoppio di 55 atm. Adatto per cateteri per dilatazione a palloncino in procedure cardiovascolari e minimamente invasive, offrendo proprietà meccaniche costanti. Visualizza il prodotto →
Gli intervalli di temperatura sono valori tipici per i polimeri di grado medicale, riepilogati in base ai riferimenti tecnici comuni e ai dati tecnici di processo LINSTANT.
Quando una punta deve funzionare con un palloncino, la scelta del tipo di tubo del palloncino influisce sull'assemblaggio complessivo. Molti ingegneri cercano un partner in grado di fornire tubi per palloncini con una risposta coerente nella formazione della punta. Il portafoglio di tubi per palloncini medicali di LINSTANT comprende opzioni a strato singolo, doppio e triplo strato proprio perché la punta è il punto in cui si incontrano diverse strutture di parete.
Difetti comuni nella formazione delle punte e come prevenirli
In un contesto produttivo, i difetti di formazione della punta rientrano in alcune famiglie ricorrenti. Riconoscerli precocemente previene lo scarto sistematico.
| Difetto | Causa principale | Contromisura |
|---|---|---|
| Bava/bavatura | Spazio nello stampo troppo grande o temperatura troppo alta | Ridurre il divario, abbassare la temperatura, regolare la velocità di raffreddamento |
| Incoerenza dimensionale | Riscaldamento non uniforme o variazione del lotto di materiale | Riqualificare il profilo termico, verificare il lotto del materiale |
| Variazione dello spessore della parete | Stampo disallineato o tubo eccentrico | Allineare l'attrezzatura, controllare la concentricità del tubo |
| Superficie opaca o ondulata | Velocità di raffreddamento errata o tempo di permanenza eccessivo | Riduci la permanenza, ottimizza la curva di raffreddamento |
| Punta chiusa/compressa | Vuoto eccessivo o sovrapressione | Bilanciare la pressione interna e lo sfiato |
| Linea di saldatura | Collisione frontale del flusso in una punta multistrato | Regola la geometria dello stampo o la combinazione dei materiali |
Per i microcateteri, il controllo della formazione della punta è ancora più impegnativo poiché lo spessore della parete è spesso inferiore a 0,2 mm. Una variazione di temperatura di 5°C può trasformare una punta pulita in una punta morbida e non funzionale. La corretta formazione della punta del microcatetere solitamente prevede il riscaldamento a infrarossi o RF con monitoraggio della temperatura a circuito chiuso.
 Microcatetere rinforzato per chirurgia mininvasiva Microcatetere con diametro esterno inferiore a 1 mm, durezza e variazioni di diametro personalizzabili per la navigazione di vasi tortuosi. La punta arrotondata riduce i traumi, rendendolo ideale per trattamenti neurointerventi, cardiovascolari e tumorali. Visualizza il prodotto →
Quando si lavora con tubi in PEEK, il rischio di surriscaldamento è reale. Sono necessari strumenti avanzati per formare il PEEK senza carbonizzarsi o perdere le sue proprietà meccaniche. Per dettagli su questo materiale specifico, vedere il nostro articolo su punta che forma tubi medici in PEEK .
Informazioni su LINSTANT: un partner per sistemi di catetere personalizzati
Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionale, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti.
Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati.
LINSTANT gestisce una camera bianca conforme GMP di quasi 20.000 m², con 15 linee di estrusione importate, 8 linee di estrusione PEEK dedicate, 2 linee di stampaggio a iniezione e quasi 100 set di apparecchiature per trecciatura, molle, rivestimento e saldatura. Questa capacità supporta sia la produzione pilota su piccola scala che la consegna di volumi sostenuti.
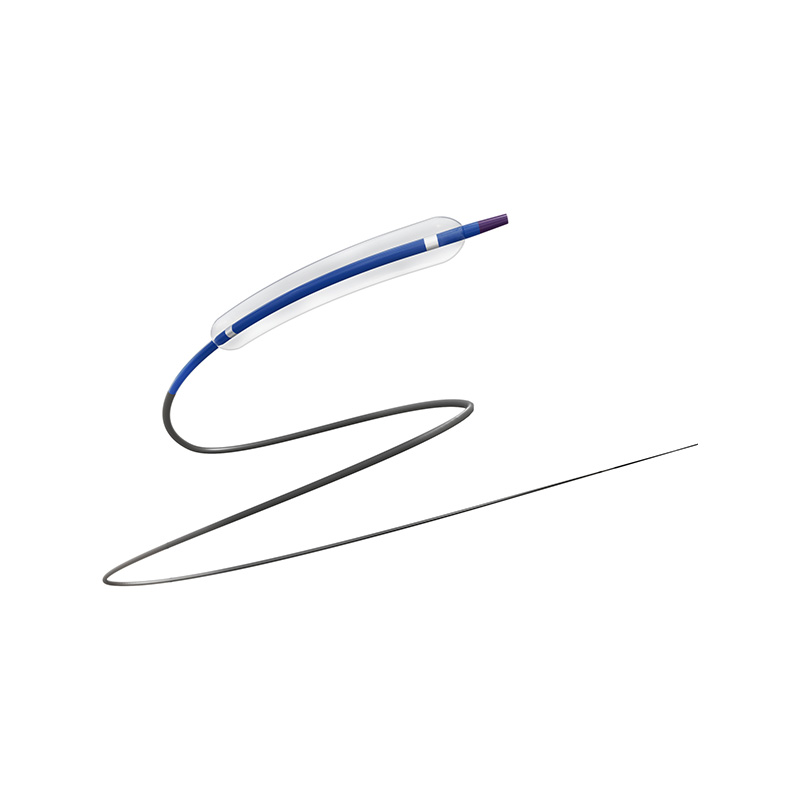
 Catetere guida a coppia elevata con struttura intrecciata Catetere guida con durezza multistadio, punta distale morbida e stelo intrecciato per coppia e stabilità superiori. Le pareti ultrasottili e lo strato interno in PTFE garantiscono un'erogazione fluida del dispositivo, supportata da una produzione in camera bianca conforme a GMP. Visualizza il prodotto →
Dal disegno alla produzione: come ridimensionare un progetto di formatura di una punta
Portare in produzione una specifica di formatura della punta richiede più di uno stampo. Richiede la caratterizzazione del processo, l'ispezione del primo articolo e parametri di produzione controllati. Un buon partner definirà la finestra del processo, documenterà i parametri critici del processo e supporterà le attività di convalida.
LINSTANT Servizi OEM/ODM coprire l'intero percorso dalla selezione dei materiali e degli strumenti alle prove pilota e alla produzione in serie. Per i team di dispositivi europei e nordamericani, il vantaggio è un unico fornitore con estrusione e lavorazione secondaria interne, che riduce i rischi di trasferimento e abbrevia i tempi di consegna.
Domande frequenti sulla formazione della punta del catetere
Q1. Cos'è la formazione della punta del catetere?
Catetere tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2. Quali materiali funzionano meglio per la formatura della punta?
Sono comunemente usati Pebax, TPU, nylon e PEEK. La poliimmide e il PTFE richiedono in genere il fissaggio adesivo o metodi meccanici anziché la formatura a caldo.
Q3. Cosa causa i difetti di formazione della punta?
Riscaldamento non uniforme, cattivo allineamento dello stampo, pressione eccessiva e qualità di materiali incompatibili sono le cause più frequenti di bave, bave o problemi dimensionali.
Q4. Come viene controllata la qualità della formatura della punta?
L'ispezione ottica, la misurazione dimensionale, il test di tenuta e il test di pressione di scoppio vengono solitamente combinati per verificare la punta formata.
Q5. LINSTANT offre la formatura personalizzata della punta?
SÌ. Il programma OEM/ODM di LINSTANT supporta la formatura personalizzata delle punte dalla fase di progettazione fino allo sviluppo degli utensili e alla produzione in serie.
Q6. Qual è la differenza tra ribaltamento e formatura della punta?
Suggerimentoping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing.