Una gabbia per fusione spinale, un rivestimento del microcatetere, un cuscinetto della pompa e un anello di serraggio a semiconduttore possono essere tutti tagliati dallo stesso polimero beige. Quel polimero è Sbirciare, e la risposta breve a "cos'è il Sbirciare" è questa: è un materiale termoplastico tecnico semicristallino della famiglia dei poliarileterchetoni che mantiene una resistenza meccanica utile fino a circa 250 °C, resiste alla maggior parte delle sostanze chimiche e può essere estruso, modellato o lavorato a macchina. La risposta più lunga è dove i progetti riescono o falliscono, perché la selezione della qualità, la cristallinità e la finestra di elaborazione decidono se le proprietà della scheda tecnica sopravvivono nella parte finita. Chimica del PEEK in parole povere Il polietere etere chetone prende il nome dalla sua struttura portante: anelli di benzene aromatici uniti da due legami eterei e un legame chetonico, che si ripetono in uno schema regolare. Questa regolarità consente alle catene di compattarsi in regioni cristalline, tipicamente dal 25 al 35% del volume a seconda di come la parte è stata raffreddata e ricotta. La fase cristallina fornisce rigidità, resistenza alla fatica e resistenza ai solventi; la fase amorfa fornisce la tenacità. Due numeri incorniciano tutto il resto. La temperatura di transizione vetrosa è di circa 143 °C, dove la fase amorfa inizia ad ammorbidirsi. Il punto di fusione è di circa 343 °C, motivo per cui le apparecchiature di lavorazione del PEEK devono funzionare a una temperatura prossima a 380 °C. Tra questi due numeri, il PEEK si comporta come un solido rigido e resistente allo scorrimento anziché come una plastica gommosa, motivo per cui sostituisce il metallo nelle parti soggette ad usura e nei componenti degli impianti. Vale la pena precisare subito un dettaglio normativo: il PEEK non contiene fluoro. Non è un fluoropolimero e non è un PFAS. In un momento in cui le sostanze per- e polifluoroalchiliche sono soggette a forti pressioni normative, questo singolo fatto ha allontanato più di un team di progettazione dal PTFE e verso il PEEK. Il profilo della proprietà dietro la reputazione I dati pubblicati per il PEEK non riempito si raggruppano strettamente tra i fornitori, il che rende la stesura delle specifiche più semplice rispetto a quella delle materie plastiche. Valori tipici per PEEK non riempito a temperatura ambiente; i gradi riempiti, portanti e implantari differiscono. Proprietà Valore tipico Cosa significa nel design Densità 1,30–1,32 g/cm³ Circa un sesto del peso dell'acciaio a parità di volume Transizione vetrosa (Tg) ≈143 °C La rigidità inizia a scendere al di sopra di questo punto Punto di fusione (Tm) ≈343 °C Imposta la finestra di elaborazione della fusione intorno a 350–400 °C Temperatura di servizio continua ≈250 °C in aria Limite di portata a lungo termine, dipendente dalla qualità Resistenza alla trazione 90-100MPa Paragonabile ad alcune leghe di alluminio per unità di peso Modulo di flessione 3,6–4,1 GPa Più vicino all'osso corticale rispetto al titanio Assorbimento d'acqua ≈0,15% (24 h), ≈0,5% saturo Le dimensioni cambiano leggermente in vivo; permettetelo Infiammabilità UL 94 V-0 a 1,5 mm, bassa emissione di fumo Utile negli interni degli aerei e delle ferrovie Resistenza chimica Insolubile nei comuni solventi Attaccato solo da acido solforico concentrato Temperatura massima tipica di servizio continuo (°C) Poliimmide (PI) 300 PTFE 260 PEEK 250 PPS 220 PCTFE 120 Valori approssimativi dalle schede tecniche dei polimeri pubblicate; i limiti reali dipendono dal carico, dal mezzo e dallo spessore della parete. Leggi queste cifre come un pavimento piuttosto che come un soffitto. Un grado caricato con vetro al 30% aumenta il modulo e riduce l'espansione termica; un grado riempito di carbonio aggiunge resistenza all'usura e conduttività elettrica; le aggiunte di solfato di bario rendono il PEEK radiopaco quando un medico ha bisogno di vederlo in fluoroscopia. PEEK rispetto a PTFE, poliimmide e PPS Confronto ampio dei voti vacanti; ogni famiglia ha molte varianti speciali. Proprietà PEEK PTFE Poliimmide PPS Uso continuo (°C) ≈250 ≈260 ≈300 ≈220 Resistenza alla trazione (MPa) 90–100 20–30 90–110 75–85 Resistenza all'usura Eccellente Povero Bene Bene Lavorabile in fusione Sì Difficile No Sì Contiene fluoro No Sì No No Costo materiale relativo Alto Medio Alto Medio Scegliere il PTFE quando prevalgono l'attrito e l'inerzia e il carico meccanico è leggero; il suo flusso freddo sotto compressione è la solita modalità di guasto. Scegli la poliimmide quando la temperatura supera quella che il PEEK può contenere e la parte è sottile, come uno strato di rinforzo del catetere, ma ricorda che non è lavorabile a fusione. Scegli il PPS quando il costo guida la decisione e l’esposizione chimica rimane moderata. Scegli il PEEK quando un componente deve sopportare un carico strutturale, sopravvivere a ripetute sterilizzazioni e rimanere radiotrasparente allo stesso tempo. Dalla resina al pezzo finito Il PEEK assorbe abbastanza umidità da dover essere essiccato prima della fusione, in genere a 150 °C per tre ore o più in un essiccatore ad assorbimento. La lavorazione della fusione viene quindi eseguita tra 350 e 400 °C con temperature dello stampo o della matrice intorno a 170–200 °C e la ricottura al di sopra della transizione vetrosa crea la cristallinità che fornisce le proprietà specificate. Salta la ricottura e otterrai una parte che sembra giusta e funziona al di sotto delle aspettative. Quattro percorsi coprono la maggior parte della produzione: estrusione in barra, pellicola e tubo; stampaggio ad iniezione di geometrie complesse; stampaggio a compressione di grandi lastre; e lavorazione da forme grezze. I tubi medicali di solito provengono da estrusione o lavorazione meccanica e il discorso sulle tolleranze è importante fin dall'inizio: i disegni medici comunemente indicano tolleranze del diametro interno comprese tra ±0,02 e ±0,05 mm, che è ottenibile ma deve essere ispezionato con il metodo giusto. Alto-Precision PEEK Tubing for Medical Applications Tubi in PEEK di precisione con diametri interni da 0,10 a 23,00 mm e tolleranze OD strette per dimensioni ridotte, adatti a cateteri e componenti endoscopici. Visualizza il prodotto → La guaina termorestringente è uno strumento separato ma correlato: un manicotto in PEEK o FEP si restringe sullo stelo del catetere durante il riflusso, comprimendo insieme gli strati senza aggiungere una parete esterna permanente. Guaina termorestringente in PEEK per componenti sensibili Guaina in PEEK termoretraibile con rapporto 1,3/1,4 e temperatura di recupero di 170–190°C, adatta a proteggere componenti sensibili e connessioni critiche in assemblaggi medicali. Visualizza il prodotto → Dove il PEEK guadagna il suo prezzo nei dispositivi medici Tre proprietà portano la maggior parte del caso medico. Innanzitutto, la radiolucenza: un componente PEEK non riempito è invisibile ai raggi X e produce molti meno artefatti MRI rispetto al titanio, quindi l’immagine attorno ad esso rimane pulita. In secondo luogo, il modulo: con circa 3,6 GPa, il PEEK è molto più vicino all’osso corticale rispetto alle leghe metalliche, il che riduce la protezione dallo stress nei dispositivi spinali e traumatologici. Terzo, stabilità alla sterilizzazione: il PEEK tollera i cicli gamma, ossido di etilene e vapore senza l’ingiallimento o l’infragilimento che colpisce i polimeri più economici. Nel lavoro con cateteri, il PEEK appare come segmenti di steli ad elevata rigidità, rivestimenti intrecciati e alternative agli ipotubi dove è necessario un isolamento elettrico o termico. Se desideri uno sguardo più approfondito su come si comporta il materiale sotto forma di tubo, questa panoramica di Tubo in PEEK copre lo spessore della parete, la rettilineità e la pratica della tolleranza. Il PEEK lavorato serve anche come banco di sviluppo dei dispositivi: impianti di prova, dispositivi di sterilizzazione, manici di strumenti e banchi di prova che non devono graffiare o contaminare ciò che contengono. Parti in PEEK lavorate con precisione per dispositivi medici Parti in PEEK lavorate con precisione per impianti di prova, dispositivi di sterilizzazione, manici di strumenti e componenti di dispositivi medici, con elevata durezza, resistenza alla corrosione e biocompatibilità. Visualizza il prodotto → Costi, tempi di consegna e rischio di sostituzione Il composto PEEK in genere costa un ordine di grandezza in più per chilogrammo rispetto a POM, PBT o nylon, e i lotti di grado implantare con piena tracciabilità sono ancora una volta superiori. Il prezzo raramente è il fattore decisivo per un piccolo componente, ma domina su un alloggiamento di grandi dimensioni. Ne conseguono due conseguenze pratiche. Progetta lo spessore della parete di cui hai effettivamente bisogno anziché lo spessore che hai ereditato da una parte metallica. E verifica che la qualità sia disponibile nella forma necessaria prima del congelamento della progettazione, poiché le qualità speciali spesso comportano tempi di consegna più lunghi e quantità minime più elevate rispetto allo stock naturale non riempito. Il rischio silenzioso è la sostituzione. Il PEEK assomiglia a diversi polimeri beige più economici ed è noto che i fornitori spediscono una qualità non verificata quando la domanda aumenta. Richiedi la tracciabilità del lotto, un certificato di analisi rispetto al grado esatto e la conferma della fonte della resina. Cinque controlli prima che PEEK vada in sorteggio Confermare la reale temperatura di servizio, comprese brevi escursioni, anziché citare la cifra principale di 250 °C. Decidi se la parte necessita di ricottura e chi ne è responsabile. Elencare tutte le sostanze chimiche con cui la parte entrerà in contatto; Il PEEK è resistente ad ampio spettro ma non universale. Indicare il metodo di ispezione insieme alla tolleranza, in particolare per i diametri interni dei tubi. Adatta il grado all'applicazione: i gradi industriale, medico e implantare non sono intercambiabili. Informazioni su Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionale, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. A questo si affianca la nostra capacità di estrusione, stampaggio a iniezione e lavorazione del PEEK Servizi OEM e ODM per i produttori di dispositivi che necessitano di un partner produttivo piuttosto che di un catalogo. PEEK: domande frequenti Q1. A cosa serve la plastica PEEK? Guarnizioni, cuscinetti, componenti di pompe e valvole, staffe aerospaziali, parti di semiconduttori, gabbie spinali, strutture dentali e tubi di cateteri: ovunque il calore, l'usura o l'esposizione chimica escludano i comuni tecnopolimeri. Q2. A quale temperatura può resistere il PEEK? Circa 250 °C ininterrottamente in aria per i gradi non riempiti, con un punto di fusione vicino a 343 °C. Sono possibili brevi escursioni al di sopra del limite continuo, ma necessitano di una convalida specifica dell'applicazione. Q3. Il PEEK è più resistente del metallo? Non in termini assoluti: la resistenza alla trazione di 100 MPa è ben inferiore a quella dell’acciaio inossidabile. Ma il PEEK per unità di peso compete con l'alluminio e non si corrode né si salda mai. Q4. Il PEEK è un PFAS o un fluoropolimero? No. Il PEEK non contiene fluoro, quindi non rientra nelle discussioni sulle restrizioni sui fluoropolimeri e sui PFAS. Questo è uno dei motivi principali per cui alcuni team abbandonano il PTFE. Q5. Il PEEK è biocompatibile e di grado medico? Sono disponibili gradi di PEEK per uso medico e per impianti, comunemente testati secondo ISO 10993 e USP Classe VI. I gradi industriali non devono mai sostituirli. Q6. Quanto costa il PEEK? I prezzi dei composti in genere sono di un ordine di grandezza superiori ai materiali plastici tecnici di base, e i gradi per impianti costano ancora di più. Tolleranze strette e piccoli volumi aumentano ulteriormente il prezzo della parte. .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
04Nov-2026Cos'è il PEEK? Spiegazione delle proprietà chiave, dei gradi e delle applicazioni mediche
-
20Oct-2026Produzione di cateteri orientabili CDMO: controllo di albero, punta e assemblaggioUn catetere orientabile può superare un test di deflessione al banco e tuttavia risultare vago in un vaso tortuoso. La causa più comune non è solo la maniglia; si tratta di variazioni accumulate lungo l'albero, il rinforzo, il collegamento della punta, il percorso del filo di trazione e il metodo di ispezione. La conclusione pratica: scegliere un CDMO produttore di cateteri orientabili che possieda tali interfacce sotto un unico sistema di qualità, piuttosto che coordinare quattro fornitori e sperare che lo stack-up rimanga all'interno della tolleranza. Ciò che la produzione di cateteri orientabili CDMO controlla effettivamente Nei programmi di cateteri orientabili, un CDMO non è un fornitore di tubi con un banco di assemblaggio. Dovrebbe gestire il trasferimento della progettazione, l'estrusione, il rinforzo, la rifusione, la formatura della punta, gestire l'integrazione, lo sviluppo di metodi di prova, la convalida del processo e la produzione in serie. Questo ambito è importante perché la deflessione è un output a livello di sistema. Un cambiamento nel potere lubrificante del rivestimento, nella tensione della treccia o nell'indurimento dell'adesivo può spostare la curva di corsa della forza in modo tale che l'impugnatura non corrisponda più alle aspettative del medico. La tabella seguente è una checklist utile durante la qualificazione dei fornitori. Chiedi a ciascun candidato di indicare quali passaggi sono interni, quali sono subappaltati e in che modo i parametri critici del processo vengono controllati al momento del passaggio di consegne. Tabella 1. Interfacce di processo in cui si ottengono o si perdono le prestazioni del catetere orientabile. Fase del processo Modalità di guasto comune Cosa dovrebbe controllare il CDMO Estrusione Deriva ID/OD, ovalizzazione, legame debole del liner Temperatura di fusione, velocità di prelievo, misurazione laser, SPC e tracciabilità del lotto Rinforzo Variazione del passo della treccia, gap tra le bobine, terminazione allentata Tensione del filo, copertura, passo, ancoraggio delle estremità e ispezione durante il processo Riflusso e incollaggio Assottigliamento del rivestimento, assorbimento dell'adesivo, legame debole della punta Profilo termico, supporto del mandrino, controllo della polimerizzazione e test di peeling Maneggiare e tirare il filo Gioco, attrito elevato, attorcigliamento del filo Raggio di fresatura, pretensionamento, lubrificazione, arresti di corsa e test dell'intero assemblaggio Rilascio dell'ispezione Supera il controllo visivo ma sembra scadente durante l'uso Angolo di deflessione, isteresi di corsa della forza, risposta di coppia, test di tenuta e particolato Una domanda più forte non è “Puoi realizzare questo catetere?” ma "Mostrami la mappa del processo, gli attributi critici per la qualità e il metodo di prova che utilizzerai per dimostrare la ripetibilità della deflessione." Un CDMO in grado di rispondere con dati, attrezzature e tracciabilità è solitamente più preparato per il trasferimento del progetto rispetto a uno che risponde con un catalogo. La progettazione per la producibilità inizia dall'albero, non dalla maniglia Un catetere orientabile è un percorso di forza: impugnatura, filo di trazione, anello di ancoraggio, spirale o treccia di compressione, rivestimento, rivestimento e punta. Il cavo di trazione non agisce da solo. Tende la struttura distale e comprime l'asta; se la fodera ha un attrito incoerente o la giacca striscia, il manico può sembrare stretto mentre la punta resta indietro. La perdita di movimento viene spesso attribuita alla maniglia, ma la causa principale risiede a monte. Il design dell'albero deve essere rivisto prima di tagliare l'attrezzatura. Il CDMO deve definire lo spessore della parete, l'angolo della treccia, lo spazio tra le bobine, l'accoppiamento di riflusso, la lunghezza del terreno di giunzione e il raggio di instradamento del filo di trazione come una finestra controllata, non un singolo valore nominale. Questo è anche il momento in cui la scelta del materiale diventa pratica. I rivestimenti in poliimmide e PTFE, le giacche in PEEK, PEBA, TPU e fluoropolimero apportano ciascuno un diverso equilibrio tra rigidità, lubrificazione, legabilità e compatibilità con la sterilizzazione. Costruzione dell'albero orientabile (schema) Giacca esterna Treccia o bobina Fodera a basso attrito Lume a tirante Zona di legame della punta Non in scala; solo per discussioni sulla revisione del progetto. Un'utile revisione DFM mette alla prova la progettazione rispetto al processo. La treccia può essere terminata senza grumi? È possibile ispezionare l'incollaggio della punta senza tagliare la parte? Il lume del filo di trazione può essere lavato e sottoposto a prova di tenuta? Se la risposta è no, il progetto non è pronto per il trasferimento in produzione, indipendentemente dalla deflessione del prototipo. Estrusione e rinforzo Imposta la finestra di deflessione L'estrusione stabilisce i diametri interno ed esterno, la concentricità delle pareti e il legame del rivestimento che il resto della struttura eredita. Il rinforzo quindi decide come l'albero trasporta coppia e compressione. L'angolo della treccia, il numero di fili, la distanza tra le bobine e la copertura non sono dettagli estetici. Una treccia più stretta può migliorare la risposta della coppia ma ridurre la portata della punta; una bobina più morbida può sembrare liscia ma perdere la spinta. La risposta giusta dipende dall'anatomia, dal percorso di accesso e dal meccanismo della maniglia. Il profilo aziendale di LINSTANT elenca 15 linee di estrusione importate, 8 linee di estrusione PEEK e quasi 100 macchine per trecciatura, molle e rivestimento. Queste risorse sono importanti quando un programma necessita di coestrusione, alberi multilume, rinforzi intrecciati o a spirale e trattamento superficiale in un'unica catena di fornitura. Inoltre, facilitano la pianificazione delle prime iterazioni ingegneristiche, poiché le fasi di albero, rinforzo e rivestimento non devono viaggiare tra fornitori separati per ogni costruzione. Tubi rinforzati con treccia per alberi di catetere La treccia metallica o in fibra incorporata tra gli strati supporta la pressione di scoppio, la resistenza della colonna e la trasmissione della coppia, rendendola rilevante per alberi di catetere rinforzati e strutture di guaine orientabili. Visualizza il prodotto → Guaina orientabile per deflessione distale regolabile Accoppia il rinforzo dell'albero intrecciato con una punta distale regolabile, punta arrotondata e rivestimento in PTFE; adatto per elettrofisiologia, accesso vascolare e urologico dove è importante una deflessione precisa. Visualizza il prodotto → Per le guaine orientabili e i cateteri deflessibili, l'asta rinforzata e la punta deflessibile devono essere sviluppate insieme. Un fornitore in grado di regolare treccia, bobina e rifusione nella stessa finestra di processo è in una posizione migliore per mantenere la forza di deflessione costante da lotto a lotto. Unione dei suggerimenti, rifusione e integrazione della gestione: dove appare il movimento perduto La punta distale è la parte più ispezionabile di un catetere orientabile e spesso quella meno tollerante. Il riflusso può assottigliare la giacca in corrispondenza di una zona di legame; l'adesivo può penetrare in un lume; un anello di trazione può migrare sotto carico ciclico. Ogni problema può superare un controllo visivo e tuttavia modificare la curva forza-corsa. Il CDMO dovrebbe controllare i profili termici, il supporto del mandrino, la polimerizzazione dell'adesivo e l'ispezione della linea di giunzione come processi convalidati. L'integrazione della maniglia introduce un'altra serie di variabili: pretensione del cavo di trazione, raggio di instradamento, lubrificazione, arresti di corsa e pressacavo. Una maniglia che risulta liscia sul banco può sviluppare un gioco dopo la sterilizzazione o la spedizione se il percorso del filo non è limitato. Il team di produzione dovrebbe quindi testare l'intero assemblaggio, non solo l'albero. L'angolo di deflessione rispetto alla corsa della maniglia, l'isteresi, la resistenza alla pelatura del legame della punta, le perdite, lo scoppio e la pulizia delle particelle appartengono allo stesso piano di rilascio. Microcatetere per accesso neurovascolare e di piccoli vasi Piccolo catetere rinforzato con transizioni di durezza e diametro personalizzabili e punta arrotondata; rilevante per le piattaforme neurovascolari e coronariche dove la sensibilità distale e la precisione sono importanti. Visualizza il prodotto → Per le piattaforme basate su microcatetere, lo stack di tolleranza diventa ancora meno tollerante. Piccoli cambiamenti nell'attrito del liner o nello spessore del legame della punta possono dominare la sensazione all'estremità distale. Ecco perché un CDMO con esperienza interna sui microcateteri è utile durante la revisione del progetto, non solo durante la produzione in serie. Controlli di qualità specifici per i dispositivi orientabili Un certificato generale ISO 13485:2016 è necessario ma non sufficiente. La traccia di controllo dovrebbe collegare gli input di progettazione ai controlli di processo e ai test di rilascio. Per i cateteri orientabili, ciò significa misurare gli attributi che influenzano il controllo: intervallo di deflessione, isteresi di corsa della forza, risposta alla coppia, raggio di piega, forza di adesione della punta, pulizia di perdite e particolato. Le prove utili includono: Ricerca e sviluppo di calibri per dispositivi di deflessione, non solo certificati di calibrazione. IQ/OQ/PQ per rifusione, incollaggio, rivestimento e assemblaggio di maniglie. Tracciabilità del lotto dal lotto del polimero al sottoinsieme finito. Controllo delle modifiche che attiva la riconvalida quando un rivestimento, una treccia o un adesivo cambiano. Record di deviazione e CAPA che mostrano come è stata contenuta la deriva. Non accettare un'ispezione finale che controlli solo l'aspetto e un singolo angolo di deflessione. Un catetere orientabile può superare questo test e avere comunque uno scarso feedback tattile. Il metodo di rilascio dovrebbe catturare il percorso della forza, perché questo è ciò che sente il medico. Scalare dalle build cliniche al volume commerciale Lo scale-up mette in luce la dipendenza nascosta dagli operatori, dagli impianti e dagli aggiustamenti informali. Un processo che si basa sulla sensibilità di un tecnico per l'indurimento dell'adesivo o sulla tensione della treccia non è pronto per il volume commerciale. Il CDMO dovrebbe congelare la finestra del processo, qualificare gli impianti, impostare i limiti SPC e definire come vengono gestite le deviazioni prima del primo lotto commerciale. Le attestazioni di capacità sono utili solo quando si connettono al prodotto. LINSTANT segnala una camera bianca GMP di quasi 20.000 metri quadrati, 15 linee di estrusione importate, 8 linee di estrusione PEEK, 2 linee di stampaggio a iniezione, quasi 100 macchine per trecciatura, molle e rivestimento e 40 set di saldatura e formatura. Il grafico seguente riassume le risorse attrezzature segnalate. Risorse del processo LINSTANT (dati aziendali) Conteggi delle attrezzature riportati sul profilo aziendale Linee di estrusione importate 15 Linee di estrusione PEEK 8 Treccia/molla/rivestimento ≈100 Set di saldatura/formatura 40 I dati relativi all'intrecciatura/molla/rivestimento sono approssimativi; gli altri conteggi sono come riportati. La questione pratica è come tali risorse siano qualificate per uno specifico catetere orientabile. Richiedi lo studio sulla capacità del processo, l'elenco degli impianti, il piano di compatibilità della sterilizzazione e il piano di emergenza per un guasto singolo. Si tratta di un indicatore migliore delle prestazioni di lancio rispetto al numero di capacità principale. Dove LINSTANT si inserisce in un programma di cateteri orientabili Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionale, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. Questo posizionamento è rilevante per la produzione di cateteri orientabili perché il lavoro si colloca tra la fornitura dei componenti e l’assemblaggio del dispositivo finito. Il modello OEM/ODM di LINSTANT copre l'estrusione, il rinforzo, la lavorazione secondaria e il sottoinsieme del catetere, con controlli ISO 13485:2016 e GMP per camere bianche. I team che necessitano di un CDMO per partecipare al trasferimento del progetto possono esaminare il file Pagina di sviluppo del catetere OEM/ODM prima della prima revisione tecnica. Domande frequenti: produzione di cateteri orientabili e selezione CDMO Q1. Cosa fa un CDMO per la produzione di cateteri orientabili? Gestisce il trasferimento del progetto, l'estrusione, il rinforzo, l'incollaggio delle punte, l'integrazione della gestione, la convalida e la produzione in serie con un unico sistema di qualità, anziché limitarsi a fornire tubi. Q2. In cosa differisce un catetere orientabile da un catetere guida? Un catetere guida fornisce un condotto stabile; un catetere orientabile aggiunge un filo di trazione o una punta deflessibile in modo che il medico possa modellare attivamente l'estremità distale. Alcune piattaforme combinano entrambe le funzioni. Q3. Quali materiali vengono utilizzati negli steli dei cateteri deflessibili? Le scelte comuni includono rivestimenti in poliimmide o PTFE, treccia in acciaio inossidabile o rinforzo della bobina e rivestimenti in PEEK, PEBA, TPU o fluoropolimero. La selezione dipende dalla rigidità, dalla lubrificazione, dall'adesione e dalla sterilizzazione. Q4. Come si convalida la deflessione della punta e la fatica del filo di trazione? Costruisci dispositivi che misurano l'angolo di deflessione rispetto alla corsa della maniglia, all'isteresi e al carico ciclico del filo di trazione. Legare il metodo agli input di progettazione, con R&R di misurazione e convalida del processo ai sensi della norma ISO 13485. Q5. Un CDMO può supportare build cliniche a basso volume e scale-up? Sì, se viene utilizzata la stessa finestra di processo dal lotto pilota a quello commerciale. Chiedere come vengono gestiti i dispositivi, gli operatori, l'SPC e il controllo delle modifiche tra le fasi. Q6. Cosa devo chiedere prima di trasferire il design di un catetere orientabile? Richiedi la mappa del processo, gli attributi critici per la qualità, la convalida dei legami e del riflusso, la proprietà del metodo di test, la tracciabilità e il piano di controllo delle modifiche per liner, trecce e adesivi. Se stai confrontando un catetere orientabile prodotto da CDMO con una guaina deflessibile, un microcatetere o una piattaforma di guida, inizia con la mappa del processo anziché con la brochure. Il team di ingegneri di LINSTANT può esaminare la costruzione dell'albero, il rinforzo, l'incollaggio delle punte e il piano di ispezione rispetto ai vostri input di progettazione. Contatta LINSTANT per discutere un programma di catetere orientabile. .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
28Oct-2026Guida ai tubi HPLC: come scegliere diametro interno, materiale, raccordi e qualità di taglioUn metodo di routine ha iniziato a dividere i picchi pochi minuti dopo che un tecnico dell'assistenza ha sostituito una linea di trasferimento da 0,005 con una lunghezza di 0,017 nel tubo che aveva nella borsa. La colonna, la fase mobile e il gradiente erano intatti. Circa 40 microlitri di volume extra tra l'iniettore e la testa della colonna sono stati sufficienti per rovinare la separazione. Questa è la versione breve di ciò che contiene con i tubi HPLC: il diametro interno, la qualità del taglio e la struttura del raccordo fissano il risultato molto più del nome sulla bobina. Il materiale decide se i tuoi analiti sopravvivono al contatto con il percorso del flusso. Le sezioni seguenti spiegano come scegliere ciascuna variabile, quali sono le modalità di guasto comune e come specificare i tubi polimerici per gruppi fluidici e dispositivi medici. Cosa fa il tubo HPLC all'interno del percorso del flusso I tubi in un cromatografo liquido svolgono tre lavori contemporaneamente. Contiene la pressione del sistema, mantiene basso il volume della colonna extra e non deve assorbire, catalizzare o filtrare nel flusso che la attraversa. Una connessione chimicamente perfetta ma fisicamente troppo ampia allargherà i picchi; una connessione stretta e inerte ma tagliata maschio perderà sotto pressione. Le guide alla selezione dei fornitori inseriscono dei numeri sui primi due requisiti. Per le colonne a foro stretto ad alta efficienza, la raccomandazione standard è un tubo con diametro interno di 0,12 mm (circa 0,005 pollici), mentre le colonne convenzionali da 4,6 mm tollerano un diametro interno di 0,17 mm (0,007 pollici). Qualunque cosa più ampia aggiunge un volume di miscelazione che la colonna non può annullare. Pompa Iniettore Colonna Rilevatore Le tirature più brevi con ID più piccolo mantenendo i picchi nitidi Ogni segmento capillare tra l'iniettore e la colonna aggiunge volume prima che il campione raggiunga la fase stazionaria. L'aritmetica è spietata. Una linea con ID 0,020 contiene circa 203 microlitri al metro, mentre una linea con ID 0,005 contiene 12,7 microlitri al metro. Dieci centimetri della linea larga si aggiungono quindi circa 20 microlitri, ovvero circa l'1,2% del volume vuoto di 1,6 ml di una colonna da 150 x 4,6 mm riempita con particelle da 5 micrometri. Metti gli stessi 20 microlitri su una colonna da 150 x 2,1 mm e il volume dei vuoti diventa vicino al 6%, sufficiente a degradare visibilmente la risoluzione sui picchi a eluizione precoce. Diametro interno: la variabile che muove le tue vette Un diametro interno più piccolo significa minore dispersione ma maggiore contropressione, e la penalità è severa perché la caduta di pressione scala con la quarta potenza del raggio interno. Dimezzare l'ID moltiplica la caduta di pressione per sedici per la stessa portata e lunghezza. I due grafici seguenti mostrano entrambi i lati di questo compromesso per dimensioni di connessione tipiche. Caduta di pressione per metro di tubo (acqua, 1 ml/min, 25 °C) 0,005 pollici (127 µm) 337PSI 0,007 pollici (178 µm) 88PSI 0,010 pollici (254 µm) 21 Psi 0,020 pollici (508 µm) 1,3PSI 0,030 pollici (762 µm) 0,26PSI Le barre utilizzano una scala logaritmica perché i valori si estendono su più di tre ordini di grandezza. I valori sono calcolati dalla relazione Hagen-Poiseuille per l'acqua a 25 °C; le fasi mobili reali con maggiore viscosità aumentano proporzionalmente ogni valore. Volume interno di un tubo, in base al diametro interno Volume (μl) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 Lunghezza del tubo (m) Il volume cresce linearmente con la lunghezza ma con il quadrato del diametro interno. 0,005 pollici ID: 12,7 µl/m 0,010 pollici ID: 50,7 µl/m 0,020 pollici ID: 202,7 µl/m Corrispondenza dell'ID al formato della colonna: da 0,005 a 0,007 pollici per colonne da 4,6 mm e 0,005 pollici o meno per formati da 2,1 mm e inferiori. mantenere ogni corsa quanto più breve consentita dalla disposizione dello strumento, perché volume e pressione diminuiscono entrambi in scala con la lunghezza. Utilizzare un ID da un capo all'altro, ove possibile; un segmento largo accanto e uno stretto funge da camera di miscelazione. Ricordare che la caduta di pressione aumenta con la viscosità della fase mobile, quindi le colonne refrigerate o i modificatori viscosi raggiungono prima il limite della pompa. Materiali: cosa offre ciascuna opzione Nessun materiale del tubo vince su ogni asse. L'acciaio inossidabile è quello predefinito perché mantiene la pressione e tolleranza quasi tutti i solventi, ma può adsorbire o catalizzare analiti sensibili ai metalli. I tubi polimerici risolvono questo problema, ma riducono un po’ di margine di pressione, mentre i fluoropolimeri introducono problemi di scorrimento e tenuta a cui gli utilizzatori dell’acciaio non pensano mai. Gli intervalli di lavoro sono valori tipici; verificare la compatibilità della pressione e del solvente con il fornitore del tubo per il diametro interno esatto, lo spessore della parete e la temperatura. Materiale del tubo Ruolo tipico Pressione di esercizio Avvertenze pratiche Acciaio inossidabile 316 Connessioni analitiche e standard UHPLC Utilizzato abitualmente nelle alte centinaia o migliaia di bar con ghiere abbinate Gli analiti sensibili ai metalli possono adsorbire o reagire; una ghiera non corrispondente provoca perdite o volume morto Sbirciare Percorsi di flusso biocompatibili e privi di metalli Solitamente qualche centinaio di bar, che diminuiscono con l'aumento della temperatura e dell'ID Limiti di compatibilità dei solventi con alcuni solventi clorurati e DMSO; soffitto più basso dell'acciaio PTFE e FEP Trasferimento a bassa pressione e servizio corrosivo Solo bassa pressione, ben al di sotto di 30 bar nella maggior parte delle letture Striscia sotto carico sostenuto; le estremità devono essere tagliate ad angolo retto per sigillare Silice fusa rivestita in poliimmide Connessioni ad alta efficienza e bassa dispersione Alta pressione quando l'estremità è preparata correttamente Fragile; il rivestimento danneggiato o un'estremità tagliata scheggiata provocano la rottura Valutazione della pressione Inerzia chimica Flessibilità Taglio e flangiatura Trasparenza Punti di forza relativi dei tre materiali del percorso di flusso più comuni, giudicati in base ai criteri che decidono la robustezza del metodo quotidiano. Acciaio inossidabile 316 Sbirciare PTFE/FEP La scelta tra i due cavalli di dei polimeri è abbastanza comune da meritare un confronto a parte; manteniamo una ripartizione nel linguaggio semplice di Tubi in PTFE rispetto a PEEK per le squadre che stanno ancora decidendo. La risposta breve è che il PEEK vince ovunque la pressione e la stabilità dimensionale contano, mentre il PTFE vince laddove contano di più la resistenza chimica e il basso costo al metro. Raccordi, Puntali e Qualità di Taglio I produttori di raccordi riducono la maggior parte dei reclami sui tubi HPLC a causa principali: perdite e volume morto. Entrambi di solito risalgono allo stesso punto, una ghiera che non sigilla la punta del tubo o un'estremità che non è perpendicolare all'asse. Tagliare con un tagliatubi apposito anziché con una lama o con un tagliatubi laterale; un'estremità angolata o sbavata non sigillerà e nessuna coppia potrà fissarla. Posizionare la ghiera sulla prima connessione e tenere insieme le coppie dado e ghiera; una ghiera riutilizzata su una porta diversa è una fonte affidabile di perdite trasmissibili. Seguire la routine di serraggio del produttore. I dadi in polimero si deformano permanentemente se serrati eccessivamente, mentre le ghiere in acciaio serrate solo a mano scivolano sotto pressione. Prestare attenzione al volume morto nella sede della virola: se il tubo tocca il fondo prima che la virola si innesti, lo spazio rimanente diventa una camera di miscelazione proprio di fronte alla colonna. Testare la pressione con un capillare di restrizione al posto della colonna prima di applicare un metodo reale a una nuova connessione. Specifica dei tubi polimerici per gruppi fluidici e medici I materiali utilizzati nei percorsi di flusso HPLC, PEEK, PTFE, FEP, PFA e poliimmide, sono le stesse famiglie di polimeri specificate dai produttori di dispositivi medici per gli steli dei cateteri, i rivestimenti e le guaine rinforzate. Questa sovrapposizione non è una coincidenza: entrambe le applicazioni premiano una stretta tolleranza dimensionale, estremità tagliate pulite e coerenza tra lotti. Ningbo LINSTANT Polymer Materials Co., Ltd. estrudono esattamente quei materiali. Il nostro catalogo di tubi comprende tubi in PEEK, tubi in poliimmide, estrusioni di PTFE e altri fluoropolimeri, costruzioni multistrato e multilume e alberi rinforzati o intrecciati, con operazioni secondarie come taglio, ribaltamento e termoretrazione disponibili nello stesso flusso di lavoro. I requisiti di tolleranza tipici sul diametro interno e sullo spessore della parete vengono discussi in fase di preventivo anziché presupposti, poiché una variazione di 0,02 mm è più importante in un capillare da 0,5 mm che in una linea di drenaggio da 12 mm. Tubi Sbirciare per applicazioni mediche e aerospaziali ad alta temperatura I tubi Sbirciare offrono tolleranze strette, stabilità alle alte temperature e biocompatibilità per applicazioni mediche cardiovascolari, spinali e altre impegnative. Visualizza il prodotto → Tubi per estrusione in PTFE per cateteri e sistemi di rilascio I tubi per estrusione in PTFE combinano proprietà lubrificanti, resistenza chimica e biocompatibilità, rendendoli rilevanti per cateteri, sistemi di rilascio intravascolare e accessori monouso. Visualizza il prodotto → Tubi medici in poliimmide per componenti di cateteri di piccolo diametro I tubi medicali in poliimmide supportano pareti sottili, diametri interni piccoli e resistenza alle alte temperature per cateteri, elettrofisiologia e sistemi di rilascio di stent. Visualizza il prodotto → Il team si dedica ai dispositivi medici che utilizzano la cromatografia liquida anche durante il controllo di qualità, ad esempio quando si quantifica il rivestimento di un farmaco sulla superficie di un palloncino o si controllano i monomeri residui dopo la sterilizzazione. I tubi all'interno del percorso fluidico di quello strumento e i tubi all'interno del dispositivo da testare provengono dalla stessa scienza dei materiali, motivo per cui trattiamo la coerenza dimensionale e la tracciabilità come un problema anziché dovuto. Se il tuo progetto necessita di un'estrusione personalizzata, di un rivestimento o di un assemblaggio completamente in outsourcing, il ns Servizio di sviluppo OEM e ODM copre il supporto alla progettazione fino alla produzione in serie nell'ambito di un sistema di qualità ISO 13485:2016. Informazioni su Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionali, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. Domande frequenti sui tubi HPLC Q1. Qual è il diametro interno migliore per i tubi HPLC? Utilizzare un diametro interno compreso tra 0,005 e 0,007 pollici per colonne da 4,6 mm e un valore inferiore di 0,005 pollici per i formati da 2,1 mm. Scegliere sempre l'ID più piccolo che la pressione della pompa può supportare. Q2. Tubi in PEEK e tubi in acciaio inossidabile: quali dovrei usare? Sbirciare per analiti metal-sensibili e percorsi biocompatibili, acciaio inox dove è necessaria la massima pressione e tolleranza ai solventi. Verificare la compatibilità dei solventi prima di cambiare. Q3. Quale pressione può sopportare il tubo in PEEK? Normalmente poche centinaia di bar, con il limite esatto che dipende dal diametro interno, dallo spessore della parete e dalla temperatura. È sempre più basso di una connessione in acciaio inossidabile abbinata. Q4. Come posso tagliare i tubi HPLC senza creare volume morto? Utilizzare un tagliatubi dedicato, ispezionare l'estremità sotto ingrandimento ed eliminare qualsiasi taglio con bava o smalto. Le estremità quadrate posizionano correttamente le ghiere. Q5. Con quale frequenza è necessario sostituire le ferrule HPLC? Sostituiscili ogni volta che una connessione viene spostata su una porta diversa o al primo segno di pianto. Le ghiere sono materiali di consumo, non hardware permanenti. Q6. Perché i picchi si allungano dopo aver cambiato il tubo? Solitamente volume extra della colonna dovuto a un diametro interno più ampio, a una corsa troppo lunga o a uno spazio vuoto nella sede della ghiera. Misurare il volume e accorciare il percorso prima di toccare il metodo. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
21Oct-2026Selezione dei tubi UHPLC: ID, raccordi e volume morto in PEEK, PTFE e FEPUn sistema UHPLC funzionante a 600 barra attraverso un tubo ID da 0,005 pollici lungo 10 cm contiene circa 1,3 µl di fase mobile all'interno di quella linea. Sostituirlo con un tubo con diametro interno della stessa lunghezza di 0,020 pollici e la linea conterrà circa 20 µl. Nient'altro è cambiato, ma le larghezze dei picchi, i tempi di ritenzione e il conteggio apparente delle piastre si sono spostati. Questo è il caso pratico per trattare i tubi UHPLC come un componente del sistema piuttosto che come un impianto idraulico: il diametro interno determina la dispersione, il materiale determina la compatibilità chimica e la qualità del taglio decide se il raccordo sigilla o trasuda. Quello che segue illustra come interagiscono questi tre fattori, quali numeri appartengono a una scheda tecnica e dove si trovano i limiti realistici per i tubi in polimero e in acciaio inossidabile. Tubi UHPLC e budget del volume della colonna extra Il volume della colonna extra è la somma dell'iniettore, del tubo tra l'iniettore e la colonna e della cella del rivelatore. La letteratura sulla risoluzione dei problemi della cromatografia consiglia comunemente di mantenere il totale al di sotto di circa 10-15 µL quando la colonna è riempita con particelle inferiori a 2 µm, poiché tali colonne producono picchi molto stretti e qualsiasi volume all'esterno della colonna li diluisce e li allarga. Regola empirica: con un diametro interno di 0,005 pollici, un ponticello da 10 cm contribuisce con circa 1,3 µl. A un ID di 0,020 pollici, gli stessi 10 cm contribuiscono con circa 20 µL. Il volume del tubo è facile da calcolare ed è facile da sottovalutare: V = π r² L. Poiché il raggio è quadrato, raddoppiando l'ID quadruplica il volume alla stessa lunghezza. Il grafico seguente mostra cosa significa per le dimensioni del foro normalmente immagazzinate per il lavoro analitico. Figura 1. Volume della colonna extra in 100 mm di tubo (calcolato) 0,0025 pollici ID 0,32 µl 0,005 pollici ID 1,27 µl 0,010 pollici ID 5,07 µl 0,020 pollici ID 20,3 µl 0,030 pollici ID 45,6 µl Dimensioni del foro rispetto al volume contenuto in una lunghezza di taglio di 100 mm Volumi calcolati da V = π r² L; Il diametro interno di 0,0025 pollici contiene meno dell'1% di quello che contiene una linea di 0,030 pollici. Seguono due abitudini. Mantenere il percorso dall'iniettore alla colonna il più breve possibile consentito dalla geometria del campionatore automatico, poiché un ponticello da 5 cm contiene un quarto di quello che contiene un ponticello da 20 cm con lo stesso ID. E non utilizzare un unico foro ovunque: il lato a bassa pressione del sistema, compreso l'ingresso della pompa, il degasatore e le linee di scarico, può contenere tubi da 0,020 pollici o più senza penalità, perché la dispersione non raggiunge mai il rilevatore. Diametro interno: un compromesso di quarta potenza I tubi stretti riducono la dispersione ma costano pressione. Il flusso attraverso un piccolo foro segue la relazione di Hagen-Poiseuille, in cui la caduta di pressione è inversamente proporzionale alla quarta potenza del raggio. Dimezzare l'ID moltiplica la caduta di pressione per sedici, motivo per cui gli ultimi centimetri prima della colonna sono sia la parte più sensibile del percorso del flusso sia la parte che con maggiori probabilità fa scattare un limite di pressione. Figura 2. Caduta di pressione su 250 mm di tubazione, acqua a 20 °C (calcolata) 0 25 50 75 100 bar 0,0025 pollici ID 0,005 pollici ID Dimezzare l'ID moltiplica la caduta di pressione per 16 0.1 0.4 0.7 1.0 portata, ml/min Calcolato dalla relazione Hagen-Poiseuille. Le fasi mobili reali sono più viscose, quindi leggilo come un comportamento relativo piuttosto che come una previsione assoluta per un determinato metodo. Intervalli di lavoro che reggono nella pratica UHPLC di routine: ID da 0,0025 pollici a 0,005 pollici per la linea dall'iniettore alla colonna, dove la dispersione ha l'effetto maggiore sulla forma del picco. Diametro interno da 0,005 pollici a 0,010 pollici dalla colonna al rilevatore, dove un diametro leggermente più grande è solitamente una soluzione accettabile per una contropressione inferiore. DI 0,020 pollici e superiore per l'ingresso della pompa, lo scarico e qualsiasi linea di trasferimento a bassa pressione. Scelta del materiale: Sbirciare, PTFE, FEP, PFA, ETFE e acciaio inossidabile La selezione del materiale di solito si riduce a due domande: cosa si trova nella fase mobile e cosa viene rilevato. Sbirciare: il default senza metalli Il PEEK è la scelta standard per il passaggio dall'iniettore alla colonna nei lavori sensibili ai metalli. È biocompatibile, non rilascia ferro o nichel nel percorso del flusso e tollera i tamponi fosfato e i reagenti di accoppiamento ionico che causano problemi con l'acciaio inossidabile. Ha anche dei limiti: il PEEK si gonfia in DMSO, THF e diclorometano e gli acidi concentrati lo attaccano. Le schede tecniche per i tubi in PEEK di piccolo diametro interno citano comunemente valori di pressione compresi tra circa 5.000 e 7.000 psi (da circa 345 a 480 bar) a temperatura ambiente, che copre la maggior parte delle condizioni del metodo UHPLC. PTFE e FEP: il lato a bassa pressione I fluoropolimeri coprono le parti del percorso del flusso dove la pressione è modesta e la resistenza chimica è più importante. PTFE e FEP sono effettivamente inerti per quasi tutte le fasi mobili, sono morbidi e facili da instradare e sono il materiale abituale per le linee di ingresso delle pompe, i collegamenti del degasatore e i rifiuti. Il loro limite di pressione è una frazione di quello del PEEK, quindi non sostituiscono un saltatore ad alta pressione. Tubo per estrusione in PTFE per applicazioni mediche e per percorsi di fluidi Tubi in fluoropolimero chimicamente resistenti per percorsi di flusso a bassa pressione, con biocompatibilità, ampio intervallo di temperature e usi con catetere o sistema di rilascio. Visualizza il prodotto → PFA ed ETFE: dove la temperatura o la rigidità contano Il PFA mantiene le sue proprietà meccaniche a temperature più elevate rispetto al FEP, il che è importante quando i tubi si trovano vicino a un forno a colonna. L'ETFE è più rigido e più resistente all'abrasione del PTFE con una resistenza chimica comparabile, quindi viene spesso scelto per linee che vengono maneggiate ripetutamente durante la manutenzione. Tubo per estrusione medicale PFA per linee di fluidi analitici e industriali Tubi in fluoropolimero per il trasferimento di fluidi di grado alimentare e connessioni analitiche precise, che combinano resistenza chimica e prestazioni in prossimità di strumentazione riscaldata. Visualizza il prodotto → Acciaio inossidabile: il soffitto a pressione L'acciaio inossidabile 316 con diametro esterno di 1/16 pollici raggiunge pressioni fino a circa 20.000 psi con connessioni eseguite correttamente, motivo per cui i sistemi che funzionano continuamente al di sopra di 1.000 bar di solito rimangono con esso. I compromessi sono reali: gli ioni metallici possono filtrare in fasi mobili ad alto contenuto di sale e gli analiti che chelano i metalli possono adsorbirsi sulla parete. Figura 3. Confronto qualitativo dei materiali, punteggio da 1 a 5 Capacità di pressione Resistenza chimica Flessibilità Efficienza dei costi Percorso del flusso privo di metalli PEEK PTFE/FEP 316 SS I punteggi rappresentano una valutazione ingegneristica qualitativa intesa a restringere le opzioni, non sostituiscono le schede tecniche dei materiali. Tabella 1. Materialei dei tubi utilizzati nei percorsi di flusso UHPLC, con i compromessi che molto spesso determinano la scelta. Material Intervallo ID tipico Pressione di esercizio Note sui solventi e sugli analiti La migliore vestibilità PEEK da 0,0025 a 0,030 pollici Comunemente indicato da 5.000 a 7.000 psi per piccoli ID Rigonfiamento in DMSO, THF e diclorometano; evitare gli acidi concentrati; privo di metalli Linee iniettore-colonna, analiti sensibili ai metalli PTFE Da 0,010 a 0,062 pollici Bassa pressione, inferiore a poche centinaia di psi La più ampia resistenza chimica; morbido e facilmente instradabile Ingresso pompa, scarico, trasferimento a bassa pressione FEP Da 0,010 a 0,062 pollici Bassa pressione Chimica simile al PTFE, parete trasparente Linee di scarico del degasatore e del rilevatore PFA Da 0,010 a 0,062 pollici Da basso a moderato Inerzia del fluoropolimero con migliore stabilità alle alte temperature Linee in prossimità di un forno a colonna ETFE Da 0,010 a 0,062 pollici Da basso a moderato Buona resistenza chimica con maggiore rigidità Linee gestite durante la manutenzione Acciaio inossidabile 316 da 0,0025 a 0,020 pollici Fino a circa 20.000 psi con raccordi corretti Può rilasciare ioni metallici nei metodi ad alto contenuto di sale o di accoppiamento ionico Sistemi che funzionano sopra i 1.000 bar Laddove la scelta è veramente ravvicinata, un confronto fianco a fianco di Tubi in PTFE e PEEK rispetto all'elenco delle fasi mobili è solitamente il modo più rapido per risolverlo. Tolleranze, qualità di taglio e raccordi Due elementi sul disegno di un tubo determinano se un metodo viene trasferito in modo pulito tra gli strumenti: tolleranza ID e qualità di taglio. La tolleranza del diametro interno viene scritta come cifra assoluta, ad esempio /-0,0005 pollici (circa /-13 µm), o come percentuale del valore nominale. Poiché il volume scala con il quadrato del diametro, la tolleranza si converte direttamente in un'oscillazione del volume e l'oscillazione è proporzionalmente maggiore su un foro piccolo che su uno grande. Figura 4. Oscillazione del volume causata dalla tolleranza del diametro interno (scale del volume con diametro quadrato) /-20% /-40% /-10% /-20% 0,005 pollici ID /-0,0005 pollici 0,005 pollici ID /-0,001 pollici 0,010 pollici ID /-0,0005 pollici 0,010 pollici ID /-0,001 pollici Alesaggio nominale e tolleranza dichiarata rispetto alla variazione di volume risultante Calcolato da V ∝ d². Una tolleranza di /-0,0005 pollici su un foro di 0,005 pollici sposta già il volume della linea di circa il 20%. La qualità del taglio è la seconda metà del problema. Un tubo tagliato ad angolo, o lasciato con una bavatura all'estremità, non può adattarsi perfettamente al cono di una porta 10-32. Il risultato è un piccolo volume intrappolato direttamente davanti alla colonna, una causa classica di ampiezza eccessiva del picco che nessun condizionamento della colonna potrà rimuovere. Una fresa con guida affilata produce una faccia quadrata e priva di bave; un taglierino diagonale no. I raccordi completano l'assemblaggio. Il diametro esterno di 1/16 di pollice è standard per le porte coniche da 10-32 e i dadi in PEEK serrati a mano sono la scelta abituale per i tubi in PEEK perché sigillano in modo affidabile e possono essere riutilizzati. Un serraggio eccessivo è l'errore comune: fa scorrere il polimero a freddo, restringe il foro in corrispondenza della connessione e aggiunge silenziosamente sia contropressione che volume morto. Ciò che appartiene a un disegno di tubazione Una specifica che sopravvive al cambio del fornitore contiene sei elementi: qualità del materiale e colorante, diametro interno nominale con tolleranza, diametro esterno, lunghezza di taglio con tolleranza, condizione della superficie di taglio e requisiti di pulizia o estraibili per la modalità di rilevamento prevista. Superficie di taglio quadrata e senza bave 0,005 pollici ID lumen DE 1/16 pollici (1,59 mm) Parete 0,029 pollici (0,73 mm) Figura 5. Vista isometrica di un tubo con diametro esterno di 1/16 di pollice con un lume di diametro interno di 0,005 pollici. La faccia tagliata e il muro sono le due caratteristiche più spesso lasciate non specificate e successivamente attribuite alla colonna. OD e ID sono i numeri che gli acquirenti controllano per primi, ma sono i due meno spesso scritti con una tolleranza allegata. Su un diametro interno di 0,005 pollici, la differenza tra /-0,0005 pollici e una tolleranza non specificata è un'oscillazione del 20% nel volume della linea, che è abbastanza grande da spostare il tempo di ritenzione quando il tubo viene sostituito tra gli strumenti. Il lato produttivo: la tolleranza all'estrusione è il prodotto Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionale, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. Per chiunque richieda tubi polimerici di precisione, le capacità rilevanti sono queste: una struttura per camere bianche conforme GMP di quasi 20.000 m², 15 linee di estrusione importate con coestrusione singola, doppia e tripla, otto linee di estrusione PEEK dedicate, certificazione ISO 13485:2016 e OEM/ODM programmi che funzionano da un disegno e da uno stack di tolleranza anziché da un numero di catalogo. Domande frequenti sui tubi UHPLC Q1. Cos'è il tubo UHPLC e in cosa differisce dai tubi HPLC? Stesso lavoro, numeri più ristretti. I sistemi UHPLC funzionano a pressioni più elevate con colonne inferiori a 2 µm, quindi la linea tra l'iniettore e la colonna ha normalmente un diametro interno inferiore, tipicamente compreso tra 0,0025 e 0,005 pollici, e una tolleranza del diametro interno più stretta rispetto a una linea HPLC convenzionale. Q2. Quale tubo ID dovrei utilizzare per l'UHPLC? Utilizzare da 0,0025 a 0,005 pollici dall'iniettore alla colonna, da 0,005 a 0,010 pollici dalla colonna al rivelatore e 0,020 pollici o più sul lato a bassa pressione come ingresso della pompa e scarico. Q3. I tubi in PEEK sono adatti per l'UHPLC? Sì, per la maggior parte delle condizioni del metodo ed è la risposta abituale quando il percorso del flusso deve essere privo di metalli. Verificare innanzitutto la compatibilità con i solventi, poiché il PEEK si gonfia in DMSO, THF e diclorometano e rimanere entro il range di pressione per il diametro interno specifico. Q4. Tubi in PEEK o acciaio inossidabile per UHPLC? L'acciaio inossidabile sopporta le pressioni più elevate, fino a circa 20.000 psi con i raccordi corretti, ma può rilasciare ioni metallici e interagire con i reagenti di accoppiamento ionico. Il PEEK è inerte e biocompatibile, con un tetto di pressione inferiore e restrizioni sui solventi. Q5. Come posso tagliare i tubi in PEEK senza creare volume morto? Utilizzare una taglierina con una guida affilata in modo che la faccia sia quadrata e priva di bave, quindi ispezionare l'estremità prima di installarla. Un taglio angolato o sbavato non si sigilla contro il cono della porta e lascia un volume intrappolato davanti alla colonna. Q6. Perché il tempo di ritenzione cambia dopo aver sostituito il tubo? Solitamente una modifica nel volume della colonna extra o nella tolleranza dell'ID. Una linea più lunga o un foro più grande aggiungono volume e ampliano i picchi; un foro fuori tolleranza fa la stessa cosa in modo meno prevedibile, motivo per cui la tolleranza appartiene all'ordine di acquisto. .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
14Oct-2026Stampaggio a iniezione PEEK: guida al controllo della temperatura, degli strumenti e dei difettiLo stampaggio a iniezione di Sbirciare non è un sostituto identico per computer, ABS o nylon. Il processo richiede uno stampo mantenuto a 150-200 °C, la resina essiccata fino a un livello di umidità misurato nell'ordine delle centinaia di ppm e una massa fusa che rimanga sopra i 360 °C dall'ugello all'ultima cavità. Raggiungere queste tre condizioni e le parti mantengono le loro dimensioni attraverso ripetuti cicli in autoclave; ne manchi uno e la parte spesso sembra perfetta sulla stampa e fallisce settimane dopo. Un esempio familiare: un raccordo luer in PEEK stampato supera l'ispezione dimensionale, quindi si rompe alla radice della filettatura dopo tre cicli di sterilizzazione a vapore a 134 °C. Nella cella non è cambiato nulla, tranne un refrigeratore che ha abbassato lo strumento fino a 90 °C nelle giornate più calde. La pelle si congelò diventando amorfa, il nucleo continuò a restringersi e lo stress residuo trovò l'angolo più acuto della parte. Questa singola storia contiene gran parte di ciò che rende lo stampaggio in PEEK diverso dai tecnopolimeri di tutti i giorni: il materiale premia il controllo e punisce le scorciatoie. Perché PEEK infrange i presupposti standard dello stampaggio Il PEEK fonde a circa 343 °C e la sua transizione vetrosa si trova a circa 143 °C, quindi il divario tra flusso e congelamento è stretto. Le resine ordinarie vengono stampate in strumenti mantenuti tra 30 °C e 80 °C. Gli strumenti PEEK funzionano tipicamente a 150–200 °C e i gradi ad alta cristallinità vengono talvolta spinti più in alto. Ne conseguono due conseguenze pratiche. Innanzitutto, l'utensile diventa un assieme riscaldato anziché un blocco di acciaio: il riscaldamento a cartuccia o a olio, le piastre isolanti e le tolleranze di dilatazione termica negli organi di intercettazione devono essere tutti progettati fin dall'inizio. In secondo luogo, i tempi di ciclo si allungano: da 30 a 60 secondi è normale per una sezione di parete modesta, e le parti spesse durano più a lungo, perché la parte non può essere espulsa finché il nucleo non si è raffreddato abbastanza da mantenere la sua forma. PP/PE 30–60 ABS 60–80 PC 80–120 PEEK 150–200 Intervalli tipici di temperatura della superficie dello stampo per famiglia di polimeri, in °C. La lunghezza della barra indica il punto medio dell'intervallo. La finestra del processo, numero per numero Una finestra di processo è utile solo quando i numeri vengono scritti e poi sfidati con un processo reale. I valori seguenti sono punti di partenza tipici per i gradi PEEK non riempiti; i composti riempiti di fibre modificano il comportamento di pressione e ritiro e ogni strumento dovrebbe essere convalidato separatamente. Parametri iniziali per lo stampaggio ad iniezione di PEEK non caricato. Verificare con la scheda tecnica del fornitore della resina prima di impostare una prova. Parametro Punto di partenza tipico Perché è importante Essiccazione della resina 150 °C per 3–6 h, essiccatore ad adsorbimento, punto di rugiada inferiore a −40 °C L'umidità provoca striature argentate, vuoti e difetti superficiali Temperatura di fusione 360–400 °C Al di sotto di circa 350 °C la massa fusa è troppo rigida per riempire pareti sottili Temperatura dello stampo 150–200 °C La leva più importante in termini di cristallinità, scorrimento viscoso e stabilità dimensionale Velocità di iniezione Medio-alto, profilato Il riempimento lento rischia di produrre scatti brevi; il riempimento incontrollato provoca spruzzi e bruciature Mantenendo la pressione Dipendente dalla cavità, tipicamente 60–100 MPa Compensa l'elevato ritiro; una pressione eccessiva blocca lo stress Contropressione 5–15 bar Mantiene sotto controllo il riscaldamento di taglio nella vite Velocità della vite Basso, intorno a 50–80 giri al minuto Un taglio elevato degrada la fusione e produce granelli neri Ricottura Rampa graduale fino a circa 200 °C, mantenimento per 2–4 ore, raffreddamento lento Allevia lo stress residuo prima della sterilizzazione e dell'assemblaggio Decisioni sugli utensili che non possono essere risolte in seguito La viscosità del fuso del PEEK rimane elevata anche a 400 °C, quindi lo strumento deve essere generoso laddove il fuso è più sottile. Questi sono i punti che più spesso decidono se un progetto va avanti o va in stallo. Cancelli: puntare ad un diametro di almeno 1 mm su piccole parti mediche. I cancelli puntiformi sottostanti tagliano la fusione e lasciano linee di saldatura deboli. Corridori: a tutto tondo, corto e ben isolato. Un canale caldo con ugello riscaldato impedisce il congelamento del canale di colata tra una stampata e l'altra. Acciaio: i gradi caricati di vetro e carbonio sono abrasivi. L'acciaio per utensili temprato e i percorsi del flusso lucidati riducono l'usura e le macchie nere. Restringimento: Il PEEK non riempito si trova comunemente vicino all'1,2–1,5% lineare. I gradi caricati con fibra si ritirano meno nella direzione del flusso e più attraverso di essa, quindi la disposizione delle cavità deve seguire l'orientamento delle fibre. Sformo e raggi: Sformo di 1–2°, raggi generosi e assenza di spigoli interni taglienti. Il PEEK è sensibile al notch e lo stress residuo si concentra esattamente lì. Piastra cavità riscaldata 150–200 °C Ugello a canale caldo Cancello Cavità parziale Vista isometrica di uno strumento in PEEK: una piastra con cavità riscaldata, un ugello a canale caldo che alimenta un ingresso generoso e la cavità della parte incassata. Cristallinità, ricottura e le proprietà effettivamente fornite La temperatura dello stampo non è solo un indicatore del tempo di ciclo. Decide la struttura cristallina all'interno della parte spedita. Uno strumento caldo consente alle catene polimeriche di organizzarsi mentre la parte si raffredda, conferendo una pelle cristallina con maggiore rigidità, migliore resistenza all'usura e maggiore resistenza agli attacchi chimici. Uno strumento freddo congela la pelle in uno stato amorfo: più resistente e duttile a breve termine, ma soggetta a cambiamenti dimensionali la prima volta che la parte vede il calore di sterilizzazione, perché la pelle congelata tenta di cristallizzarsi in seguito, durante il servizio, non nello stampo. La ricottura colma questo divario. Una rampa graduale fino a circa 200 °C, una permanenza da due a quattro ore e un raffreddamento lento allentano lo stress che si accumula durante il riempimento e l'imballaggio. Per le parti rivolte verso l'impianto o ad alta precisione, questo passaggio non è facoltativo; fa parte delle specifiche. basso moderato alto molto alto 60 °C 120 °C 170 °C 200 °C Andamento schematico della cristallinità ottenibile rispetto alla temperatura dello stampo per un grado PEEK a cristallizzazione lenta. Solo indicativo; i valori effettivi dipendono dal grado e dalla velocità di raffreddamento. Difetti, cause principali e soluzioni La maggior parte dei rifiuti del PEEK rientrano in sei gruppi e ognuno di essi rimanda a un contesto specifico piuttosto che al materiale stesso. Difetti comuni di stampaggio del PEEK mappati in base alle cause più probabili e all'azione correttiva da provare per prima. Difetto Probabile causa Prima azione correttiva Tiro corto Sciogliere troppo freddo, riempire troppo lentamente, cancello troppo piccolo Aumentare la temperatura della botte, profilare un riempimento più rapido, allargare il cancello Striature o vuoti argentati Umidità nella resina Asciugare a 150 °C per 3–6 ore e verificare il punto di rugiada dell'essiccatore Macchie nere o segni di bruciatura Surriscaldamento, blocco delle viti, contropressione elevata Spurgare, ridurre la contropressione e la velocità della vite, ispezionare la vite Deformazione dopo la sterilizzazione Stampo a freddo, nessuna ricottura, raffreddamento sbilanciato Aumentare la temperatura dello stampo, aggiungere la ricottura graduale, bilanciare il raffreddamento Linee di saldatura deboli Bassa temperatura sulla saldatura o contaminazione Aumentare la temperatura di fusione e stampo, spostare il cancello Crepe su nervature e angoli Imballaggio eccessivo, spigoli vivi, strumento freddo Ridurre la pressione di mantenimento, aggiungere raggi, aumentare la temperatura dello stampo Dalle parti stampate in PEEK ai sistemi di catetere finiti Nei dispositivi minimamente invasivi, il PEEK appare solitamente dove calore, attrito e precisione si incontrano: mozzi luer, componenti di maniglie e valvole, corpi di connettori, giunti sovrastampati ed elementi di rinforzo che devono sopravvivere a ripetute sterilizzazioni a vapore a 134 °C senza perdere la loro aderenza. La modanatura gestisce quelle forme discrete; l'estrusione ricopre la geometria tubolare che attraversa il dispositivo stesso. Entrambi i percorsi devono essere qualificati rispetto agli stessi obiettivi di cristallinità e pulizia, motivo per cui i programmi medici li acquistano sempre più da un unico fornitore. Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionale, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. Dal punto di vista produttivo, LINSTANT gestisce un'officina pulita conforme alle norme GMP di quasi 20.000 m² con un sistema di qualità ISO 13485:2016, con 15 linee di estrusione importate, 8 linee di estrusione PEEK dedicate, 2 linee di stampaggio a iniezione e circa 40 set di saldatura e formatura. Questo mix consente a un connettore in PEEK stampato e al suo stelo estruso di essere sviluppati l'uno contro l'altro invece di essere abbinati a posteriori: il motivo per cui il tubo in PEEK è diventato un punto focale nella progettazione di dispositivi minimamente invasivi, come trattato nella nostra discussione su perché i tubi in PEEK sono popolari nella tecnologia medica . Laddove un componente necessita sia di caratteristiche stampate che di tolleranze di lavorazione ristrette, oppure è necessario un prototipo prima del taglio degli utensili, i processi secondari colmano il divario. Per i team che preferiscono consegnare l'intera specifica piuttosto che suddividerla tra i fornitori, Sviluppo OEM/ODM copre l'abbinamento del design, l'utensileria, lo stampaggio, l'estrusione e la finitura in un unico sistema di qualità. Stampaggio ad iniezione PEEK: domande frequenti Q1. A cosa serve lo stampaggio a iniezione di PEEK nei dispositivi medici? Il PEEK stampato viene utilizzato per mozzi luer, corpi di connettori, maniglie, parti di valvole e componenti di rinforzo: ovunque un dispositivo debba mantenere le dimensioni attraverso cicli in autoclave a 134 °C e resistere a ripetute esposizioni chimiche. Q2. Quale temperatura dello stampo richiede il PEEK? La maggior parte dei gradi non caricati funziona con una superficie dello stampo compresa tra 150 °C e 200 °C. Al di sotto di tale intervallo la pelle diventa amorfa, la cristallinità diminuisce e la parte diventa soggetta a scorrimento e distorsione post-sterilizzazione. Q3. Il PEEK può essere stampato su una macchina per lo stampaggio a iniezione standard? Spesso sì, a condizione che il cilindro raggiunga i 400 °C, che la vite e la valvola di ritegno siano resistenti all'usura, che l'essiccatore possa mantenere un punto di rugiada basso e che l'utensile possa essere riscaldato e isolato. I retrofit sono comuni; uno strumento freddo non lo è. Q4. Perché il PEEK necessita di essiccazione e ricottura? L'umidità assorbita provoca striature argentate, vuoti e difetti superficiali, quindi la resina viene essiccata a 150 °C per 3–6 ore. La ricottura a circa 200 °C con un raffreddamento lento allevia lo stress interno prima che la parte venga sottoposta a sterilizzazione o carichi di assemblaggio. Q5. Stampaggio a iniezione PEEK o lavorazione CNC: cosa è meglio? La lavorazione è adatta ai prototipi e ai volumi ridotti perché non comporta costi di attrezzatura. Lo stampaggio vince quando la domanda annuale raggiunge alcune migliaia di pezzi o la geometria presenta caratteristiche poco pratiche da lavorare, come sottosquadri interni e nervature sottili. Q6. Il PEEK stampato ad iniezione è biocompatibile e sterilizzabile? Il PEEK vanta una lunga storia nelle applicazioni su impianti e strumenti, ma la qualità conta. Specificare una resina di grado medico o per impianti con documentazione di supporto e test ISO 10993 e convalidarla rispetto alla sterilizzazione con vapore, ossido di etilene, gamma o fascio elettronico come richiesto. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section .chart{width:440px;margin:0 auto 20px;padding:14px 14px 10px;border:1px solid #dde3e8;border-radius:6px;background:#fbfcfd;box-sizing:border-box;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .chart figcaption{font-size:13px;line-height:1.5;color:#5a6672;text-align:center;margin-top:10px;}.article-section .bars{display:flex;flex-direction:column;gap:9px;}.article-section .bar-item{display:flex;align-items:center;font-size:13px;color:#33414d;}.article-section .bar-name{flex:0 0 80px;}.article-section .bar-track{flex:1;height:14px;background:#eceff3;border-radius:3px;overflow:hidden;margin-right:8px;}.article-section .bar-fill{display:block;height:100%;}.article-section .bar-f1{width:23%;background:#a8bcc7;}.article-section .bar-f2{width:35%;background:#8aa9b8;}.article-section .bar-f3{width:50%;background:#5f8ba1;}.article-section .bar-f4{width:88%;background:#c0562f;}.article-section .bar-num{flex:0 0 56px;text-align:right;font-size:12px;}.article-section .cols{display:flex;align-items:flex-end;justify-content:space-around;height:150px;}.article-section .col{display:flex;flex-direction:column;justify-content:flex-end;align-items:center;width:70px;}.article-section .col-val{font-size:12px;color:#33414d;margin-bottom:4px;}.article-section .col-bar{display:block;width:44px;border-radius:3px 3px 0 0;}.article-section .col-h1{height:48px;background:#a9c9c1;}.article-section .col-h2{height:78px;background:#78ab9f;}.article-section .col-h3{height:104px;background:#4b8a7c;}.article-section .col-h4{height:118px;background:#2c6257;}.article-section .col-axis{display:flex;justify-content:space-around;border-top:1px solid #ccd5db;margin-top:6px;padding-top:4px;}.article-section .col-axis span{width:70px;text-align:center;font-size:12px;color:#5a6672;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fa;border-left:4px solid #2f6f8f;border-radius:4px;padding:12px;}.article-section .faq-item h3{color:#1d4e6b;}.article-section .faq-item p{color:#3a4750;margin-bottom:0;}.article-section .faq-item:nth-child(even){background:#f8f3f1;border-left-color:#c0562f;}.article-section .faq-item:nth-child(even) h3{color:#8f3f21;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
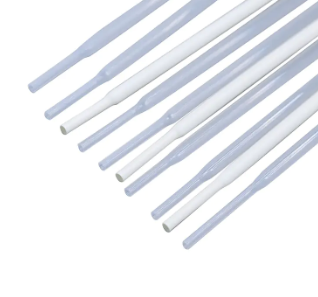
-
10Oct-2026Spiegazione dell'estrusione del catetere: tolleranze, materiali e controllo del processoUn'oscillazione di 0,03 mm nello spessore della parete sembra innocua su un disegno. Al banco si trasforma in una piega dell'arco aortico, in un palloncino che non si muove o in una valvola emostatica che gocciola. Nella nostra esperienza, la maggior parte dei reclami relativi alle prestazioni del catetere sono riconducibili alla linea di estrusione piuttosto che al design del catetere. La risposta breve: L'estrusione del catetere definisce la banda di tolleranza che è possibile mantenere, la forza di adesione disponibile a valle e il livello di ripetibilità del dispositivo finito su larga scala. Ottenere la finestra di estrusione corretta e ogni passaggio successivo diventerà più semplice. Se si sbagli, nessun lavoro di ribaltamento, incollaggio o assemblaggio salverà il dispositivo. Questa guida illustra cosa controlla effettivamente l'estrusione, le variabili di processo che contano, i polimeri che si comportano diversamente sulla stessa velocità, i difetti che si manifestano per primi e i controlli di qualità che impediscono che un processo convalidato vada alla deriva. Cosa controlla l'estrusione del catetere prima di ogni altra cosa L'estrusione è il passaggio che fissa la geometria che ogni altro processo assume. Se un albero esce dalla linea con una variazione della parete del 12%, le fasi di intrecciatura, riflusso e formazione della punta ereditano quella variazione e l'amplificato. Ecco perché i team esperti bloccano la finestra di estrusione prima di finalizzare il progetto del catetere, e non dopo. Cinque output contano di più su un albero tipico interventistico: diametro esterno, spessore e concentricità della parete, ovalità, finitura superficiale del lume interno e stabilità dimensionale sull'intera bobina. Tabella 1. Obiettivi commerciali tipici per i tubi dei cateteri interventistici; i limiti finali devono provenire dalle specifiche del dispositivo ed essere convalidati sulla propria linea. Parametro Obiettivo tipico Perché è importante a valle Diametro esterno da /-0,02 a /-0,05 mm su tubi da 1-3 mm Taglia francese, vestibilità a guaina, cambio catetere Spessore della parete/concentricità Entro il 10% della parete nominale Resistenza all'attorcigliamento, pressione di scoppio, consistenza del riflusso Ovalità Percentuale bassa a una cifra Sigillatura della valvola, formatura della punta, connessioni senza perdite Rugosità della superficie interna Ra inferiore al micron sul lume Tracciabilità, volume di scarico, adesione del rivestimento Stabilità della bobina nella bobina Stessa fascia su tutta la lunghezza Resa dell'assemblaggio e alimentazione automatizzata Gli alberi a pareti sottili sono i luoghi in cui questi numeri diventano difficili. Quando la parete scende verso 0,05 mm, la massa fusa ha meno spazio per rilassarsi e la finestra di abbassamento si restringe bruscamente. Tubi medicali a parete ultra sottile per il trasporto di fluidi di precisione I tubi medicali estrusi ultrasottili supportano diametri interni precisi e opzioni di materiali come TPU, Pebax e Sbirciare per usi minimamente invasivi e con canali di fluido. Visualizza il prodotto → La Linea di Estrusione, Passo dopo Passo La maggior parte dei tubi per cateteri viene prodotta su linee a vite singola o doppia con matrice a croce e dimensionamento sotto vuoto. La sequenza seguente è standard, ma ogni passaggio comporta un punto di controllo che decide la tolleranza finale. Asciugatura e movimentazione dei materiali. Le resine igroscopiche come i copolimeri a blocchi a base di poliammide e il TPU assorbono l'umidità. I pellet non essiccati producono bolle, gel e striature superficiali che compaiono solo dopo poche ore di produzione. Nutrirsi e sciogliersi. La geometria della vite e il rapporto di compressione determinano la delicatezza con cui il polimero si scioglie. Le resine sensibili al taglio necessitano di una zona di compressione graduale per evitare il degrado. Dosaggio e stabilità della pressione. La variazione della pressione di fusione si traduce quasi direttamente nella variazione del diametro. Una pompa a ingranaggi o una zona di dosaggio ben regolata appiattiscono quella curva. Traccia e trafilatura della traversa. La fustella fissa la forma; il rapporto di abbassamento tra l'uscita dello stampo e la dimensione finale del tubo determina la parete. Piccoli cambiamenti qui spostano rapidamente lo spessore della parete. Raffreddamento e dimensionamento. I serbatoi di dimensionamento sotto vuoto e il controllo della temperatura dell'acqua determinano la rotondità e la qualità della superficie. Un raffreddamento troppo veloce congela lo stress nel muro. Decollo, misurazione e avvolgimento. La tensione costante previene smagliature e ovalità; il calibro in linea rileva la deriva prima che una bobina intera venga sprecata. pellet dimensionamento del vuoto Feedback dell'SPC controllo della tensione Estrusore Bagno rinfrescante Misuratore diametro laser Estrattore per il decollo Una vista isometrica di una linea di tubi: il polimero entra nell'estrusore, la massa fusa viene modellata in una matrice a croce, dimensionata sotto vuoto, misurata da un misuratore laser e tirata via a tensione costante. Ogni blocco è un punto di controllo, non solo una macchina. La scelta del materiale riscrive la finestra della temperatura La stessa vite e la stessa matrice si comportano in modo completamente diverso con una nuova resina. I copolimeri a blocchi di poliammide come Pebax e TPU vengono processati in un intervallo di cilindri moderato, mentre Sbirciare e fluoropolimeri richiedono linee dedicate, attrezzature resistenti alla corrosione e cicli di spurgo più lunghi. Il passaggio da una linea dal Sbirciare a un elastomero a bassa temperatura è raramente economico, motivo per cui gli specialisti mantengono una capacità di estrusione separata per i polimeri ad alta temperatura. 0 100 200 300 400 210 200 230 350 380 Pebax TPU PVDF FEP Sbirciare Setpoint rappresentativi del barile, gradi C Al di là della temperatura, il profilo delle proprietà di ciascun polimero decide quale architettura dell'albero ha senso. Un materiale rigido e resistente al calore non è automaticamente la scelta migliore per un albero tracciabile. Rigidità Resistenza al calore Lubrificazione Spingibilità Flessibilità Sbirciare Pebax/TPU PEEK e poliimmide presentano punteggi elevati in termini di rigidità e resistenza al calore; Pebax e TPU otterranno un punteggio elevato in termini di flessibilità. La maggior parte degli alberi moderni mescola entrambi i mondi attraverso la coestrusione multistrato, dove uno strato esterno morbido trasporta il rivestimento idrofilo e uno strato interno rigido trasporta il lume. Per uno sguardo più attento a come questa tecnologia viene applicata nella pratica, consulta questa panoramica di coestrusione di catetere multistrato . Tubi medici multistrato per cateteri e somministrazione di farmaci I tubi estrusi multistrato combinano la biocompatibilità interna con la resistenza o la protezione esterna, supportando cateteri, sistemi di infusione, drenaggio e somministrazione di farmaci con tolleranze strette. Visualizza il prodotto → Da dove provengono effettivamente i difetti di estrusione I difetti raramente appaiono in modo casuale. Nella risoluzione dei problemi di produzione, le stesse cinque cause principali rappresentano la maggior parte degli spool rifiutati. Umidità e asciugatura del materiale 34% Profilo della temperatura e design delle viti 26% Pressione dello stampo e prelievo 18% Raffreddamento, vuoto e decollo 14% Movimentazione, avvolgimento e operazioni secondarie 8% Distribuzione illustrativa basata su modelli tipici di risoluzione dei problemi nella produzione di tubi medici, non su una statistica di settore misurata. Deriva del diametro di solito indica un'instabilità della pressione di fusione o una mancata corrispondenza della velocità di decollo. Gel e granelli neri indicare uno spurgo incompleto, resina degradata nelle zone morte o umidità. Eccentricità del muro spesso deriva dal centraggio dello stampo o da un vuoto sbilanciato nel manicotto di dimensionamento. Frattura e rugosità della fusione compaiono quando la velocità di uscita supera ciò che la geometria dello stampo può gestire a quella temperatura. Ovalità della bobina è un problema di tensione e avvolgimento piuttosto che un problema di estrusione. Tolleranze, misurazione in linea e controllo qualità Un processo convalidato non è un processo stabile per sempre. Le impostazioni del vuoto si alterano, gli stampi si usurano e un nuovo lotto di resina può modificare la viscosità del fuso. La misurazione continua è l'unica difesa pratica. 8 4 0 -4 -8 Controllo a circuito chiuso Linea alla deriva 0h 2 ore 4 ore 6h 8 ore Deviazione del diametro esterno in micron durante un ciclo di produzione Le misure pratiche di controllo su una linea di estrusione di catetere includono: Misurazione laser o ultrasuoni a intervalli fissi, registrata rispetto alla posizione della bobina. Controllo statistico del processo su OD, parete e ovalità, con regole di reazione anziché ispezione a posteriori. Qualificazione di installazione, funzionamento e prestazioni su ogni nuova combinazione di stampo e resina. Tracciabilità completa del lotto, dal lotto di pellet alla bobina finita, secondo un sistema di qualità come ISO 13485. Controllo delle modifiche documentate per qualsiasi regolazione che tocca la finestra convalidata. Dal tubo estruso al catetere finito L'estrusione è solitamente la prima di numerose operazioni. Processi secondari come ribaltamento, svasatura, perforazione, rifusione, trecciatura e laminazione termoretraibile sono ciò che trasforma una bobina di tubo in un albero di lavoro. Questi passaggi dipendono fortemente da ciò che è accaduto al monte: una luce leggermente fuori forma non sigillerà in modo affidabile contro una valvola emostatica e una parete con stress congelato si distorcerà durante il riflusso. I layout complessi dei lumi impongono la massima richiesta alla fase di estrusione. I profili multilume con due, tre o più canali richiedono un flusso bilanciato attraverso la matrice in modo che ogni lume mantenga la sua forma e sezione trasversale su tutta la lunghezza. Tubi medicali multilume per progetti di cateteri complessi I tubi estrusi con canali multipli personalizzabili consentono l'accesso simultaneo a fili guida, farmaci e gas nelle applicazioni di cateteri coronarici, dialitici, endoscopici e neurovascolari. Visualizza il prodotto → Scegliere un partner per l'estrusione Per i produttori di dispositivi, il fornitore di estrusioni è effettivamente parte del team di progettazione. La differenza tra un fornitore di componenti e un partner di sviluppo si manifesta nella tempestività del coinvolgimento e nella quantità di finestra del processo che possono documentare per te. Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionali, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. La base produttiva copre quasi 20.000 metri quadrati di camere bianche conformi alle GMP, con 15 linee di estrusione importate che supportano la coestrusione a strato singolo, doppio e triplo, otto linee PEEK dedicate, due linee di stampaggio a iniezione e circa 100 unità di trecciatura, avvolgimento e rivestimento. La copertura dei materiali spazia da PEEK, poliimmide, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET e PVDF e la gamma di prodotti si estende dai tubi di base, agli steli rinforzati e ai tubi a palloncino, fino ai microcateteri e ai cateteri guida. La gestione della qualità è certificata ISO 13485:2016. Per il team che necessita di supporto alla progettazione anziché di tubi standard, il Servizio OEM e ODM copre lo sviluppo congiunto, gli strumenti, la convalida del processo e la produzione in serie. Domande frequenti Q1. Cos'è l'estrusione del catetere? È il processo di fusione che modella i pellet polimerici in un tubo catetere continuo con diametro interno, diametro esterno e parete definiti. Imposta la geometria su cui si basano tutte le fasi successive dell'assemblaggio. Q2. Quale tolleranza può mantenere l'estrusione del catetere? Le linee ben controllate in genere mantengono il diametro esterno tra /-0,02 e /-0,05 mm e la parete entro circa il 10% del valore nominale, a seconda della resina, dello spessore della parete e delle dimensioni del tubo. Q3. Quali polimeri vengono utilizzati per l'estrusione dei tubi dei cateteri? Sono comuni Pebax, TPU, PVDF, PET, poliimmide, PEEK, PTFE, FEP, PFA ed ETFE. La scelta del materiale determina la finestra di temperatura, la rigidità dell'albero e la strategia di rivestimento. Q4. Qual è la differenza tra l'estrusione di un lume singolo e multilume? Il tubo a lume singolo ha un canale. Il tubo multilume racchiude due o più canali in un unico profilo, il che richiede un flusso bilanciato in modo che ciascun lume mantenga la propria sezione trasversale lungo la lunghezza. Q5. Come si evita l'attorcigliamento del tubo del catetere estruso? Pareti concentriche, spessore costante, il durometro giusto o uno strato di rinforzo intrecciato e un processo di riflusso controllato aumentano la resistenza alla piega. Q6. È possibile fornire tubi estrusi come parte di un assemblaggio completo di catetere OEM? SÌ. I fornitori di estrusione con capacità di lavorazione secondaria possono fornire steli con punta, incollati, intrecciati o rivestiti oppure supportare lo sviluppo di cateteri completamente personalizzati dalla fase di progettazione alla produzione in serie. .article-section{margin-bottom:28px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section table{border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart{width:440px;margin:0 auto 12px auto;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .company-block{background:#f5f9fd;border:1px solid #dbe4ee;border-left:4px solid #2b6cb0;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fd;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-q{font-weight:bold;color:#1a365d;margin-bottom:6px;}.article-section .faq-a{color:#3b4a59;margin-bottom:0;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 CONTATTACI
Se sei interessato ai nostri prodotti, contattaci
- DETTAGLI DI CONTATTO
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- Le informazioni fornite su questo sito sono destinate esclusivamente all’utilizzo nei Paesi e nelle giurisdizioni al di fuori della Repubblica Popolare Cinese.
- PRODOTTI
- Tubi estrusi medicali
- Tubi rinforzati per uso medico
- Poliimmide
- SBIRCIARE
- Tubi per palloncini
- Microcatetere
- Processi secondari
- Tubo termoretraibile
- Tubi medici in fluoropolimero
- Endoscopio
- Guaina di accesso a pressione negativa
- Catetere guida
- Catetere angiografico
- Tubi intrecciati ad alta pressione
- Processo di trattamento superficiale dei tubi medici
- CENTRO NOTIZIE
- Novità del settore
- Notizie aziendali
- TERMINALE MOBILE

