Un microcatetere da 2,7 Fr può superare un test di tracciamento in linea retta e continuare a piegarsi la prima volta che incontra un'arteria iliaca tortuosa. Quando ciò accade, l’anello debole raramente è la punta distale morbida. È l'ipotubo che forma la diafisi prossimale, il componente che decide quanta spinta e quanta coppia raggiungono effettivamente la punta e quanto viene perso a causa dell'ovalizzazione, della deformazione o del cedimento del legame. Gli ipotubi sono anche tra le parti più errate nella distinta base di un catetere. I numeri del calibro si mescolano con didascalie millimetriche, lo spessore della parete viene indicato senza tolleranza e un modello di taglio viene scelto da una fotografia anziché da un obiettivo di rigidità. Le sezioni seguenti descrivono cos'è un ipotubo, come si confrontano le opzioni in acciaio inossidabile, Sbirciare e poliimmide, quali dimensioni comportano il rischio reale di approvvigionamento e cosa verificare prima di rilasciare un ordine di acquisto. Cos'è un ipotubo? Un ipotubo è un tubo di precisione a parete sottile con un diametro esterno piccolo rispetto alla sua lunghezza, utilizzato come albero spingebile e di trasmissione della coppia di un catetere, un filo guida, un ago o un sistema di rilascio. La parola deriva dal tubo ipodermico, il materiale trafilato di acciaio inossidabile dietro la produzione dell'ago, e ora copre qualsiasi tubo di qualità per albero che svolge lo stesso lavoro meccanico, comprese le versioni polimeriche e composite rinforzate. Sui disegni e sugli ordini d'acquisto compaiono due ortografie. Per tubo Hypo solitamente si intende il prodotto della laminazione: tratti diritti o bobine di tubo trafilato di calibro nominale. Per ipotubo si intende solitamente il componente finito dopo il taglio, la profilatura laser, la sbavatura e la passivazione. Quando un fornitore ne quota uno e consegna l'altro, riceverai un tubo grezzo che nessuno può incollare oppure un albero finito prezzato senza le sue operazioni secondarie. Dimensioni nominali del tubo ipo a parete sottile. Lo spessore e la tolleranza della parete variano in base al fornitore e alla designazione di parete normale, sottile o extra sottile. Calibro diametro esterno nominale ID nominale Ruolo tipico dell'albero 34G 0,16 mm (0,0063 pollici) 0,08 mm (0,0031 pollici) Lumi distali sottili, passaggi di microfili 32G 0,23 mm (0,0090 pollici) 0,10 mm (0,0041 pollici) Alberi distali neurovascolari 30G 0,30 mm (0,0120 pollici) 0,15 mm (0,0060 pollici) Membri interni del microcatetere 27G 0,41 mm (0,0163 pollici) 0,21 mm (0,0083 pollici) Alberi di mandata di piccolo diametro 25G 0,51 mm (0,0203 pollici) 0,26 mm (0,0103 pollici) Steli prossimali del microcatetere 23G 0,64 mm (0,0253 pollici) 0,34 mm (0,0133 pollici) Cateteri diagnostici 20G 0,90 mm (0,0354 pollici) 0,58 mm (0,0230 pollici) Guidare i membri interni del catetere 18G 1,27 mm (0,0500 pollici) 0,84 mm (0,0330 pollici) Trocar e aste di accesso Materiali Hypo Tube: cosa ti compra effettivamente ciascuna opzione La scelta del materiale è innanzitutto una decisione relativa alla rigidità e poi alla decisione sulla biocompatibilità. Ogni materiale ipotubo comune è già un materiale di grado medico con una lunga storia di dispositivi, quindi il vero elemento di differenziazione è il comportamento meccanico e il numero di fasi di processo necessarie successivamente all'albero. Acciaio inossidabile 304 e 304V L'acciaio inossidabile rimane l'impostazione predefinita. Un modulo elastico vicino a 193 GPa fornisce la spinta più elevata per unità di spessore della parete, è visibile in fluoroscopia senza additivi e la base di fornitura del taglio laser è matura. Il costo appare a valle: passivazione, sbavatura attenta per controllare il particolato e giunti adesivi che tollerano pochissima contaminazione superficiale. Sbirciare Secondo le schede tecniche dei materiali pubblicate, il Sbirciare si trova nel mezzo con un modulo di flessione vicino a 3,8 GPa, circa cinquanta volte più morbido dell'acciaio inossidabile. Questa è una caratteristica in cui l'albero deve piegarsi ripetutamente senza attorcigliarsi, mantenere una curva sagomata e rimanere compatibile con la risonanza magnetica. Il PEEK è radiotrasparente a meno che non sia composto con solfato di bario o tungsteno, aderisce bene al Pebax e ai rivestimenti in nylon e può essere svasato, inclinato o lavorato a macchina dopo l'estrusione. Per gli alberi in cui è importante una transizione prossimale morbida o la compatibilità magnetica, elimina completamente la fase di legame metallo-polimero. Questa panoramica di a cosa serve il tubo in PEEK nei tubi del catetere copre ulteriori dettagli di progettazione. Tubi in PEEK Il materiale PEEK ha una tolleranza alle alte temperature e può funzionare stabilmente in un ambiente fino a 250 gradi Celsius, pur mantenendo buone proprietà meccaniche, comprese elevate... Visualizza il prodotto → Poliimmide Poliimmide is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. Tubi medici in poliimmide Tubi medici in poliimmide exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Visualizza il prodotto → Modulo di flessione dei comuni polimeri per alberi (GPa) Sbirciare Poliimmide PTFE Pebax72D 3.8 3.0 0.55 0.51 0 1 2 3 4 Valori indicativi del modulo di flessione tratti dalle schede tecniche dei polimeri pubblicate. L'acciaio inossidabile 304 ha un peso di circa 193 GPa ed è lasciato fuori scala in modo che le differenze polimeriche rimangano leggibili. Dal tubo all'asta: come un ipotubo diventa un catetere Pochi cateteri finiti sono costituiti da un singolo ipotubo dal mozzo alla punta. L'architettura comune è un albero a tre zone: una sezione prossimale rigida che trasporta la spinta, una sezione centrale rinforzata che trasferisce la coppia e una sezione distale morbida che segue il filo guida senza danneggiare la parete del vaso. Ipotubo prossimale (PEEK o 304 SS) Albero centrale rinforzato con treccia o bobina Punta morbida distale Vista isometrica schematica di un catetere a tre zone. Non in scala. Gli ipotubi metallici vengono profilati mediante taglio laser anziché cambiando materiale. Tagli a spirale, tagli interrotti e motivi a finestra trasformano un tubo rigido in un segmento flessibile e il passo del taglio imposta il gradiente di rigidità. Gli alberi in polimero raggiungono lo stesso risultato con strumenti diversi: uno strato di treccia o bobina, una camicia di durezza variabile o una coestrusione multistrato. La struttura intrecciata garantisce lo scoppio e la coppia più elevati per un dato spessore di parete, motivo per cui i dispositivi resistenti alla pressione la utilizzano. Tubi intrecciati ad alta pressione Il tubo intrecciato ad alta pressione, o tubo di monitoraggio ad alta pressione, viene utilizzato per iniettare mezzi di contrasto e altre soluzioni mediche durante le procedure PTCA, PCI o angioplastica... Visualizza il prodotto → Dimensioni e tolleranze che comportano rischi di approvvigionamento La maggior parte delle fughe di qualità dell'ipotubo sono problemi di stack dimensionali piuttosto che problemi materiali. Quattro numeri decidono se un albero viene assemblato e funziona: diametro esterno, diametro interno, uniformità della parete e posizione della caratteristica di taglio. Valori tipici osservati nelle specifiche dello stelo del catetere. I limiti accettabili dipendono dalla classe del dispositivo, dallo spessore della parete e dal metodo di assemblaggio, quindi concordarli per iscritto prima di tagliare l'attrezzatura. Parametro Comunemente specificato Perché è importante Tolleranza OD ±0,013 mm (±0,0005 pollici) Inserire all'interno del catetere guida o del rivestimento esterno; divario della linea di legame Tolleranza all'ID ±0,013 mm Passaggio di cavi o dispositivi; velocità di lavaggio e di iniezione Uniformità della parete 90% della parete nominale o migliore Prestazioni di piegatura e scoppio sotto flessione Rettilineità (curvatura) Tipicamente 0,05 mm per 100 mm Orientamento della punta, tracciamento, allineamento della banda di marcatori Posizione della funzione di taglio ±0,1 mm Punto di transizione della rigidezza e concentrazione degli sforzi Condizione del bordo Senza bave, sbavato, passivato Generazione di particolato e abrasione del filo guida Finitura superficiale Ra 0,4 µm o migliore se elettrolucidato Attrito, adesione, trombogenicità Tre rischi appaiono ripetutamente. Innanzitutto, i riferimenti relativi al calibro e al sistema metrico si confondono: un requisito di 25G e un requisito di 0,51 mm sono vicini ma non identici e la differenza si nota nel giunto di giunzione. In secondo luogo, la tolleranza viene indicata senza un metodo di ispezione e ±0,013 mm significa cose diverse per un micrometro laser, un comparatore ottico e un calibro a tampone. In terzo luogo, la campanatura e l'uniformità della parete vengono omesse dal disegno anche se spiegano una quota sproporzionata di reclami su piegamenti e orientamento della punta. Ipotubi in metallo o in polimero: scelta in base alla funzione Se l’esigenza è la massima spinta nel minor diametro possibile, vince comunque l’acciaio inox. Se l'asta deve piegarsi ripetutamente senza attorcigliarsi, rimanere utilizzabile in una suite MRI, evitare un legame metallo-polimero o passare a una punta morbida senza giuntura, un ipotubo polimerico o composito rinforzato è solitamente la risposta migliore. Il confronto riportato di seguito valuta ciascun materiale da 1 a 5 in base ai cinque criteri che guidano la maggior parte delle revisioni della progettazione degli alberi. Sbirciare Poliimmide Acciaio inossidabile 304 Rigidità Flessibilità Resistenza alla piega Compatibilità con la risonanza magnetica Facilità di incollaggio Spinta e coppia: L'acciaio inossidabile 304 offre il massimo per unità di parete; PEEK e poliimmide necessitano di una parete più spessa o di uno strato intrecciato per abbinarli. Resistenza alla piega: i polimeri vincono nei raggi di curvatura stretti; il metallo dipende dal modello di taglio e dal passo. Radiopacità: l'acciaio inossidabile è visibile per impostazione predefinita; gli steli in polimero necessitano di un composto radiopaco o di bande marcatrici. Incollaggio: gli alberi polimerici si incollano a caldo o con solvente alle giacche, mentre il metallo necessita di adesivo o saldatura oltre alla preparazione della superficie. Compatibilità immagini: Sbirciare and polyimide work in MRI; stainless steel does not. Struttura dei costi: il metallo ha un costo materiale inferiore e più operazioni secondarie; il polimero ha un costo del materiale più elevato e meno fasi del processo. Cosa verificare prima di rilasciare un ordine Hypotube Tre assegni catturano la maggior parte delle sorprese costose. Richiedi il metodo di ispezione, non solo la tolleranza. La stessa didascalia di ±0,013 mm si comporta diversamente su un micrometro laser, un comparatore ottico e un tampone, quindi nominare il metodo sul disegno. Confermare se il preventivo copre ipotubi finiti o ipotubi di lunghezza laminata. Profilatura laser, sbavatura, passivazione e ispezione sono voci separate e spesso funzionalità separate. Richiedi dati a livello di lotto sull'uniformità e la curvatura delle pareti, non solo un certificato di conformità. Queste due variabili rappresentano un'ampia percentuale di reclami relativi a attorcigliamenti e orientamento della punta segnalati sul campo. Per i programmi che necessitano dello sviluppo dell'albero anziché del tubo del catalogo, an Programma di alberi del catetere OEM/ODM può coprire l'intera catena, dall'estrusione e trecciatura fino alla profilatura laser, all'incollaggio e all'ispezione, con un unico sistema di qualità. Ciò elimina le argomentazioni che emergono quando l'ipotubo e il rivestimento provengono da fornitori diversi con convenzioni di misurazione diverse. Informazioni su Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionale, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. L'azienda lavora in una struttura con camere bianche conforme alle GMP di quasi 20.000 metri quadrati e possiede la certificazione ISO 13485:2016 per la gestione della qualità dei dispositivi medici. Le risorse di produzione includono linee di estrusione importate con capacità di coestrusione a strato singolo, doppio e triplo, linee di estrusione PEEK dedicate, linee di stampaggio a iniezione e un'ampia base installata di apparecchiature per trecciatura, avvolgimento, rivestimento, saldatura e formatura. La gamma di prodotti comprende tubi medicali estrusi, tubi rinforzati, tubi per palloncini, tubi termorestringenti, tubi in fluoropolimero, componenti in PEEK e poliimmide, microcateteri, cateteri guida e cateteri per angiografia, supportati da processi secondari e servizi di trattamento superficiale. Domande frequenti sugli ipotubi Q1. A cosa serve un ipotubo? Un ipotubo forma l'albero spingebile all'interno di microcateteri, cateteri guida, fili guida, gruppi di aghi e sistemi di rilascio di stent. Trasmette la spinta e la coppia dal mozzo alla punta distale mantenendo l'albero sufficientemente sottile da passare attraverso vasi stretti. Q2. Qual è la differenza tra un ipotubo e un ipotubo? Il tubo Hypo è il tubo grezzo della lunghezza del mulino con un calibro nominale. Un ipotubo è il componente finito dopo il taglio, la profilatura laser, la sbavatura e la passivazione. Conferma sempre quale copre un preventivo, perché il prezzo e il tempo di consegna non sono gli stessi. Q3. I tubi in polimero possono sostituire un ipotubo in acciaio inossidabile? In molti pozzi, sì. Gli ipotubi in PEEK e poliimmide rimuovono il legame metallo-polimero, aggiungono compatibilità con la risonanza magnetica e migliorano la resistenza alle piegature. Rinunciano alla rigidità assiale, quindi i dispositivi più lunghi o a pressione più elevata di solito aggiungono uno strato di rinforzo a treccia o bobina. Q4. Qual è la dimensione più piccola disponibile del tubo ipoglicemico? I misuratori ipodermici standard raggiungono 34G, diametro esterno di circa 0,16 mm e diametro interno di 0,08 mm. Esistono fori più stretti come elementi di sviluppo personalizzati, ma su quella scala l'uniformità e la manovrabilità della parete diventano i fattori limitanti piuttosto che il processo di disegno. Q5. Quali tolleranze contano di più su un tubo ipoallergenico personalizzato? Tolleranza DE e DI, uniformità della parete e campanatura. L'uniformità e la rettilineità della parete spiegano la maggior parte dei problemi relativi a piegamenti e orientamento della punta, ma sono i due valori meno spesso scritti su un disegno o confermati durante l'ispezione in entrata. Q6. Producete ipotubi e aste di catetere personalizzati? SÌ. LINSTANT estrude e lavora tubi polimerici in PEEK, poliimmide, PTFE, FEP, PFA, Pebax e TPU e costruisce alberi rinforzati, tubi intrecciati e componenti di cateteri multistrato secondo un sistema di qualità ISO 13485:2016 come partner OEM/ODM. La selezione di Hypotube premia le decisioni tempestive. Fissare l'obiettivo di rigidità, il limite di uniformità della parete e il metodo di ispezione prima che l'utensile venga tagliato, e il resto dell'albero deriva dai numeri piuttosto che dall'abitudine. Sia che il progetto finale risulti in acciaio inossidabile profilato al laser, un albero in PEEK o poliimmide o un composito intrecciato, queste stesse tre decisioni determinano il modo in cui si comporta all'interno del recipiente. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
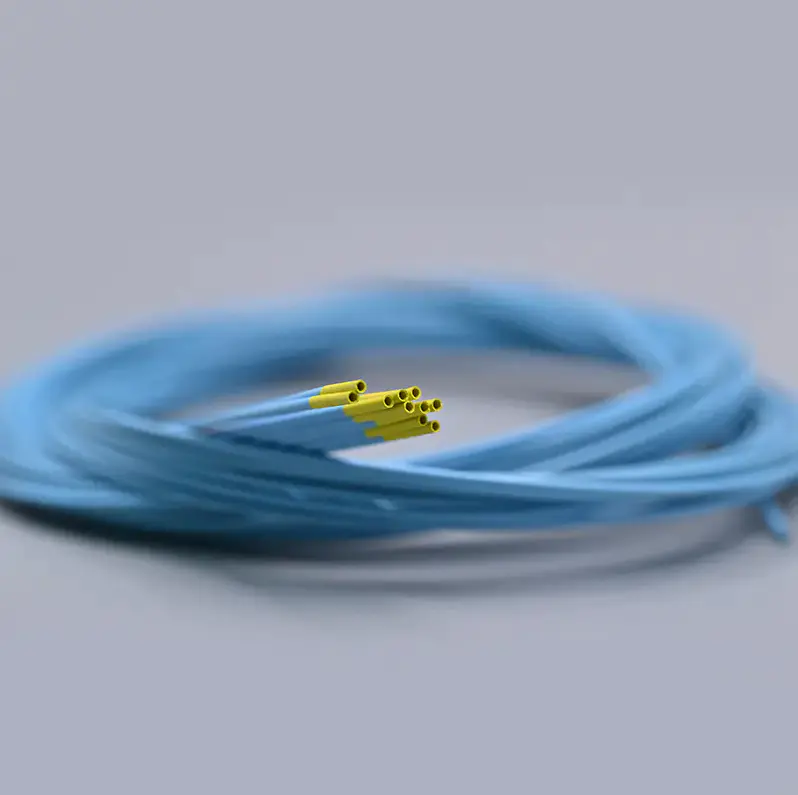
07Oct-2026Spiegazione degli ipotubi: materiali, dimensioni e alternative ai polimeri per i cateteri

-
15Sep-2026Lavorazione CNC di precisione PEEK: una guida completa per componenti di grado medicoLa lavorazione CNC PEEK è uno dei percorsi più affidabili per ottenere parti in plastica ad alte prestazioni e con tolleranze strette. A differenza dei polimeri di base, il PEEK mantiene le sue proprietà meccaniche alle alte temperature, resiste agli agenti chimici aggressivi e taglia comunque in modo pulito quando vengono utilizzati i parametri giusti. Per gli ingegneri dei dispositivi medici, questa combinazione è difficile da battere. Cosa rende PEEK un valido candidato per la lavorazione CNC? Il PEEK (polietere etere chetone) è un materiale termoplastico semicristallino con una temperatura di servizio continuo intorno ai 260°C e un punto di fusione vicino ai 343°C. Offre elevata resistenza alla trazione e alla flessione, eccellente resistenza allo scorrimento viscoso e basso assorbimento di umidità, che conferisce alle parti lavorate un'eccezionale stabilità dimensionale. Queste proprietà spiegano perché le industrie, da quella aerospaziale a quella medica, si affidano al PEEK per componenti che devono resistere a ripetute sterilizzazioni, esposizione chimica e stress meccanico. Prestazione relativa del PEEK non compilato (punteggi illustrativi tratti da dati tipici pubblicati) Resistenza alla trazione 85 Resistenza alla flessione 80 Stabilità termica 95 Resistenza chimica 90 Resistenza all'usura 88 I macchinisti apprezzano anche il fatto che il PEEK sia disponibile in diversi gradi: non caricato, caricato con vetro, caricato con fibra di carbonio e di grado medico. La scelta influisce sulla formazione del truciolo, sull'usura dell'utensile e sulle proprietà della parte finale. Il PEEK non caricato è il più facile da lavorare e fornisce una superficie pulita, mentre i gradi rinforzati aggiungono rigidità ma richiedono utensili più tenaci. La struttura semicristallina fa sì che le parti mantengano le loro prestazioni meccaniche anche dopo i cicli di sterilizzazione, il che è un fattore decisivo per gli strumenti medici riutilizzabili. Best practice per la lavorazione CNC PEEK: cosa funziona nella produzione reale Il PEEK si comporta diversamente dal metallo o dalle plastiche standard. Produce trucioli lunghi e fibrosi anziché rotti, quindi il controllo dei trucioli è essenziale. Il materiale è anche sensibile al calore: un attrito eccessivo può causare fusioni locali o rugosità superficiale. Utilizzare utensili affilati in carburo o diamante policristallino (PCD). Il carburo è sufficiente per la maggior parte dei lavori; Il PCD riduce l'usura durante la lavorazione del PEEK caricato. L'alimentazione e la velocità contano. Un punto di partenza comune è una velocità di taglio di 100-150 m/min con carichi di trucioli leggeri, ma verificare sempre con il fornitore del materiale. Mantenere la zona di taglio fresca con aria o, dove consentito, inondare di liquido refrigerante. Ciò impedisce la rottura indotta dallo stress e preserva la tolleranza. Considerare la ricottura del pezzo grezzo in PEEK prima di rifinire. La ricottura a 200-220°C rilascia le tensioni interne e migliora la stabilità dimensionale. Rimuovere frequentemente i trucioli filamentosi per evitare di avvolgersi attorno all'utensile. Dia. 4,0 mm ±0,05 mm 6,0 mm Per i componenti a forma di tubo è necessaria ulteriore attenzione per evitare il collasso della parete. Consigli dettagliati su segatura e sfacciatura sono disponibili nella nostra guida su come tagliare i tubi in PEEK . In pratica, un approccio conservativo (velocità del mandrino più lenta, utensile più affilato e refrigerante continuo) produce i risultati più coerenti. Quando la geometria include pareti sottili, ridurre la velocità di avanzamento prima di modificare la geometria dell'utensile. Lavorazione del PEEK di grado medicale: cosa cambia? I produttori di dispositivi medici non possono trattare il PEEK allo stesso modo di un componente industriale. La materia prima deve soddisfare i requisiti di biocompatibilità come USP Classe VI o ISO 10993 e il processo di lavorazione deve proteggere la parte dalla contaminazione. Ciò significa apparecchiature dedicate, aria filtrata e procedure operative disciplinate per le camere bianche. Considerazioni sulla lavorazione del PEEK di livello industriale e di livello medico Fattore PEEK industriale VISUALIZZAZIONE medica Certificazione dei materiali Scheda tecnica standard USP Classe VI/ISO 10993 Ambiente Negozio standard Camera bianca (ISO 7 o superiore) Restrizioni sugli strumenti Sono ammessi refrigeranti standard Ridurre al minimo la contaminazione del lubrificante Documentazione Ispezione di base Tracciabilità completa dei lotti e DHR Utilizzo tipico Aerospaziale, automobilistico Cateteri, strumenti chirurgici, impianti Nella nostra esperienza, il passaggio dalla lavorazione industriale a quella di tipo medicale va ben oltre la certificazione del materiale. Richiede operatori che comprendano come una singola bava possa compromettere un dispositivo. Questo è il motivo per cui LINSTANT esegue processi convalidati con tracciabilità documentata per ogni lotto. Dove le parti in PEEK lavorate a CNC vengono utilizzate nei dispositivi medici Il PEEK lavorato a CNC è presente in tutti i moderni dispositivi medici. Lo troverete nei raccordi per cateteri, nei manici per endoscopi, negli isolanti per strumenti chirurgici e nei componenti per pompe per assistenza cardiaca. La sua capacità di essere sterilizzato più e più volte, senza perdere le prestazioni meccaniche, lo rende un sostituto ideale del metallo. Il PEEK funziona bene anche sotto carico di compressione, quindi è presente nelle sedi delle valvole, negli alloggiamenti delle pompe e nei meccanismi di bloccaggio dove la stabilità dimensionale è fondamentale. Per i prototipi, la lavorazione CNC è spesso il modo più rapido per convalidare un progetto prima di passare allo stampaggio a iniezione. Se stai prototipando un nuovo dispositivo o stai passando alla produzione, LINSTANT può supportarti con diverse forme di prodotto PEEK progettate per integrarsi direttamente in un flusso di lavoro CNC: Componenti in PEEK lavorati a CNC per la produzione di dispositivi medici Questo elenco di prodotti copre parti lavorate in PEEK adatte per flussi di lavoro CNC, che offrono alta precisione, biocompatibilità e resistenza al calore. È rilevante qui come opzione diretta per la prototipazione o i cicli di produzione. Visualizza il prodotto → Tubi in PEEK con tolleranze dimensionali precise e opzioni multi-lume Esplora i tubi in PEEK con diametri interni da 0,10 mm e resistenza a temperature superiori a 250°C, oltre alle varianti di tubi multilume e a palloncino. Ideale per applicazioni cardiovascolari, spinali e altre applicazioni interventistiche. Visualizza il prodotto → Servizi di stampaggio a iniezione PEEK per componenti di impianti sterilizzabili ad alta temperatura Lo stampaggio a iniezione di PEEK consente la produzione in camera bianca, un modulo vicino all'osso e radiolucenza. Questo servizio è particolarmente indicato per progetti che richiedono geometrie complesse, controllo dei costi e rispetto delle normative sugli impianti. Visualizza il prodotto → Informazioni su Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionale, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. Oltre ai pezzi in PEEK lavorati a CNC, LINSTANT offre estrusione, stampaggio, operazioni secondarie e trattamento superficiale sotto lo stesso tetto. Visita il nostro Pagina OEM/ODM per vedere come gestiamo i progetti personalizzati dalla progettazione alla convalida. Domande frequenti sulla lavorazione CNC PEEK PEEK è difficile da lavorare con la macchina CNC? No. Con utensili affilati e calore controllato, la lavorazione PEEK è prevedibile e produce parti pulite e con tolleranze strette. Qual è il miglior grado di PEEK per la lavorazione CNC? Il PEEK naturale non riempito è più facile da lavorare; Il PEEK riempito di carbonio aggiunge rigidità ma accelera l'usura dell'utensile. Quali tolleranze puoi ottenere con la lavorazione PEEK? Le piccole parti in PEEK lavorate normalmente contengono ±0,05 mm. Le parti più grandi o con pareti sottili potrebbero richiedere ±0,1 mm. Come si confronta il PEEK con il PTFE o il PI? Il PEEK è più resistente e rigido del PTFE e più facile da lavorare rispetto al PI, pur offrendo un'eccellente resistenza termica. Il PEEK lavorato è sicuro per i dispositivi medici? Sì, quando si utilizza PEEK di grado medico e si produce in condizioni di camera bianca con controlli di processo adeguati. Perché il PEEK è così popolare nella produzione medica? Sopravvive a ripetute sterilizzazioni, resiste alle sostanze chimiche e mantiene l'integrità meccanica sotto carico a lungo termine. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
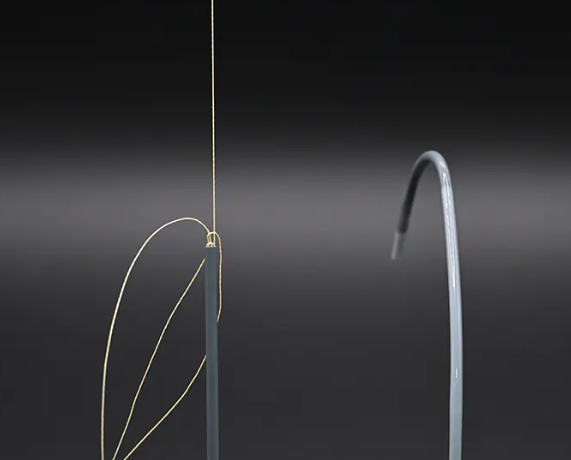
30Sep-2026Comprendere il rivestimento idrofilo: come riduce l'attrito nei dispositivi mediciUn neurointerventista è da novanta minuti in una trombectomia meccanica. Ogni volta che il microcatetere compie una curva nell'arteria cerebrale media, la resistenza superficiale contro la parete del vaso fa sì che la punta rimanga indietro rispetto all'asta. Il medico compensa con una maggiore forza in avanti, che aumenta lo stress della parete. Proprio questa difficoltà – l’attrito tra un dispositivo e il tessuto vivente – è ciò per cui sono stati sviluppati i rivestimenti idrofili. Ridotto all'essenziale: un rivestimento idrofilo trasforma una superficie polimerica asciutta e ad alto attrito in un percorso umido, quasi privo di attrito. È la differenza tra spingere un catetere nella sabbia e farlo scivolare su una pellicola d'acqua. Cos'è un rivestimento idrofilo? La risposta è breve: un rivestimento idrofilo è un sottile strato polimerico reticolato, in genere di 1-10 μm di spessore, legato chimicamente alla superficie di un dispositivo medico. Se esposto all'acqua o al sangue, assorbe l'umidità e si gonfia formando uno strato limite di gel a basso taglio. Questo strato è ciò che abbassa il coefficiente di attrito (CoF) nell’interfaccia dispositivo-tessuto. Il meccanismo è chimico-fisico. I polimeri utilizzati – comunemente polivinilpirrolidone (PVP), poliacrilammide o copolimeri di polietilene-ossido – trasportano gruppi funzionali che formano legami idrogeno con l’acqua. Entro pochi secondi dalla bagnatura, sulla superficie rivestita si forma una guaina idratata. Sotto carico, lo spostamento di taglio avviene all'interno dello strato d'acqua delimitato invece che nell'interfaccia solida. L'attrito scende quindi dall'intervallo 0,3–0,5 tipico dei tubi polimerici non rivestiti a meno di 0,05, una riduzione superiore al 90% nella maggior parte dei confronti pubblicati. Sezione trasversale della parete del catetere - Vista isometrica Strati mostrati separati per chiarezza Idrofilo soprabito (1–10 µm) Strato di cravatta / primer Substrato (parete del tubo estruso) Perché la lubrificazione è importante La lubrificazione non è un problema di percezione superficiale; è un parametro di sicurezza del paziente. I dispositivi che viaggiano attraverso i vasi sanguigni, gli ureteri e i dotti biliari interagiscono tutti con i tessuti fragili. Un attrito elevato si traduce in spasmi vascolari, lesioni intimali e nella necessità di una manipolazione più aggressiva del catetere. Le valutazioni pubblicate sulle prestazioni dei dispositivi interventistici mostrano costantemente che i dispositivi rivestiti richiedono una forza di inserimento significativamente inferiore rispetto alle versioni equivalenti non rivestite e che la forza aumenta più lentamente quando il dispositivo viene riposizionato ripetutamente. I valori rappresentativi del coefficiente di attrito sul bagnato illustrano la differenza: Coefficiente di attrito sul bagnato per tipo di superficie 0.48 0.18 0.15 0.03 Non rivestito Silicone PTFE Idrofilo Valori rappresentativi tratti dalla letteratura pubblicata sui rivestimenti dei dispositivi medici; più basso è meglio. La differenza è importante dal punto di vista clinico. Un dispositivo che si muove agevolmente riduce il rischio di spasmo vascolare, dissezione intimale e la necessità di riposizionamento ripetuto, parametri che influiscono direttamente sulla durata della procedura e sui risultati del paziente. Rivestimenti idrofili e idrofobici I rivestimenti idrofobici, come PTFE, silicone o strati a base di paraffina, respingono l'acqua e riducono l'attrito riducendo al minimo l'adesione superficiale. Sono efficaci in condizioni asciutte, ma il loro CoF in un ambiente con sangue umido rimane generalmente superiore a 0,1. I rivestimenti idrofili funzionano in modo opposto: attraggono e trattengono l’acqua, creando uno strato limite che, una volta idratato, supera qualsiasi superficie idrofobica. La scelta dipende dal contesto d'uso. Per i fili guida, i design PTFE-over-wire rimangono standard perché è desiderabile una superficie asciutta e poco scivolosa. Per i cateteri e le guaine che richiedono la navigazione bagnata, i sistemi idrofili forniscono un CoF più basso e più costante. Differenze chiave tra gli approcci di rivestimento idrofilico e idrofobo per i dispositivi medici. Proprietà Idrofilo coating Rivestimento idrorepellente Angolo di contatto con l'acqua >90° Attrito quando è bagnato CoF 0,02–0,05 CoF 0,1–0,25 Meccanismo di lubrificazione Strato limite di gel idratato La bassa energia superficiale respinge i liquidi Utilizzo tipico Cateteri, guaine, microcateteri Fili guida, componenti con valvole Chimiche del rivestimento idrofilo Tre famiglie di polimeri dominano il mercato dei rivestimenti per dispositivi medici. I sistemi basati su PVP sono i più comuni per i cateteri. Combinano un elevato assorbimento di acqua con un'eccellente formazione del film e possono essere reticolati termicamente o con UV. I rivestimenti in poliacrilammide offrono un'elevata durabilità sotto ripetuti test di pulizia, rendendoli una scelta frequente per le guaine di introduzione e i dispositivi più grandi. I sistemi basati su PEO vengono utilizzati quando è richiesto un ciclo bagnato-asciutto prolungato; la loro cinetica di idratazione più lenta fornisce una lubrificazione prolungata durante procedure più lunghe. L'energia superficiale del substrato determina il modo in cui il rivestimento è ancorato. I materiali termoplastici ad alta energia come nylon, Pebax e TPU si legano bene dopo l'attivazione del plasma. I fluoropolimeri come PTFE e FEP richiedono l'attacco o uno strato di aggancio di primer. La mancata preparazione della superficie è la causa principale più comune della delaminazione del rivestimento durante la produzione. Come vengono applicati i rivestimenti idrofili Tre processi coprono quasi tutti i cateteri e i tubi. Il rivestimento a immersione, il più comune, produce una copertura uniforme su profili esterni complessi. Il dispositivo viene immerso in una soluzione di rivestimento ed estratto a velocità controllata; Lo spessore del film umido dipende dalla velocità di prelievo e dalla viscosità della soluzione, con spessori secchi tipici di 2-8 μm. Il rivestimento a spruzzo è indicato quando è necessaria una copertura selettiva, ad esempio per rivestire solo il segmento distale di un'asta. Il rivestimento di riempimento e drenaggio, che riempie il lume del catetere con una soluzione di rivestimento e quindi lo drena, è il metodo preferito per il trattamento della superficie interna. Il controllo del processo è più importante della selezione dei prodotti chimici. La deriva della viscosità, le bolle trascinate, l'umidità e l'uniformità della temperatura di polimerizzazione modificano il CoF finale e le prestazioni di adesione. LINSTANT gestisce linee di trattamento superficiale dedicate all'interno della sua struttura controllata GMP, consentendo ai progetti di cateteri di passare dal substrato estruso al prodotto finito rivestito sotto lo stesso tetto. Angolo di contatto con l'acqua in base alle condizioni della superficie 20° 40° 60° 80° 72° Non rivestito 35° Trattato al plasma 12° Idrofilo Valori tipici per substrati in PET (polietilene tereftalato); un angolo più basso significa una migliore bagnatura. Principali vantaggi prestazionali I rivestimenti idrofili forniscono un miglioramento misurabile delle prestazioni che persiste per l'intero ciclo di vita del dispositivo. Nei confronti effettuati al banco, i cateteri rivestiti raggiungono normalmente una riduzione pari o superiore al 90% del CoF umido e una diminuzione proporzionale della forza di inserimento. Inoltre: Il trauma vascolare è ridotto: una minore resistenza superficiale significa minore denudazione endoteliale e minore vasospasmo. Il controllo del dispositivo migliora: i medici possono percepire la risposta della punta perché la spinta della colonna non viene assorbita dall'attrito lungo lo stelo. Il riposizionamento diventa meno traumatico: l'avanzamento e la retrazione distale ripetuti determinano un accumulo di attrito più lento nei dispositivi rivestiti rispetto ai controlli non rivestiti. Attributi prestazionali: catetere idrofilo e non rivestito Lubrificazione Durabilità Biocompat. Adesione Traumi tissutali riduzione Idrofilo coated Non rivestito Applicazioni su dispositivi interventistici I rivestimenti idrofili sono specificati ovunque un dispositivo debba navigare in un lume in condizioni di umidità. Le principali applicazioni includono: Cateteri angiografici per diagnostica per immagini Cateteri guida utilizzati per rilasciare palloncini e stent Microcateteri per embolizzazione neurovascolare e periferica Guaine di accesso ureterale e cateteri per dilatazione a palloncino Accessori endoscopici che passano attraverso i canali operativi Microcatetere con rigidità personalizzabile e punta arrotondata Questo piccolo catetere rinforzato è progettato per la navigazione di vasi tortuosi in procedure minimamente invasive. La sua durezza personalizzabile e la testa arrotondata sono adatte alle applicazioni in cui è necessario un basso attrito su tutta la lunghezza. Visualizza il prodotto → Il requisito prestazionale varia in base all'applicazione. Un catetere guida, ad esempio, necessita di un'elevata spinta all'estremità prossimale ma di un basso attrito sull'albero distale dove scorre su un filo. Un microcatetere, al contrario, necessita di un attrito uniformemente basso su tutta la sua lunghezza perché l'approccio finale alla lesione è quasi sempre il più tortuoso. Per una spiegazione dettagliata sulla costruzione del catetere guida, consultare il nostro articolo tecnico su cateteri guida . Catetere angiografico per l'erogazione del mezzo di contrasto e resistenza alla pressione Questo catetere fornisce un canale per agenti radiopachi durante la diagnostica a raggi X. Presenta una struttura in acciaio inossidabile intrecciato, punta morbida e resistenza alla pressione fino a 1200 PSI, soddisfacendo le diverse esigenze prestazionali. Visualizza il prodotto → Forza di attrito durante cicli di inserimento ripetuti Forza di attrito relativo 5 10 15 20 50 100 150 Non rivestito Idrofilo Dati illustrativi derivanti da test di utilizzo simulato con avanzamento distale ripetuto. Scelta di un partner per il rivestimento idrofilo Quando si valuta un partner in outsourcing per il rivestimento idrofilo, quattro punti contano: Substrato capability — il partner estrude i propri tubi o il substrato deve provenire altrove? Maturità del processo — richiedere i dati di CoF e di adesione sul supporto reale, non solo una scheda tecnica. Compatibilità della cura — confermare che il rivestimento polimerizza rispettando il budget termico del dispositivo. Convalida della sterilizzazione — verificare che i cicli EtO o gamma non degradino le prestazioni del rivestimento. Un partner con estrusione, rivestimento e lavorazione secondaria interni può ridurre significativamente i tempi di sviluppo. LINSTANT Programma OEM/ODM prevede tale integrazione verticale, dalla selezione del polimero all’assemblaggio finale. Discutere tempestivamente i requisiti, soprattutto se il dispositivo ha una geometria insolita o un substrato in fluoropolimero. Informazioni su Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionale, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. Domande frequenti sul rivestimento idrofilo Q1. Quanto dura il rivestimento idrofilo su un catetere? Un rivestimento idrofilo ben polimerizzato mantiene tipicamente il potere lubrificante per tutta la durata di una procedura, solitamente da 20 minuti a 4 ore di contatto umido continuo. La durata dipende dalla qualità della polimerizzazione, dall'adesione al substrato e dalla sterilizzazione; dopo cicli ripetuti, l'attrito aumenta gradualmente ma generalmente rimane inferiore a 0,1 per molte configurazioni. Q2. Qual è il coefficiente di attrito di un rivestimento idrofilo? Il CoF umido è tipicamente 0,02–0,05, rispetto a 0,3–0,5 per i tubi polimerici non rivestiti. Il valore esatto dipende dal substrato, dallo spessore del rivestimento, dalle condizioni di polimerizzazione e dal metodo di prova utilizzato. Q3. È possibile applicare il rivestimento idrofilo ai tubi in PTFE o PEEK? Sì, con un'adeguata preparazione della superficie. Il PTFE richiede un'incisione chimica o un trattamento al plasma prima del rivestimento; Il PEEK può essere rivestito dopo l'attivazione al plasma o con un primer compatibile. Confermare l’interfaccia substrato-rivestimento all’inizio di un progetto evita successivi fallimenti dell’incollaggio. Q4. Come viene testata l'adesione del rivestimento nella produzione di dispositivi medici? I metodi standard includono il pinch test (pizzicare ripetutamente la superficie rivestita e ispezionare la delaminazione), il test di adesione con trazione del nastro e le sezioni trasversali al microscopio elettronico a scansione dopo il test di immersione. Q5. Il rivestimento idrofilo influisce sulla biocompatibilità? Gli ingredienti del rivestimento sono sottoposti a screening per la citocompatibilità secondo ISO 10993-5; la maggior parte dei sistemi commerciali non sono citotossici. Tuttavia, ciascuna configurazione del dispositivo deve essere testata con il ciclo di sterilizzazione finale, poiché l'EtO o l'irradiazione gamma possono alterare la densità della reticolazione. Q6. In che modo il rivestimento idrofilo riduce l'attrito in un catetere? Quando è bagnata, la matrice polimerica del rivestimento assorbe acqua e forma uno strato di gel idratato e scivoloso. Il taglio avviene tra il dispositivo e il tessuto all'interno di questo strato ricco di acqua anziché nell'interfaccia solido-solido, motivo per cui l'attrito diminuisce di oltre il 90%. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026Una guida pratica alla formatura della punta: usi, selezione e considerazioni chiaveSiete nella fase finale della progettazione di un nuovo catetere guida. L'asta spinge bene, la forma della curva mantiene la sua traccia, ma la punta continua ad agganciarsi all'anatomia simulata alla prima curva. Nella maggior parte dei casi, il problema non è il design dello stelo o la miscela polimerica, ma la fase di formazione della punta. La formatura della punta non è un'operazione di finitura cosmetica. È il processo che determina se un dispositivo può navigare in sicurezza nei vasi tortuosi, attraversare una lesione stretta o accedere a un ramo distale senza causare traumi. Per gli ingegneri dei dispositivi medici, il messaggio è semplice: prima prendi la punta giusta e il resto del dispositivo avrà la possibilità di funzionare. Cos'è la formazione della punta del catetere? La formazione della punta del catetere è un'operazione secondaria basata sul calore. Un tubo preestruso viene inserito in uno strumento di formatura, riscaldato finché il polimero non si ammorbidisce, rimodellato secondo la geometria desiderata e quindi raffreddato per bloccare la forma. Il processo è controllato da quattro variabili indipendenti: Temperatura di riscaldamento e profilo di rampa Spazio dello stampo e tempo di permanenza Forza assiale, vuoto o pressione dell'aria interna Velocità di raffreddamento e deviazione di post-raffreddamento A livello pratico, la formatura della punta prende l'estremità distale di un catetere e la trasforma in una forma conica, a cupola, svasata o curva. La scelta della geometria segue la funzione clinica prevista. Una conicità morbida aiuta a seguire il filo guida, una punta a cupola protegge la parete del vaso e una punta curva aiuta a reindirizzare il dispositivo. Dove si inserisce la formatura della punta nel flusso di produzione La formazione della punta solitamente avviene dopo l'estrusione e l'intrecciatura e prima dell'assemblaggio del mozzo o dei componenti infine incollati. Ciò significa che qualsiasi difetto riscontrato durante la formazione della punta influisce anche sulle rese a monte. Una progettazione disciplinata del processo previene cicli di rilavorazione. Catetere Suggerimento Stampo superiore Stampo inferiore Riscaldatore Illustrazione isometrica di uno stampo per la formazione della punta di un catetere, che mostra il tubo, la geometria della punta, la zona di riscaldamento e le metà dello stampo superiore/inferiore. Perché la qualità della formatura della punta non può essere trascurata La formazione della punta del catetere non influisce solo sull'aspetto del dispositivo. Ha conseguenze dirette per: Sicurezza vascolare. Un bordo affilato o una bava sulla punta possono sezionare la parete del vaso o causare embolizzazione. Tracciabilità e attraversabilità. Una conicità ben formata traduce la coppia e la forza di spinta in modo più efficiente attraverso un percorso tortuoso. Compatibilità con filo guida e dispositivo. La geometria della punta controlla la facilità con cui un filo o un altro dispositivo passa attraverso il lume. Prestazioni dell'immagine. Una punta lampeggiante o irregolare può creare artefatti nella fluoroscopia o nella valutazione OCT. Robustezza dell'assemblaggio. Le deviazioni nelle dimensioni della punta rendono difficile l'adesione di un marker radiopaco o l'unione di una sezione distale. In breve, la formatura della punta è l'ultima linea di difesa tra un buon dispositivo e un buon design. Questa consapevolezza spiega perché i principali produttori investono nella caratterizzazione del processo per questa fase. Scelta dei materiali per la formatura della punta La selezione del materiale guida la finestra del processo più di qualsiasi altra variabile. Ogni famiglia di polimeri ha il proprio comportamento termico, resistenza alla fusione e profilo di ritiro. I polimeri del cavallo di battaglia: Pebax, TPU e nylon Pebax (ammide a blocchi di polietere) è il materiale più comune per le punte morbide dei cateteri. La gamma di durezza Shore compresa tra 25D e 72D consente agli ingegneri di bilanciare flessibilità e trasferimento di coppia. Una tipica finestra di formatura si trova tra 150°C e 210°C, che è sufficientemente bassa da ridurre il danno termico ma sufficientemente alta da modellare rapidamente la punta. Il TPU (poliuretano termoplastico) offre un'eccellente resistenza all'abrasione e può essere formulato con riempitivi radiopachi. Le punte in TPU vengono comunemente formate nell'intervallo 160–220°C. La sua minore resistenza al fuso richiede uno spazio più stretto nello stampo per evitare cedimenti. Il nylon (poliammide) fornisce una maggiore resistenza della colonna ed è spesso utilizzato in punte strutturalmente impegnative. Tuttavia, la sensibilità all’umidità può produrre difetti superficiali, quindi il condizionamento dell’aria secca è essenziale prima della formatura. Opzioni ad alte prestazioni: Sbirciare e poliimmide Il Sbirciare è una scelta eccellente per i dispositivi che necessitano di elevata resistenza alla fatica e alla temperatura. La formazione della punta del PEEK richiede temperature dello stampo comprese tra 340 e 400°C. Poiché il PEEK si espande più dei tecnopolimeri standard, la fessura dello stampo deve essere più ampia per evitare che si attacchi o si irriti. La poliimmide non è formabile a fusione. Il suo valore risiede negli alberi a parete sottile e stabili al calore. Per la formatura della punta, i produttori di solito si affidano invece a tecniche adesive o a base di solvente. Fluoropolimeri: basso attrito, formabilità limitata PTFE e FEP offrono la migliore lubrificazione e resistenza chimica, ma non scorrono in uno stampo standard per la formazione della punta. Il PTFE non può essere affatto lavorato per fusione. In pratica, una punta in fluoropolimero si ottiene incollando una sezione distale separata a basso attrito o utilizzando la tecnologia termoretraibile. Tabella 1. Confronto dei materiali comuni per la formatura della punta del catetere. Materiale Durezza Shore Temp. di formazione Rischio chiave Pebax 25D–72D 150–210°C Degrado termico TPU 80A–95A 160–220°C Sciogliere il cedimento Nylon 30D-65D 170–230°C Sensibilità all'umidità PEEK 80D-90D 340–400°C Surriscaldamento/attaccamento Poliimmide Rigido Non formabile Problemi di adesione PTFE/FEP 50D-55D Non formabile a fusione Nessuna lavorazione di fusione Tubi per palloncini di precisione per cateteri medici Tubi per palloncini con tolleranze strette fino a ±0,01 mm e opzioni multistrato fino a una pressione di scoppio di 55 atm. Adatto per cateteri per dilatazione a palloncino in procedure cardiovascolari e minimamente invasive, offrendo proprietà meccaniche costanti. Visualizza il prodotto → Temperatura iniziale tipica per la formazione della punta del catetere Pebax 150°C TPU 160°C Nylon 170°C PEEK 340°C PTFE N/D PI N/D Gli intervalli di temperatura sono valori tipici per i polimeri di grado medicale, riepilogati in base ai riferimenti tecnici comuni e ai dati tecnici di processo LINSTANT. Quando una punta deve funzionare con un palloncino, la scelta del tipo di tubo del palloncino influisce sull'assemblaggio complessivo. Molti ingegneri cercano un partner in grado di fornire tubi per palloncini con una risposta coerente nella formazione della punta. Il portafoglio di tubi per palloncini medicali di LINSTANT comprende opzioni a strato singolo, doppio e triplo strato proprio perché la punta è il punto in cui si incontrano diverse strutture di parete. Difetti comuni nella formazione delle punte e come prevenirli In un contesto produttivo, i difetti di formazione della punta rientrano in alcune famiglie ricorrenti. Riconoscerli precocemente previene lo scarto sistematico. Tabella 2. Difetti tipici che formano la punta, cause principali e contromisure. Difetto Causa principale Contromisura Bava/bavatura Spazio nello stampo troppo grande o temperatura troppo alta Ridurre il divario, abbassare la temperatura, regolare la velocità di raffreddamento Incoerenza dimensionale Riscaldamento non uniforme o variazione del lotto di materiale Riqualificare il profilo termico, verificare il lotto del materiale Variazione dello spessore della parete Stampo disallineato o tubo eccentrico Allineare l'attrezzatura, controllare la concentricità del tubo Superficie opaca o ondulata Velocità di raffreddamento errata o tempo di permanenza eccessivo Riduci la permanenza, ottimizza la curva di raffreddamento Punta chiusa/compressa Vuoto eccessivo o sovrapressione Bilanciare la pressione interna e lo sfiato Linea di saldatura Collisione frontale del flusso in una punta multistrato Regola la geometria dello stampo o la combinazione dei materiali Per i microcateteri, il controllo della formazione della punta è ancora più impegnativo poiché lo spessore della parete è spesso inferiore a 0,2 mm. Una variazione di temperatura di 5°C può trasformare una punta pulita in una punta morbida e non funzionale. La corretta formazione della punta del microcatetere solitamente prevede il riscaldamento a infrarossi o RF con monitoraggio della temperatura a circuito chiuso. Microcatetere rinforzato per chirurgia mininvasiva Microcatetere con diametro esterno inferiore a 1 mm, durezza e variazioni di diametro personalizzabili per la navigazione di vasi tortuosi. La punta arrotondata riduce i traumi, rendendolo ideale per trattamenti neurointerventi, cardiovascolari e tumorali. Visualizza il prodotto → Quando si lavora con tubi in PEEK, il rischio di surriscaldamento è reale. Sono necessari strumenti avanzati per formare il PEEK senza carbonizzarsi o perdere le sue proprietà meccaniche. Per dettagli su questo materiale specifico, vedere il nostro articolo su punta che forma tubi medici in PEEK . Informazioni su LINSTANT: un partner per sistemi di catetere personalizzati Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionale, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. LINSTANT gestisce una camera bianca conforme GMP di quasi 20.000 m², con 15 linee di estrusione importate, 8 linee di estrusione PEEK dedicate, 2 linee di stampaggio a iniezione e quasi 100 set di apparecchiature per trecciatura, molle, rivestimento e saldatura. Questa capacità supporta sia la produzione pilota su piccola scala che la consegna di volumi sostenuti. Catetere guida a coppia elevata con struttura intrecciata Catetere guida con durezza multistadio, punta distale morbida e stelo intrecciato per coppia e stabilità superiori. Le pareti ultrasottili e lo strato interno in PTFE garantiscono un'erogazione fluida del dispositivo, supportata da una produzione in camera bianca conforme a GMP. Visualizza il prodotto → Dal disegno alla produzione: come ridimensionare un progetto di formatura di una punta Portare in produzione una specifica di formatura della punta richiede più di uno stampo. Richiede la caratterizzazione del processo, l'ispezione del primo articolo e parametri di produzione controllati. Un buon partner definirà la finestra del processo, documenterà i parametri critici del processo e supporterà le attività di convalida. LINSTANT Servizi OEM/ODM coprire l'intero percorso dalla selezione dei materiali e degli strumenti alle prove pilota e alla produzione in serie. Per i team di dispositivi europei e nordamericani, il vantaggio è un unico fornitore con estrusione e lavorazione secondaria interne, che riduce i rischi di trasferimento e abbrevia i tempi di consegna. Domande frequenti sulla formazione della punta del catetere Q1. Cos'è la formazione della punta del catetere? Catetere tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2. Quali materiali funzionano meglio per la formatura della punta? Sono comunemente usati Pebax, TPU, nylon e PEEK. La poliimmide e il PTFE richiedono in genere il fissaggio adesivo o metodi meccanici anziché la formatura a caldo. Q3. Cosa causa i difetti di formazione della punta? Riscaldamento non uniforme, cattivo allineamento dello stampo, pressione eccessiva e qualità di materiali incompatibili sono le cause più frequenti di bave, bave o problemi dimensionali. Q4. Come viene controllata la qualità della formatura della punta? L'ispezione ottica, la misurazione dimensionale, il test di tenuta e il test di pressione di scoppio vengono solitamente combinati per verificare la punta formata. Q5. LINSTANT offre la formatura personalizzata della punta? SÌ. Il programma OEM/ODM di LINSTANT supporta la formatura personalizzata delle punte dalla fase di progettazione fino allo sviluppo degli utensili e alla produzione in serie. Q6. Qual è la differenza tra ribaltamento e formatura della punta? Suggerimentoping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
16Sep-2026Poliammide vs poliimmide: differenze chiave, pro e contro nei tubi e nei cateteri mediciLa scelta tra poliammide e poliimmide per un componente di un catetere medico è una decisione che incide sulle prestazioni del dispositivo, sui costi di produzione e sul rischio normativo. La risposta pratica è semplice: la poliammide è la scelta giusta quando la flessibilità, la resistenza alla piega e il budget sono la priorità; la poliimmide è la scelta giusta quando la resistenza delle pareti sottili, la stabilità termica e la precisione dimensionale sono fondamentali. La differenza molecolare spiega il divario prestazionale. La poliammide è costituita da catene ammidiche flessibili che rendono il materiale resistente e duttile ma ne limitano la resistenza al calore. La poliimmide contiene anelli rigidi di immide che resistono a temperature molto più elevate ma riducono l'allungamento alla rottura. In questo articolo confrontiamo entrambi i polimeri in base alle proprietà che contano di più nella produzione di tubi e cateteri medicali. Cos'è la poliammide (PA)? La poliammide, comunemente nota come nylon, è un materiale termoplastico semicristallino con legami ammidici ripetuti. I gradi medicali più comuni sono PA11 e PA12, che offrono un equilibrio tra tenacità, flessibilità e lavorabilità. PA6 e PA66 vengono utilizzati anche in componenti di dispositivi non impiantabili dove è richiesta una maggiore rigidità. Le proprietà chiave delle poliammidi includono: Resistenza alla trazione compresa tra 50 e 90 MPa, variabile in base al contenuto di umidità e al grado. Elevato allungamento alla rottura, spesso superiore al 200% per PA12, che conferisce un'eccellente resistenza alla piega nei tubi a parete sottile. Temperatura di servizio continuo da 100 a 120°C, con picchi a breve termine intorno a 150°C. Assorbimento d'acqua dall'1 al 3%, che può causare cambiamenti dimensionali e una leggera riduzione della rigidità. Il basso costo del materiale e l'eccellente estrudibilità lo rendono la scelta predefinita per componenti sensibili ai costi. Tubo multilume per l'accesso simultaneo nei cateteri medici Il tubo multilume presenta più canali all'interno di un singolo tubo, consentendo il passaggio simultaneo di fili guida, farmaci e gas. Offre configurazioni di lumen personalizzabili fino a 10, buone proprietà meccaniche e biocompatibilità, che lo rendono adatto a procedure interventistiche complesse. Visualizza il prodotto → Nella produzione di dispositivi medici, la poliammide è ampiamente utilizzata per aste flessibili di cateteri, tubi per palloncini ed estrusione multi-lume. I tubi in PA vengono spesso coestrusi con altri polimeri per creare un dispositivo con un corpo morbido e resistente alla piega e una sezione prossimale rigida. La poliammide funziona bene anche nelle applicazioni termoretraibili, dove il suo basso punto di fusione e la buona adesività creano giunzioni affidabili. Cos'è la poliimmide (PI)? La poliimmide è un polimero ad alte prestazioni con anelli di immide nella sua struttura portante. È disponibile sia in forma termoindurente che termoplastica e viene utilizzato nei dispositivi medici principalmente come materiale per tubi a parete sottile per steli di catetere, cateteri guida e microcateteri. Le proprietà chiave delle poliimmidi includono: Resistenza alla trazione da 120 a 200 MPa nei gradi trafilati o rinforzati. Temperatura di servizio continuo da 250 a 300°C, con picchi a breve termine superiori a 400°C. Basso allungamento alla rottura (dal 5 al 15%), garantendo elevata spinta e trasmissione della coppia. Assorbimento di umidità inferiore allo 0,3%, mantenendo le dimensioni stabili in ambienti umidi. Eccezionale resistenza all'idrolisi, ai solventi, alle radiazioni gamma e alla sterilizzazione con EtO. Tubi medicali in poliimmide con pareti sottili e modulo elevato I tubi medicali in poliimmide combinano robustezza, resistenza all'usura e tolleranza alle temperature ultra elevate. Le sue pareti sottili massimizzano il lume interno mantenendo un modulo elevato, prevenendo deformazioni in anatomie tortuose, ideali per cateteri neurovascolari e coronarici. Visualizza il prodotto → La combinazione di modulo elevato e parete sottile è ciò che rende la poliimmide così attraente per i cateteri neurovascolari, i microcateteri coronarici e i cateteri guida. Una parete più sottile a parità di diametro esterno fornisce un lume interno più ampio per l'attraversamento del filo, mentre l'alto modulo previene la deformazione durante la navigazione attraverso un'anatomia tortuosa. Poliammide vs poliimmide: confronto testa a testa Quando questi due materiali vengono affiancati, le differenze in termini di prestazioni e costi diventano immediatamente visibili. La tabella seguente riassume le principali proprietà ingegneristiche che i produttori di dispositivi devono valutare durante la selezione dei materiali. Tabella 1: Confronto delle proprietà della poliammide (PA) e della poliimmide (PI) Proprietà Poliammide (PA) Poliimmide (PI) Struttura chimica Legami ammidici Anelli immidici Temperatura di servizio continua 100-120°C 250-300°C Resistenza alla trazione 50-90 MPa 120-200 MPa Allungamento a rottura 100-300% 5-15% Assorbimento d'acqua 1-3% Resistenza alle radiazioni Moderato Eccellente Resistenza chimica Buono ai solventi comuni Eccellente to most chemicals Costoo materiale relativo 1x 5-10x Metodo di elaborazione Estrusione, stampaggio ad iniezione Colata di soluzioni, estrusione specializzata Il divario termico è il fattore di differenziazione più evidente. Sulla base delle schede tecniche dei materiali pubblicate, la poliammide raggiunge il massimo a circa 120°C in servizio continuo, mentre la poliimmide può funzionare fino a 300°C. Per i dispositivi medici sottoposti a termosaldatura, saldatura laser o formatura della punta ad alta temperatura, questa differenza è decisiva. 0°C 100°C 200°C 300°C 400°C PA (nylon): 120°C PI: 300°C Proprietà meccaniche e termiche nella pratica Nella progettazione dei cateteri nel mondo reale, il comportamento meccanico di un tubo polimerico è definito dalla resistenza alla trazione, dall'allungamento alla rottura e dal modulo di flessione. L'elevato allungamento della poliammide rende un tubo con parete da 0,15 mm estremamente resistente alla piega quando piegato con un raggio da 8 a 10 mm. L'elevata resistenza alla trazione e il basso allungamento della poliimmide consentono a un tubo con parete di 0,05 mm di sopportare la coppia e la forza di spinta necessarie per raggiungere l'anatomia distale, ma può attorcigliarsi se piegato bruscamente. Termico Mecc Flessibile Chimica Elec Cost Poliammide Poliimmide Questo è il motivo per cui molti progettisti di dispositivi utilizzano un approccio composito. Un albero in poliimmide fornisce spinta e risposta alla coppia, mentre un polimero più morbido, spesso poliammide o Pebax, è legato alla sezione distale per migliorare la flessibilità e la tracciabilità. Un tubo rinforzato PI con uno strato esterno in poliammide combina i vantaggi di entrambi i materiali: rigidità a parete sottile per navigare in anatomie tortuose e una punta flessibile e resistente agli attorcigliamenti per un attraversamento sicuro. Per uno sguardo più approfondito su dove il PI vince nella progettazione del catetere, leggi il nostro articolo su le principali caratteristiche prestazionali dei tubi medicali in poliimmide . Strato PI Parete 0,03-0,10 mm Lume Percorso del filo guida Considerazioni sui costi e sull'approvvigionamento Il costo è spesso il fattore decisivo per le applicazioni non critiche. La resina poliammidica costa tipicamente da un quinto a un decimo rispetto al materiale poliimmidico dello stesso volume. Tuttavia, il costo totale dei componenti non si adatta in modo lineare. I tubi in poliimmide possono essere estrusi in pareti molto sottili, il che riduce l'utilizzo di materiale per unità di lunghezza. Per un dispositivo in cui il profilo del catetere deve essere più piccolo di una misura francese, il vantaggio in termini di prestazioni della poliimmide supera di gran lunga il sovrapprezzo. Dal punto di vista dell’acquisto, è importante interrogarsi sulla tracciabilità e sulla tolleranza. I tubi medicali in poliimmide sono disponibili con tolleranze DI/OD fino a ±0,01 mm, mentre i tubi in poliammide hanno generalmente una tolleranza compresa tra ±0,02 e ±0,05 mm. Queste tolleranze influiscono direttamente sulle prestazioni del dispositivo finale e dovrebbero far parte della revisione delle specifiche durante la qualificazione del fornitore. Un altro fattore di approvvigionamento è il rendimento. La poliimmide è più rigida e fragile nella forma a parete sottile, quindi viene solitamente gestita in quantità batch e può avere un tasso di scarto più elevato durante l'avvolgimento o la lavorazione laser. La poliammide, al contrario, viene lavorata in modo più tollerante e viene spesso fornita in bobine continue, il che può ridurre i tempi di manodopera nella produzione di volumi elevati. Selezione del materiale giusto per il tubo del catetere Quando scegli tra poliammide e poliimmide, utilizza questa guida rapida alla decisione: Scegli la poliammide (PA) quando: Il dispositivo necessita di una sezione distale morbida, flessibile e resistente all'attorcigliamento. Il processo di fabbricazione non espone il tubo a temperature superiori a 120°C. Il costo dei materiali è il vincolo dominante nell’approvvigionamento. Il componente fa parte di una coestrusione multistrato in cui sono necessarie forza di adesione e incollabilità. Scegli la poliimmide (PI) quando: Il catetere deve raggiungere l'anatomia vascolare profonda con coppia e spinta elevate. La parete del tubo deve essere quanto più sottile possibile per massimizzare il lume interno. Il dispositivo viene sottoposto a lavorazioni basate sul calore come la formatura della punta, la saldatura o la termosaldatura. La sterilizzazione prevede l'irradiazione gamma, dove PI mostra una stabilità eccezionale. Per ulteriore contesto, vedere la nostra discussione su se il tubo in poliimmide abbia una flessibilità sufficiente per le applicazioni con catetere . Tubi rinforzati PI con strato intrecciato per una migliore spinta Il tubo rinforzato PI integra uno strato intrecciato o a spirale all'interno della parete in poliimmide, migliorando il controllo della torsione, la flessibilità e la spinta. Questa struttura composita offre rigidità e morbidezza bilanciate, adatte per cateteri che richiedono una navigazione precisa e resistenza alla pressione. Visualizza il prodotto → LINSTANT fornisce sia tubi medici in poliimmide che tubi rinforzati PI, consentendo ai produttori di dispositivi di combinare la rigidità del PI con la flessibilità di altri polimeri in un unico sistema di catetere personalizzato. Informazioni su Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionale, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. Domande frequenti sulla poliammide e sulla poliimmide nei dispositivi medici 1. La poliammide è uguale alla poliimmide? No. La poliammide (nylon) utilizza legami ammidici, mentre la poliimmide utilizza anelli immidici. Differiscono significativamente in termini di stabilità termica, resistenza meccanica e costo. 2. Quale materiale è migliore per gli steli del catetere? Poliimmide is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. Qual è il principale svantaggio della poliimmide? Costo e fragilità. Il PI è costoso e ha un basso allungamento alla rottura, quindi può piegarsi o rompersi se piegato bruscamente. 4. La poliammide può resistere alla sterilizzazione in autoclave? I gradi PA standard si degradano in condizioni di umidità elevata e temperature superiori a 150°C. La PA12 stabilizzata al calore può sopportare cicli ripetuti intorno ai 120-130°C. 5. Come si confrontano per quanto riguarda l'isolamento elettrico? Poliimmide is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. I tubi in poliimmide sono disponibili per uso medico? SÌ. La poliimmide di grado medico è ampiamente utilizzata nei cateteri e nei fili guida, con una comprovata resistenza alla sterilizzazione con raggi gamma ed EtO. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
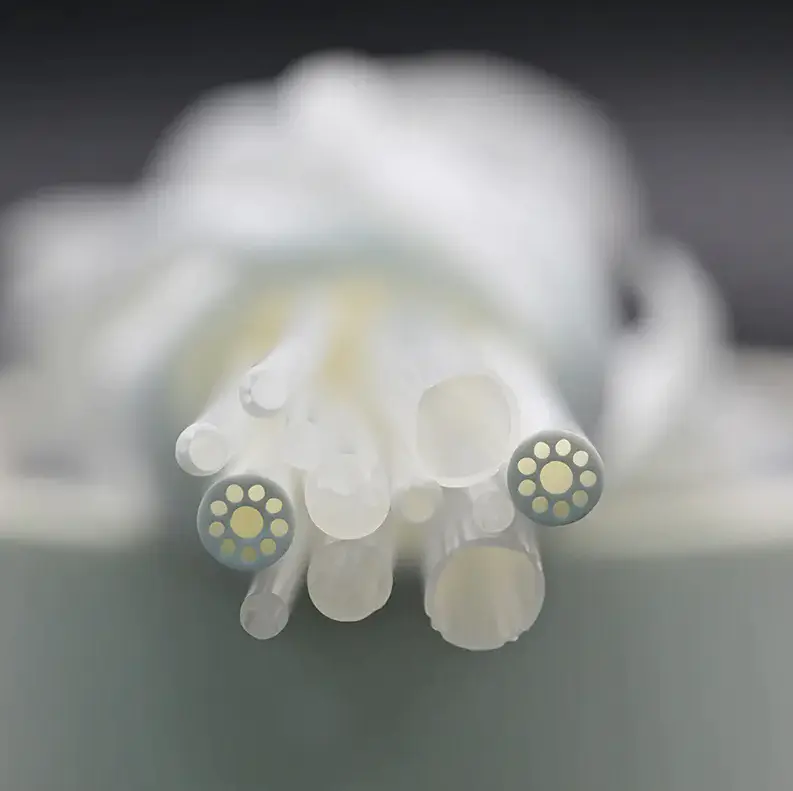
-
09Sep-2026Guida alla progettazione del catetere: materiali, strati, tolleranze e produzioneLa progettazione del catetere è un gioco di compromessi. Spingibilità, controllo della coppia, resistenza alle piegature, proprietà lubrificanti, tracciabilità e visibilità ai raggi X competono tutti per lo stesso spessore di parete e lo stesso spazio luminoso. Il modo più veloce per una progettazione efficace non è inseguire un singolo numero di prestazioni, ma fissare prima il compito clinico e il percorso anatomico, quindi scegliere la pila di strati, i materiali e il rinforzo adatti a tale compito. Questo è il motivo per cui i team esperti dei dispositivi trattano la progettazione del catetere come un esercizio di sistema piuttosto che come una scelta del tubo. Facciamo due esempi. Un catetere guida coronarico necessita di una forte trasmissione della coppia e di una punta morbida e atraumatica. Un microcatetere neurovascolare, al contrario, necessita di estrema flessibilità e basso profilo, anche quando ciò sacrifica una certa capacità di spinta. Le stesse materie prime possono essere organizzate in modi completamente diversi per soddisfare queste priorità opposte. Obiettivi prestazionali chiave nella progettazione dei cateteri Gli input di progettazione provengono dall'anatomia prevista, dalla lunghezza di lavoro del dispositivo, dalla tecnica di erogazione e dal profilo di rigidità richiesto per raggiungere l'obiettivo. Questi input, non il catalogo dei materiali disponibili, dovrebbero guidare la specifica. La tabella seguente mappa le aree cliniche comuni alle principali preoccupazioni di progettazione e alle scelte dei materiali tipici. Tabella 1: Focus clinico e corrispondenti priorità di progettazione del catetere Focus clinico Requisiti prestazionali primari Scelta tipica del materiale/struttura Accesso coronarico/periferico Trasmissione della coppia, resistenza alle piegature, compatibilità con il filo guida, basso profilo Tubo rinforzato con rivestimento in PTFE ed esterno in Pebax Microcatetere neurovascolare Flessibilità, tracciabilità, punta morbida, basso attrito Asta in poliimmide o Pebax con rinforzo della bobina e rivestimento lubrificante Dilatazione del palloncino Pressione di scoppio, compliance, forza di adesione della punta Tubo per palloncini multistrato in PET o Pebax Angiografia diagnostica Radiopacità, portata, lume liscio Fodera in FEP o PTFE con rinforzo in treccia e riempitivi radiopachi Architettura strato per strato: la spina dorsale delle prestazioni I moderni cateteri interventistici sono costruiti secondo il principio dei tre strati. Il rivestimento interno crea un lume liscio e a basso attrito per fili guida e fluidi. Il rinforzo centrale controlla la coppia, la resistenza allo schiacciamento e alla piega. Il rivestimento esterno determina flessibilità, lubrificazione superficiale e biocompatibilità. Ottenere la sequenza giusta è più importante che scegliere il polimero più costoso. Liner Rinforzo Giacca La scelta del rinforzo è spesso il punto di svolta nella progettazione di un catetere. Le strutture intrecciate offrono un eccellente trasferimento di coppia, mentre le strutture a spirale offrono flessibilità in anatomie tortuose. Molti modelli ibridi combinano entrambi per adattare l'albero all'imbarcazione bersaglio. Tubi rinforzati con treccia per una maggiore coppia e resistenza allo scoppio Questo tubo incorpora trecce metalliche o in fibra tra gli strati, aumentando la pressione di scoppio, la resistenza della colonna e la trasmissione della coppia. Ideale per cateteri che necessitano di un controllo torsionale preciso, come microcateteri e guaine orientabili. Visualizza il prodotto → Selezione dei materiali: i compromessi che contano Non esiste un singolo materiale migliore per il catetere. Il PTFE offre proprietà lubrificanti e resistenza chimica senza pari, ma è difficile da incollare e offre una resistenza limitata all'attorcigliamento. Il Sbirciare ha eccellente rigidità e biocompatibilità e può avere pareti sottili, ma è meno lubrificante. La poliimmide eccelle nelle applicazioni ad alta resistenza e con pareti ultrasottili. Pebax è morbido, flessibile e facile da lavorare, mentre il TPU offre resilienza e un'ampia gamma di durometri. Lubrificazione Rigidità Parete sottile Temp. Resistenza Resistenza al nodo PTFE PEEK La poliimmide viene spesso utilizzata nei microcateteri a causa della sua parete sottile e dell'elevata resistenza. Il grafico radar sopra è un riferimento qualitativo per due materiali comuni; usatelo come punto di partenza per un confronto strutturato, non come sostituto di un test al banco. Microcatetere per la navigazione mininvasiva nei piccoli vasi Con un diametro esterno inferiore a 1 mm, questo catetere offre flessibilità e biocompatibilità per un accesso preciso ai vasi più piccoli. Le modifiche personalizzabili della rigidità e del diametro consentono un passaggio sicuro in anatomie tortuose. Visualizza il prodotto → Tolleranza di produzione e processi secondari L'intento progettuale è valido tanto quanto la capacità produttiva in grado di sostenerlo. Uno stelo del catetere sovradimensionato di 0,02 mm può causare attrito sul filo guida, mentre uno strato di rinforzo sottodimensionato di 0,02 mm può influire sul trasferimento della coppia. La gestione delle tolleranze dipende dal processo di estrusione, dalla consistenza del materiale e dalle attrezzature. La coestrusione multistrato viene utilizzata per ottenere un controllo preciso della parete attorno all'intera sezione trasversale, soprattutto dove materiali diversi devono unirsi senza punti deboli. Questa tecnica è una delle ragioni tecnologia di coestrusione multistrato è diventato un punto focale nel settore dei materiali di consumo medici. I processi secondari aggiungono funzionalità: svasatura per la modellatura della punta, saldatura per palloncini, rivestimento per proprietà lubrificanti e termoretrazione per la protezione dei giunti. Quando queste fasi vengono eseguite nella stessa camera bianca dell'estrusione, il rischio di contaminazione e deriva dimensionale viene ridotto e il catetere finale si comporta più vicino al suo modello di progettazione. Catetere guida con design multistadio e rivestimento a basso attrito Caratterizzato da una struttura intrecciata per coppia e stabilità elevate, oltre a una punta morbida per ridurre i danni ai vasi. La parete ultrasottile con ampia cavità interna e rivestimento in PTFE garantisce un'erogazione agevole degli strumenti. Visualizza il prodotto → Collaborazione con un produttore di componenti per cateteri Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a trascendere il ruolo di fornitore di componenti tradizionale, diventando parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti. Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati. Camera bianca conforme GMP da 20.000 m² per estrusione, rivestimento e lavorazione secondaria 15 linee di estrusione importate per tubi multistrato e multi-lume, più 8 linee di estrusione PEEK dedicate Circa 100 macchine per trecciatura, avvolgimento di molle e rivestimento e 40 stazioni di saldatura e formatura Sistema di gestione della qualità certificato ISO 13485:2016 Per i team che necessitano di un partner di produzione per tradurre il concetto di catetere in un dispositivo riproducibile, Collaborazione OEM/ODM è il naturale passo successivo. LINSTANT può supportare le revisioni della progettazione per la produzione, la selezione dei materiali e la convalida del processo prima della produzione in serie. Domande frequenti sulla progettazione del catetere Cos'è il design del catetere? La progettazione del catetere è il processo di bilanciamento delle dimensioni del lume, dello spessore della parete, della flessibilità, della trasmissione della coppia e delle prestazioni della punta per un'applicazione clinica specifica. Solitamente si tratta di selezionare i giusti materiali per la fodera, il rinforzo e la giacca esterna. Quali materiali vengono utilizzati per i cateteri medici? I materiali comuni per i cateteri medici includono PTFE, FEP, PEEK, poliimmide, Pebax, TPU e policarbonato. Ciascuno offre una diversa combinazione di potere lubrificante, rigidità, radiopacità e comportamento di lavorazione. Qual è la differenza tra cateteri intrecciati e rinforzati con spirale? L'intrecciatura migliora la risposta alla coppia e la resistenza allo piegamento, mentre l'avvolgimento fornisce migliore flessibilità e resistenza allo schiacciamento. L'intrecciatura è adatta ai dispositivi a coppia elevata; l'avvolgimento è adatto ad alberi altamente flessibili. Qual è la tolleranza comune per i tubi dei cateteri medici? Le tolleranze tipiche di diametro esterno e diametro interno per i tubi medicali sono comprese tra ±0,02 mm e ±0,05 mm, a seconda del materiale, dello spessore della parete e delle dimensioni. Tolleranze strette sono fondamentali per la compatibilità del filo guida e la pressione di scoppio. Qual è la differenza tra un catetere guida e un microcatetere? Un catetere guida fornisce un canale stabile e a coppia elevata per l'erogazione dei dispositivi. Un microcatetere è progettato per l'accesso distale profondo in anatomie tortuose, con un profilo più piccolo e una maggiore flessibilità. LINSTANT offre progettazione e produzione di cateteri personalizzati? SÌ. LINSTANT fornisce servizi OEM/ODM per aziende produttrici di dispositivi medici, coprendo tubi estrusi, tubi rinforzati, tubi per palloncini, prodotti termoretraibili e operazioni secondarie come rivestimento e saldatura. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 CONTATTACI
Se sei interessato ai nostri prodotti, contattaci
- DETTAGLI DI CONTATTO
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- Le informazioni fornite su questo sito sono destinate esclusivamente all’utilizzo nei Paesi e nelle giurisdizioni al di fuori della Repubblica Popolare Cinese.
- PRODOTTI
- Tubi estrusi medicali
- Tubi rinforzati per uso medico
- Poliimmide
- SBIRCIARE
- Tubi per palloncini
- Microcatetere
- Processi secondari
- Tubo termoretraibile
- Tubi medici in fluoropolimero
- Endoscopio
- Guaina di accesso a pressione negativa
- Catetere guida
- Catetere angiografico
- Tubi intrecciati ad alta pressione
- Processo di trattamento superficiale dei tubi medici
- CENTRO NOTIZIE
- Novità del settore
- Notizie aziendali
- TERMINALE MOBILE

