Risposta rapida: tubi in Sbirciare e PTFE per dispositivi medici I tubi in Sbirciare e i tubi in PTFE sono adatti a ruoli diversi nella progettazione dei dispositivi medici piuttosto che essere sostituti diretti l'uno dell'altro. I tubi in Sbirciare offrono maggiore resistenza meccanica, maggiore rigidità e prestazioni stabili a temperature superiori a 250°C , rendendolo particolarmente adatto per componenti strutturali e sterilizzazioni ripetute ad alta temperatura, mentre i tubi in PTFE offrono un coefficiente di attrito inferiore e una maggiore flessibilità, rendendolo il materiale preferito per rivestimenti interni lubrificanti nelle applicazioni di cateteri e fili guida. Questa guida mette a confronto tubo medico in Sbirciare contro PTFE e poliimmide in termini di robustezza, resistenza alla temperatura e idoneità all'applicazione, aiutando gli ingegneri dei dispositivi a selezionare il materiale giusto per un requisito specifico del tubo. Cos'è Tubo medico in PEEK ? Il PEEK, o polietere etere chetone, è un polimero termoplastico ad alte prestazioni noto per combinare elevata resistenza ed elevata tenacità alla frattura. I tubi in PEEK di grado medico sono prodotti attraverso un processo di estrusione di precisione e vengono utilizzati in applicazioni in cui è richiesta una combinazione di resistenza meccanica, stabilità dimensionale e resistenza chimica all'interno di un profilo di tubo relativamente piccolo. Caratteristiche del materiale principale del PEEK Elevata resistenza combinata con elevata tenacità alla frattura, supportando i ruoli dei tubi strutturali Prestazioni dimensionali stabili in un ampio intervallo di temperature Buona stabilità chimica contro la maggior parte dei solventi utilizzati nell'assemblaggio e nella pulizia del dispositivo Resistenza alla fiamma e resistenza all'usura adatta a contatti meccanici ripetuti Buona biocompatibilità adatta per applicazioni su dispositivi medici L'elevata cristallinità del PEEK è uno dei motivi principali alla base della sua stabilità termica, poiché una struttura molecolare più ordinata resiste alla deformazione a temperature elevate meglio dei polimeri con cristallinità inferiore, supportando funzionamento stabile fino a 250°C . Perché il PEEK viene utilizzato nei dispositivi medici? Il PEEK viene selezionato per i componenti di dispositivi medici quando un progetto richiede una resistenza strutturale che i tubi standard in fluoropolimero o poliammide non possono fornire, in particolare in applicazioni che comportano ripetute sterilizzazioni ad alta temperatura o ruoli di carico meccanico. La tabella seguente mette a confronto la resistenza alla trazione dei materiali per tubi in PEEK, PTFE e poliimmide. Resistenza alla trazione per materiale del tubo (MPa) 97 MPa PEEK 231MPa Poliimmide (PI) 31MPa PTFE Mentre la poliimmide mostra la più alta resistenza alla trazione grezza tra i tre materiali, Il PEEK offre una combinazione distinta di resistenza e tenacità ciò lo rende più resistente alla frattura da impatto improvviso, una proprietà che spesso è più rilevante della sola resistenza alla trazione di picco per i componenti soggetti a sollecitazioni meccaniche ripetute. Il PTFE, al confronto, è significativamente più morbido e flessibile, motivo per cui viene generalmente utilizzato per le sue proprietà superficiali a basso attrito piuttosto che per la resistenza strutturale. Resistenza alla temperatura: PEEK vs PTFE vs poliimmide Le prestazioni in termini di temperatura sono uno dei motivi citati più frequentemente per scegliere i tubi in PEEK, in particolare per i dispositivi che richiedono cicli ripetuti di sterilizzazione in autoclave. Il grafico a linee seguente mostra la stabilità meccanica relativa in un intervallo di temperature in aumento per tutti e tre i materiali. Stabilità meccanica relativa rispetto alla temperatura (%) 100 50 0 100C 150C 200C 250C 300C 350C Poliimmide PEEK PTFE Il tubo in PEEK mantiene una forte stabilità meccanica fino in fondo 250°C , supportando cicli ripetuti di sterilizzazione ad alta temperatura senza una significativa perdita di prestazioni, che è uno dei suoi vantaggi più pratici rispetto al PTFE. I tubi in PTFE mostrano un calo più marcato quando la temperatura aumenta oltre il limite di servizio inferiore, mentre la poliimmide, sebbene mostri la massima stabilità alle temperature più elevate indicate, viene generalmente utilizzata in una categoria di applicazione diversa grazie al suo processo di estrusione e rivestimento distinto rispetto all'estrusione standard di PEEK e PTFE. PEEK vs PTFE vs poliimmide: confronto completo delle prestazioni La scelta tra questi tre materiali dipende da quali attributi prestazionali contano maggiormente per uno specifico ruolo di tubo. Il grafico radar riportato di seguito assegna un punteggio a ciascun materiale in base a cinque criteri rilevanti per la selezione dei tubi medicali. PEEK contro PTFE contro poliimmide Rigidità Resistenza alla temperatura Lubrificazione Funzionalità a parete sottile Resistenza alla frattura PEEK PTFE Poliimmide Il PEEK ottiene i migliori punteggi in termini di rigidità, tenacità alla frattura e resistenza alla temperatura, confermando il suo ruolo come materiale strutturale per componenti che devono resistere alla deformazione sotto stress meccanico o termico. Il PTFE ottiene il punteggio più alto in termini di lubrificazione con un ampio margine, motivo per cui rimane la scelta standard per le superfici del lume interno dove i fili guida o altri dispositivi devono scorrere con il minimo attrito. La poliimmide occupa una posizione intermedia con un'enfasi sulla capacità di parete sottile e sull'elevata resistenza alla temperatura, rendendola più adatta ad applicazioni strutturali di diametro molto piccolo come alberi di microcatetere, dove lo spessore tipico della parete del PEEK può essere meno pratico. Tabella di riferimento delle proprietà dei materiali La tabella seguente riassume le proprietà generali di riferimento dei tre materiali per supportare la selezione del materiale nella fase iniziale. Confronto delle proprietà generali dei materiali per tubi medicali in PEEK, PTFE e poliimmide Proprietà PEEK PTFE Poliimmide Temperatura operativa a lungo termine Fino a 250°C Fino a 260°C Oltre 350°C Rigidità relativa Alto Basso Alto Coefficiente di attrito Moderato Molto basso Moderato Intervallo tipico di spessore della parete Da standard a parete spessa Norma Parete ultrasottile Biocompatibilità Bene Bene Bene Considerazioni sulla sterilizzazione e sulla biocompatibilità La compatibilità con la sterilizzazione ripetuta è un fattore decisivo comune quando si sceglie tra PEEK e PTFE per componenti di dispositivi riutilizzabili o trattati ad alta temperatura. L'elevata cristallinità e stabilità termica del PEEK gli consentono di resistere a cicli ripetuti di sterilizzazione in autoclave superiori a 250°C senza una deriva dimensionale significativa, un vantaggio per i componenti riutilizzabili degli strumenti sottoposti a numerosi cicli di sterilizzazione durante la vita utile del dispositivo. La valutazione della biocompatibilità per entrambi i materiali viene generalmente valutata rispetto a ISO10993 , lo standard internazionale per la valutazione biologica dei dispositivi medici, che affronta i test di citotossicità, sensibilizzazione e irritazione relativi ai tubi a contatto con il paziente (Organizzazione internazionale per la standardizzazione, ISO 10993). Sia i tubi in PEEK che quelli in PTFE destinati all'uso medico vengono generalmente valutati in questo quadro prima dell'integrazione del dispositivo. Dove viene applicato il tubo medico in PEEK I tubi in PEEK sono specificati in diverse categorie di dispositivi in cui la resistenza strutturale e la stabilità termica superano la necessità di estrema flessibilità o basso attrito. La tabella seguente delinea le aree di applicazione comuni. Applicazioni comuni dei dispositivi medici per cateteri e tubi per strumenti in PEEK Categoria dispositivo Requisito primario Perché è stato selezionato PEEK Guaine introduttrici Rigidità strutturale, resistenza alla piega Alto strength at moderate wall thickness Componenti di strumenti chirurgici riutilizzabili Sterilizzazione ripetuta in autoclave Stabile sopra i 250°C Componenti dello stelo del catetere Spingibilità, stabilità dimensionale Alto strength and fracture toughness Componenti per la movimentazione dei fluidi Resistenza chimica Stabile contro la maggior parte dei solventi In molti progetti di cateteri multimateriale, il PEEK viene utilizzato insieme al PTFE anziché al suo posto, con il PEEK che fornisce supporto strutturale in uno strato esterno o intermedio mentre il PTFE forma la superficie del lume interno, combinando i punti di forza di entrambi i materiali in un unico dispositivo. Opzioni di tubi PEEK personalizzati I progetti personalizzati di tubi in PEEK medicale comportano in genere la regolazione dei parametri dimensionali e di lavorazione per soddisfare i requisiti specifici del dispositivo. I tubi in PEEK estruso di precisione possono essere personalizzati in base a diverse variabili. Regolazione del diametro interno ed esterno per adattarsi a un catetere o al profilo di uno strumento specifico Regolazione dello spessore della parete per bilanciare la rigidità con la flessibilità per una determinata applicazione Opzioni di trattamento superficiale per supportare l'incollaggio con i componenti del dispositivo adiacenti Codifica a colori per gruppi di dispositivi multicomponente o multi-lume Poiché il PEEK combina durezza e tenacità, i progetti di tubi personalizzati possono spesso ottenere una parete più sottile di quanto sarebbe strutturalmente affidabile in un materiale meno rigido, supportando progetti di dispositivi più compatti senza sacrificare le prestazioni meccaniche. Lavorare con un produttore di tubi in PEEK: cosa verificare L'approvvigionamento dei tubi in PEEK medicale richiede la conferma della precisione di estrusione, della documentazione di qualità e dell'esperienza specifica dell'applicazione del fornitore, poiché l'elevata temperatura di fusione e la cristallinità del PEEK rendono più impegnativo il processo di lavorazione in modo coerente rispetto a molti altri polimeri medicali. Conferma della certificazione ISO e di un sistema di gestione della qualità documentato Capacità di estrusione di precisione adatta ai requisiti di lavorazione del PEEK Esperienza nella produzione di estrusioni PEEK personalizzate nella gamma di diametri specifici richiesti Supporto per flussi di lavoro di sviluppo OEM e ODM, inclusa l'iterazione dei campioni prima della produzione completa Ningbo Linstant Polymer Materials Co., Ltd. opera dal 2014 come produttore e fornitore professionale di tubi medici OEM e ODM, impiegando ora oltre 400 dipendenti attraverso le tecnologie di lavorazione di estrusione, rivestimento e post-lavorazione per tubi in polimeri medicali. I tubi in PEEK dell'azienda sono realizzati con un materiale che unisce durezza e tenacità, offrendo alta precisione e funzionamento stabile in ambienti fino a 250°C , supportando la sterilizzazione ripetuta in condizioni di alta temperatura. L'elevata cristallinità del materiale contribuisce a una migliore stabilità termica e l'impegno dell'azienda verso la precisione, la sicurezza e la qualità costante dei prodotti supporta i produttori di dispositivi nello sviluppo di componenti strutturali per cateteri, strumenti e applicazioni di gestione dei fluidi. Domande frequenti Q1: Cos'è il tubo medico in PEEK? I tubi in PEEK medicale sono tubi estrusi di precisione realizzati in polietere etere chetone, un materiale termoplastico ad alte prestazioni noto per l'elevata resistenza, tenacità e stabilità termica. D2: Perché il PEEK viene utilizzato nei dispositivi medici? Il PEEK viene utilizzato per la sua combinazione di resistenza meccanica, stabilità dimensionale, resistenza chimica e capacità di resistere a ripetute sterilizzazioni ad alta temperatura. Q3: Il PEEK è biocompatibile? Il PEEK di grado medico viene generalmente valutato rispetto ai criteri di valutazione biologica ISO 10993 e mostra una buona biocompatibilità per i dispositivi a contatto con il paziente. Q4: È possibile sterilizzare i tubi in PEEK? Sì, i tubi in PEEK resistono a temperature superiori a 250°C, consentendo la sterilizzazione ripetuta in condizioni di autoclave ad alta temperatura senza una significativa deriva dimensionale. Q5: Tubi in PEEK o PTFE: qual è il migliore? Nessuno dei due è universalmente migliore: il PEEK offre maggiore robustezza e resistenza alla temperatura, mentre il PTFE offre un potere lubrificante superiore, quindi la scelta giusta dipende dal ruolo del tubo. Q6: PEEK vs Poliimmide, qual è la differenza? Poliimmide supports thinner walls and higher short-term temperature resistance, while PEEK offers greater fracture toughness and rigidity at standard wall thicknesses. D7: A cosa serve il PEEK nei dispositivi medici? Il PEEK viene utilizzato nelle guaine di introduzione, nei componenti di strumenti chirurgici riutilizzabili, nelle sezioni dello stelo del catetere e nei componenti per la gestione dei fluidi che richiedono resistenza chimica. D8: Perché il PEEK viene utilizzato nei cateteri? Il PEEK fornisce supporto strutturale e stabilità dimensionale nei componenti dello stelo del catetere, spesso abbinato al PTFE per una superficie lubrificante del lume interno.


-
23Jul-2026Tubi in PEEK e PTFE: qual è il migliore per i dispositivi medici?

-
16Jul-2026Che cos'è il tubo per palloncino medico? Una guida completa (2026)Risposta rapida: cosa Tubi per palloncini medici Cos'è e perché è importante Il tubo per palloncino medico è il tubo polimerico estruso di precisione utilizzato per formare il corpo del palloncino di un catetere per dilatazione a palloncino e la consistenza della sua parete determina direttamente il modo in cui il palloncino si gonfia, si espande e mantiene la pressione all'interno del sistema vascolare. La tolleranza del tubo, la concentricità delle pareti e la struttura degli strati sono i tre fattori che influiscono più direttamente sulle prestazioni del palloncino , poiché anche piccole variazioni nello spessore della parete possono causare un'espansione irregolare o un cedimento prematuro sotto pressione. Questa guida spiega come tubo per palloncino medico è progettato, in che modo differiscono le costruzioni conformi e non conformi e a quali dati specifici i tecnici del dispositivo dovrebbero fare riferimento quando acquistano un catetere a palloncino per un dispositivo nuovo o esistente. Che cos'è il tubo per palloncino medico? Il tubo per palloncino è un tubo estruso specializzato che, dopo un processo di soffiaggio, forma il segmento del palloncino gonfiabile di un catetere a palloncino. A differenza dei tubi per catetere standard, i tubi a palloncino devono essere progettati per espandersi in modo prevedibile fino a un diametro target sotto una pressione di gonfiaggio definita, per poi ritornare vicino al profilo originale quando sgonfio, il tutto mantenendo uno spessore di parete costante attorno alla sua intera circonferenza. Attributi chiave di qualità dei tubi per palloncini Ristretta tolleranza dimensionale per supportare l'espansione prevedibile del palloncino Buona concentricità, il che significa che le pareti interne ed esterne rimangono uniformemente centrate Bassa ellitticità, il che significa che la sezione trasversale del tubo rimane vicina a un cerchio reale Proprietà di allungamento costanti per supportare risultati uniformi di soffiaggio Prestazioni affidabili della pressione di scoppio adeguate alla procedura prevista Perché le tolleranze dei tubi dei palloncini vengono spesso rispettate entro ±0,01 mm , il processo di estrusione richiede temperatura di fusione, velocità di aspirazione e condizioni di raffreddamento attentamente controllate, motivo per cui la produzione di tubi per palloncini viene generalmente trattata come una specialità distinta nell'estrusione di polimeri medicali. Che cos'è la conformità del palloncino e perché è importante? La compliance del palloncino descrive quanto cambia il diametro del palloncino all'aumentare della pressione di gonfiaggio. Questo comportamento è determinato in gran parte dal materiale polimerico utilizzato nel tubo del palloncino e dal modo in cui tale materiale viene lavorato durante il soffiaggio. Comprendere la conformità aiuta gli ingegneri del dispositivo ad abbinare il materiale del palloncino alla funzione clinica prevista, che si tratti di una delicata dilatazione del vaso o di un preciso posizionamento dello stent. Conforme vs Semi-conforme vs Non conforme Crescita del diametro Pressione di scoppio Precisione dimensionale Flessibilità Sottigliezza delle pareti Conforme Non conforme Semi-conforme Il tubo per palloncino cedevole, generalmente realizzato con materiali più morbidi come il nylon, mostra la maggiore crescita del diametro all'aumentare della pressione, il che si adatta alle procedure in cui è preferibile un'espansione graduale e delicata. I tubi per palloncini non conformi, spesso prodotti con materiali a modulo più elevato come Pebax o costruzioni a base PET, mantengono un diametro molto più stabile in un ampio intervallo di pressioni, rendendoli la scelta preferita per il posizionamento dello stent dove un dimensionamento preciso e prevedibile è fondamentale. Il tubo per palloncino semi-compatibile si trova tra i due, offrendo una crescita del diametro moderata insieme a una buona precisione dimensionale, motivo per cui rimane una scelta comune per uso generale in diverse applicazioni di cateteri. In che modo la costruzione degli strati influisce sulla pressione di scoppio I tubi per palloncini possono essere prodotti come struttura a strato singolo, doppio o triplo strato e il numero di strati è uno dei fattori determinanti più importanti della pressione di scoppio raggiungibile. Le costruzioni multistrato combinano materiali con proprietà complementari, come uno strato esterno orientato alla resistenza accoppiato con uno strato interno più flessibile, per aumentare la resistenza alla pressione senza aumentare significativamente lo spessore della parete. Pressione di scoppio nominale per costruzione dello strato (atm) 45-55 atm Triplo strato 28-35 atm Doppio strato 14-20 atm Strato singolo Come illustra il grafico, il tubo per palloncino a triplo strato può raggiungere una pressione di scoppio di 45-55 atm , considerevolmente più alto rispetto alle costruzioni a strato singolo, motivo per cui i design multistrato sono generalmente specificati per applicazioni ad alta pressione come il trattamento di lesioni calcificate. Le costruzioni a doppio strato offrono una pratica via di mezzo, offrendo una resistenza alla pressione significativamente più elevata rispetto ai tubi a strato singolo pur rimanendo più semplici da produrre rispetto a una costruzione completa a triplo strato. I tubi monostrato rimangono adatti per applicazioni a bassa pressione dove la semplicità del profilo e la produzione economicamente vantaggiosa sono la priorità. Prestazioni di allungamento e soffiaggio Il comportamento di allungamento durante il processo di soffiaggio determina quanto uniformemente un palloncino si espande dalla sua forma parison al diametro target finale. Sia la selezione del materiale che i parametri di lavorazione influenzano questa curva e le proprietà di allungamento non corrispondenti sono una causa comune di spessore delle pareti irregolare nei palloncini finiti. Il grafico a linee riportato di seguito illustra la tipica espansione del diametro relativo all'aumentare della pressione di soffiaggio per due famiglie comuni di materiali per tubi per palloncini. Espansione relativa del diametro durante il soffiaggio (%) 100 50 0 Fase 1 Fase 2 Fase 3 Fase 4 Fase 5 Fase 6 Tubi a base di nylon Tubi a base di Pebax I tubi a base di nylon raggiungono l'espansione target prima nel ciclo di soffiaggio, in linea con il loro comportamento più cedevole, mentre i tubi a base di Pebax si espandono più gradualmente e continuano a crescere a stadi di pressione più elevati, riflettendo il loro profilo prestazionale tipicamente da semi-conforme a non-conforme. Questa differenza nel comportamento di espansione è uno dei motivi per cui la selezione del materiale dovrebbe essere finalizzata nelle prime fasi di sviluppo del tubo del palloncino, poiché modella direttamente la finestra di processo utilizzata durante lo stampaggio a soffiaggio e la geometria finale del palloncino ottenibile. Riferimento dimensionale per tubi per palloncini medicali I tubi per palloncini sono disponibili in un'ampia gamma di dimensioni per supportare qualsiasi cosa, dalle applicazioni coronariche ai dispositivi vascolari periferici più grandi. La tabella seguente riassume i riferimenti dimensionali generali per categoria di applicazione. Riferimento dimensionale generale per tubi per palloncini medicali per categoria di applicazione Applicazione Diametro interno tipico Costruzione a strati comuni Conformità tipica Angioplastica coronarica 0,10 mm - 0,60 mm Doppio strato Semiconforme Consegna dello stent 0,20 mm - 1,00 mm Triplo strato Non conforme Dilatazione vascolare periferica 1,00 mm - 4,00 mm Singolo o doppio strato Conforme to semi-compliant Dilatazione dell'accesso di grande diametro 4,00 mm - 8,00 mm Monostrato Conforme La produzione di tubi per palloncini a grandezza naturale generalmente copre un intervallo di diametro interno compreso tra 0,10 mm e 8,00 mm , coprendo quasi tutte le comuni applicazioni di accesso coronarico, periferico e di grande diametro all'interno di un'unica struttura produttiva. In che modo la qualità dei tubi influisce sulle prestazioni del palloncino La qualità del tubo del palloncino ha un effetto diretto e misurabile sulle prestazioni del palloncino finito, poiché qualsiasi inconsistenza presente nel tubo grezzo tende a trasmettersi al palloncino stampato a soffiaggio. Comprendere queste relazioni aiuta gli ingegneri a stabilire la priorità sulle specifiche dei tubi più importanti per il loro dispositivo specifico. Una scarsa concentricità nei tubi grezzi generalmente provoca uno spessore irregolare delle pareti del palloncino dopo il soffiaggio, aumentando il rischio di un punto di scoppio asimmetrico Un'ellitticità incoerente può causare un'espansione irregolare durante il gonfiaggio, influenzando il modo in cui il palloncino entra in contatto con la parete del vaso La variazione della tolleranza dello spessore della parete influisce direttamente sulla consistenza della pressione di scoppio in un lotto di produzione La variabilità dell'allungamento tra i lotti di tubi può spostare la finestra del processo di soffiaggio, richiedendo la riconvalida dei parametri di processo Questo è il motivo per cui gli ingegneri dei dispositivi richiedono in genere dati dimensionali a livello di lotto, comprese misurazioni di concentricità ed ellitticità, anziché fare affidamento solo sulle specifiche nominali quando qualificano un nuovo fornitore di tubi per palloncini. Opzioni di personalizzazione per i tubi dell'albero del palloncino I progetti di tubi per palloncini personalizzati generalmente iniziano con un requisito target di allungamento e pressione di scoppio, da cui si sviluppano la selezione del materiale e la costruzione dello strato. Le richieste di personalizzazione comuni includono quanto segue. Selezione del materiale tra nylon, Pebax e altre famiglie di polimeri in base al comportamento di conformità target Conteggio degli strati e accoppiamento dei materiali degli strati per raggiungere uno specifico obiettivo di pressione di scoppio Regolazione dell'allungamento per adattarlo a una specifica finestra del processo di soffiaggio Personalizzazione dimensionale nell'intera gamma di diametri interni da 0,10 mm a 8,00 mm Produzione con tolleranze strette fino a ±0,01 mm per applicazioni ad alta precisione Un team di ricerca e sviluppo esperto che lavora insieme ai requisiti di allungamento e pressione di scoppio di un ingegnere del dispositivo può aiutare ad abbreviare il ciclo di sviluppo restringendo le opzioni di materiali e processi prima che inizi la produzione formale dei campioni. Chi produce tubi per palloncini medicali Ningbo Linstant Polymer Materials Co., Ltd. opera dal 2014 come produttore e fornitore professionale di tubi medici OEM e ODM, impiegando ora oltre 400 dipendenti attraverso le tecnologie di lavorazione di estrusione, rivestimento e post-lavorazione per tubi in polimeri medicali. Con una vasta esperienza nell'estrusione, l'azienda fornisce tubi per palloncini caratterizzati da tolleranze strette e buone proprietà meccaniche, che supportano una tolleranza minima di ±0,01 mm e la produzione a grandezza naturale che copre una gamma di diametri interni da 0,10 mm a 8,00 mm, comprese tutte le dimensioni comuni utilizzate nelle applicazioni coronariche, periferiche e di grande diametro. Sono disponibili strutture di tubi per palloncini a singolo, doppio e triplo strato, con resistenza alla pressione del palloncino multistrato 45-55 atm , e l'esperto team di ricerca e sviluppo dell'azienda è in grado di sviluppare tubi per palloncini personalizzati in base ai requisiti specifici di allungamento e pressione di scoppio. Una buona concentricità ed ellitticità vengono mantenute durante tutta la produzione, supportando prestazioni del palloncino costanti e ripetibili per i produttori di dispositivi. Domande frequenti Q1: Cos'è il tubo per palloncino medicale? Il tubo per palloncino medico è un tubo polimerico estruso di precisione utilizzato per formare il segmento del palloncino gonfiabile di un catetere per dilatazione del palloncino attraverso un processo di stampaggio a soffiaggio. Q2: A cosa serve il tubo del palloncino? Viene utilizzato per produrre cateteri a palloncino per procedure quali la dilatazione dei vasi e il posizionamento dello stent, dove è richiesta un'espansione controllata e prevedibile. Q3: Cos'è la conformità del palloncino? La compliance del palloncino descrive quanto aumenta il diametro di un palloncino all'aumentare della pressione di gonfiaggio, variando dal comportamento conforme a semi-conforme a non conforme. Q4: In che modo il tubo influisce sulle prestazioni del palloncino? La concentricità, l'ellitticità e la tolleranza delle pareti dei tubi influiscono direttamente sull'uniformità delle pareti del palloncino, sul comportamento di espansione e sulla consistenza della pressione di scoppio dopo il soffiaggio. Q5: È possibile personalizzare il tubo del palloncino? Sì, il materiale, il numero di strati, l'allungamento e i parametri dimensionali possono essere personalizzati per soddisfare specifici requisiti di pressione di scoppio e conformità. Q6: Chi produce tubi per palloncini medicali? Aziende specializzate nell'estrusione di polimeri medicali con capacità OEM e ODM producono tubi per palloncini, utilizzando processi di estrusione controllati per soddisfare rigidi requisiti di tolleranza.

-
09Jul-2026Tubi in poliimmide rinforzata rispetto a poliimmide standard: differenze chiaveRisposta rapida: la differenza fondamentale tra tubi in poliimmide rinforzati e standard I tubi in poliimmide rinforzata incorporano una treccia metallica o uno strato a spirale all'interno della parete di poliimmide, mentre i tubi standard in poliimmide fanno affidamento solo sul polimero per la loro resistenza. Questa differenza di costruzione significa tubo in poliimmide rinforzato offre una resistenza alla piegatura e una trasmissione della coppia significativamente più elevate , rendendolo la scelta preferita per tubi di catetere più lunghi e dispositivi che devono percorrere un sistema vascolare tortuoso, mentre i tubi standard in poliimmide rimangono adatti per sezioni più corte e meno impegnative dove un profilo più basso è la priorità. Questa guida mette a confronto tubo in poliimmide rinforzato rispetto alla poliimmide standard attraverso resistenza, flessibilità e dati applicativi, aiutando gli ingegneri dei dispositivi a decidere quale costruzione si adatta a un determinato modello di catetere o microcatetere. Cos'è il tubo in poliimmide rinforzato? I tubi in poliimmide rinforzata vengono costruiti aggiungendo uno strato di filo metallico, tipicamente acciaio inossidabile, nella parete del tubo durante il processo di rivestimento. Questo strato di rinforzo è completamente incapsulato tra i rivestimenti di poliimmide interno ed esterno, quindi il tubo finito mantiene una superficie interna ed esterna liscia ottenendo prestazioni meccaniche sostanzialmente più elevate rispetto ai tubi di poliimmide non rinforzati con lo stesso spessore di parete. Due modelli di rinforzo comuni Rinforzo intrecciato: i fili sottili sono intrecciati secondo uno schema incrociato attorno alla parete del tubo, migliorando la trasmissione della coppia e la resistenza alla pressione di scoppio Rinforzo della bobina: un singolo filo è avvolto secondo uno schema elicoidale lungo la lunghezza del tubo, favorendo flessibilità e resistenza alle piegature rispetto al controllo della coppia I tubi del catetere intrecciati e i tubi rinforzati con spirale non sono scelte intercambiabili; il modello corretto dipende dal fatto che la progettazione di un dispositivo dia priorità al controllo rotazionale, come i cateteri orientabili, o alla tracciabilità uniforme attraverso l'anatomia curva, come molte applicazioni di microcateteri. Perché il rinforzo viene utilizzato nei tubi medici I tubi standard in poliimmide offrono già elevate proprietà di trazione per il loro spessore di parete, ma i tubi lunghi e sottili del catetere devono ancora affrontare due sfide persistenti: attorcigliamenti quando si percorrono curve anatomiche strette e perdita di coppia quando un medico deve ruotare l'estremità prossimale per controllare la punta distale. Il rinforzo risolve entrambi i problemi direttamente distribuendo il carico meccanico lungo lo strato di filo anziché fare affidamento solo sulla parete polimerica. Efficienza di trasmissione della coppia per costruzione (%) 92% Trecciato Rinforzato 71% Bobina rinforzata 39% Poliimmide standard Come mostra il grafico, il rinforzo intrecciato offre la massima efficienza di trasmissione della coppia , motivo per cui gli alberi del catetere orientabili che richiedono un controllo rotazionale preciso e uno a uno in genere specificano una costruzione intrecciata. Il rinforzo della spirale migliora la trasmissione della coppia rispetto alla poliimmide standard, ma pone maggiore enfasi sulla flessibilità e sulla resistenza allo attorcigliamento, mentre il tubo standard in poliimmide, privo di uno strato di filo, trasmette proporzionalmente meno forza di rotazione lungo la sua lunghezza. I tubi rinforzati migliorano la resistenza all'attorcigliamento? La resistenza all'attorcigliamento descrive la capacità di un tubo di mantenere il diametro del lume interno quando piegato attorno a un raggio piccolo, che influisce direttamente sulla possibilità che fluidi, dispositivi o fili guida possano continuare a passare attraverso il catetere durante la navigazione. Il grafico a linee seguente confronta il raggio di curvatura minimo prima che inizi la restrizione del flusso luminoso nei tre tipi di costruzione, testati su angoli di curvatura crescenti. Ritenzione del lume rispetto all'angolo di piegatura (%) 100 50 0 30° 60° 90° 120° 150° 180° Bobina rinforzata Trecciato Rinforzato Poliimmide standard I tubi rinforzati a spirale mostrano la massima ritenzione del lume all'aumentare dell'angolo di piegatura, motivo per cui le costruzioni a spirale sono spesso preferite per i tubi del microcatetere che devono percorrere percorsi vascolari altamente tortuosi senza limitare il flusso. Anche il rinforzo intrecciato regge bene, anche se leggermente meno della bobina ad angoli di piega estremi, poiché il disegno del filo incrociato è ottimizzato più per la coppia che per la flessibilità a raggio stretto. I tubi standard in poliimmide, senza strato di filo, mostrano il calo più marcato nella ritenzione del lume all'aumentare dell'angolo di piegatura, confermando che il rinforzo migliora significativamente la resistenza allo piegamento in impegnativi percorsi anatomici. Poliimmide rinforzata e standard: confronto delle prestazioni complete Oltre alla coppia e alla resistenza alle piegature prese individualmente, gli ingegneri dei dispositivi in genere devono valutare insieme più criteri di prestazione. Il grafico radar riportato di seguito mette a confronto i tubi in poliimmide standard, rinforzati con treccia e rinforzati con spirale in cinque fattori rilevanti per la progettazione dello stelo del catetere. Standard vs intrecciato vs rinforzato con spirale Controllo della coppia Resistenza al nodo Magrezza del profilo Tracciabilità Pressione di scoppio Trecciato Rinforzato Bobina rinforzata Poliimmide standard I tubi rinforzati intrecciati ottengono i punteggi più alti in termini di controllo della coppia e resistenza alla pressione di scoppio, supportando dispositivi che necessitano di una risposta rotazionale precisa e una maggiore tolleranza alla pressione interna, come i percorsi di iniezione del contrasto. I tubi rinforzati a spirale ottengono i migliori risultati in termini di tracciabilità e rimangono competitivi in termini di resistenza alle piegature, rendendoli particolarmente adatti ai tubi per microcateteri che navigano in vasi piccoli e curvi. I tubi standard in poliimmide ottengono il massimo punteggio in termini di sottigliezza del profilo, poiché l'assenza di uno strato di filo mantiene al minimo lo spessore complessivo della parete, il che rimane prezioso per le sezioni più distali e di diametro più piccolo di un dispositivo dove non è richiesto il rinforzo. Tabella di riferimento dimensionale e meccanica La tabella seguente delinea i punti di riferimento dimensionali e meccanici generali per i tre tipi di costruzione dei tubi, utili durante la fase iniziale di pianificazione della progettazione del catetere. Confronto di riferimento generale tra tubi in poliimmide standard, rinforzati con spirale e intrecciati Costruzione Spessore tipico della parete Strato di rinforzo Ideale per Poliimmide standard 0,006 mm - 0,020 mm Nessuno Sezioni della punta distale, esigenze di profilo ridotto Bobina rinforzata 0,015 mm - 0,035 mm Bobina elicoidale a filo singolo Pozzi di microcatetere, percorsi tortuosi Trecciato Rinforzato 0,020 mm - 0,050 mm Treccia di fili incrociati Cateteri orientabili, dispositivi critici per la coppia Poiché gli strati di rinforzo aumentano lo spessore complessivo della parete, gli ingegneri spesso combinano tipi di costruzione lungo un singolo stelo del catetere, utilizzando una sezione rinforzata più forte prossimalmente e una sezione in poliimmide standard più sottile distalmente per bilanciare resistenza, profilo e flessibilità lungo la lunghezza del dispositivo. Dove vengono utilizzati tubi in poliimmide rinforzata I tubi rinforzati in poliimmide sono presenti in una vasta gamma di categorie di dispositivi basati su catetere, in particolare laddove il dispositivo deve percorrere una distanza significativa attraverso il sistema vascolare mantenendo l'integrità e il controllo dello stelo. Cateteri neurovascolari, dove la navigazione precisa attraverso vasi cerebrali piccoli e curvi richiede una resistenza affidabile all'attorcigliamento Cateteri per elettrofisiologia orientabili, in cui una precisa risposta di coppia uno a uno è essenziale per il posizionamento della punta Cateteri guida e guaine guida, dove un albero stabile supporta il passaggio dei dispositivi secondari Dispositivi di accesso vascolare periferico, dove lunghezze maggiori dello stelo aumentano il rischio di attorcigliamento senza rinforzo Cateteri per il rilascio di farmaci e mezzi di contrasto, in cui la resistenza alla pressione di scoppio supporta pressioni di iniezione più elevate La poliimmide rinforzata è comunemente usata nei cateteri neurovascolari in particolare perché questi dispositivi devono attraversare alcune delle anatomie vascolari più tortuose del corpo pur fornendo uno stent, una bobina o un altro dispositivo terapeutico in una posizione precisa, un compito che dipende fortemente sia dalla resistenza all'attorcigliamento che dalla risposta prevedibile della coppia. Opzioni di rinforzo personalizzate per i tubi del catetere Il tubo di rinforzo del catetere può essere personalizzato in base ai requisiti specifici del dispositivo regolando la struttura del filo, il passo e la composizione del materiale dello strato di rinforzo insieme ai parametri del rivestimento in poliimmide circostante. Parametri di rinforzo regolabili Numero e angolo di prelievo della treccia, che influenzano l'equilibrio tra controllo della coppia e flessibilità Passo della bobina e diametro del filo, che influiscono sulla resistenza all'attorcigliamento e sulla rigidità complessiva dell'albero Zone di rigidità variabile lungo un singolo albero, con transizione dalle sezioni rinforzate a quelle standard in poliimmide Spessore dell'incapsulamento, bilanciamento del diametro esterno complessivo con le prestazioni meccaniche Le costruzioni a rigidità variabile, in cui la densità del rinforzo cambia gradualmente lungo la lunghezza dell'albero, sono sempre più richieste per i dispositivi che necessitano di una sezione prossimale più rigida per la spinta abbinata a una sezione distale più morbida e flessibile per una navigazione atraumatica. Collaborare con un produttore di tubi rinforzati: cosa verificare L'approvvigionamento di tubi in poliimmide rinforzata comporta una maggiore complessità del processo rispetto ai tubi standard, poiché la fase di rinforzo del filo deve essere strettamente controllata per mantenere dimensioni costanti del lume ed evitare l'esposizione del filo sulla superficie del tubo. Alcuni punti di verifica possono aiutare a ridurre il rischio di qualificazione durante la valutazione di un fornitore. Conferma della certificazione ISO e di un sistema di gestione della qualità documentato per la produzione di tubi medicali rinforzati Capacità di intrecciatura e avvolgimento interna integrata con il processo di rivestimento in poliimmide Esperienza nella produzione di alberi rinforzati a rigidità variabile o multizona, non solo tubi uniformi Supporto per flussi di lavoro di sviluppo OEM e ODM con iterazione del campione prima della produzione completa Procedure di manipolazione di tubi sterili adatte alla produzione in camere bianche o in ambiente controllato Ningbo Linstant Polymer Materials Co., Ltd. opera dal 2014 come produttore e fornitore professionale di tubi medici OEM e ODM, impiegando ora oltre 400 dipendenti attraverso le tecnologie di lavorazione di estrusione, rivestimento e post-lavorazione per tubi in polimeri medicali. L'impegno dell'azienda nei confronti dei produttori di dispositivi medici è incentrato su precisione, sicurezza, diverse capacità di lavorazione e qualità costante del prodotto, supportando costruzioni di tubi in poliimmide sia standard che rinforzati per applicazioni di cateteri e microcateteri. In qualità di produttore a contratto di tubi per cateteri, l'azienda continua a investire nell'innovazione indipendente e nella ricerca e sviluppo autogestiti per supportare l'evoluzione dei requisiti di progettazione dei dispositivi. Domande frequenti Q1: Cos'è il tubo in poliimmide rinforzato? I tubi in poliimmide rinforzata sono tubi in poliimmide con uno strato di treccia metallica o filo a spirale incorporato nella parete, incapsulato tra i rivestimenti interno ed esterno di poliimmide per una maggiore resistenza. Q2: Cos'è il tubo del catetere intrecciato? Il tubo intrecciato del catetere utilizza uno schema di fili intrecciati attorno alla parete del tubo per migliorare la trasmissione della coppia e la resistenza alla pressione di scoppio, ideale per i dispositivi orientabili. Q3: Perché viene utilizzato il rinforzo nei tubi medicali? Il rinforzo migliora la resistenza all'attorcigliamento e la trasmissione della coppia, aiutando gli steli del catetere a mantenere l'integrità del lume e il controllo rotazionale durante la navigazione attraverso il sistema vascolare. Q4: I tubi rinforzati migliorano la spinta? Sì, lo strato di filo aggiunto distribuisce il carico meccanico lungo l'albero, migliorando la spinta e riducendo la probabilità di deformazione dell'albero durante l'avanzamento del dispositivo. Q5: Cos'è la resistenza all'attorcigliamento nei cateteri? La resistenza all'attorcigliamento si riferisce alla capacità di un tubo di mantenere la forma del lume interno quando piegato, prevenendo restrizioni del flusso o problemi di passaggio del dispositivo durante la navigazione. Q6: Quanto è resistente il tubo in poliimmide rinforzato? Le costruzioni rinforzate generalmente mostrano una trasmissione della coppia e una resistenza alla pressione di scoppio sostanzialmente più elevate rispetto ai tubi standard in poliimmide con lo stesso spessore di parete. Q7: Quali dispositivi utilizzano tubi rinforzati? I tubi in poliimmide rinforzata sono comunemente utilizzati nei cateteri neurovascolari, nei cateteri elettrofisiologici orientabili, nei cateteri guida e nei dispositivi per la somministrazione di farmaci o mezzi di contrasto. D8: La poliimmide rinforzata viene utilizzata nei cateteri neurovascolari? Sì, la poliimmide rinforzata è ampiamente utilizzata nei cateteri neurovascolari perché questi dispositivi richiedono una resistenza affidabile all'attorcigliamento e un controllo della coppia attraverso vasi cerebrali tortuosi.
-
02Jul-2026Cos'è il tubo medico in poliimmide? Properties, Uses and Applications (2026)Risposta rapida: cosa Tubi medici in poliimmide È usato per Il tubo medico in poliimmide è un tubo polimerico a parete sottile utilizzato all'interno di cateteri, microcateteri e altri dispositivi minimamente invasivi dove elevata resistenza alla trazione, resistenza chimica e precisione dimensionale sono richiesti entro un diametro molto piccolo. Viene comunemente specificato per steli di microcateteri, rivestimenti di fili guida e componenti di sistemi di rilascio poiché può essere estruso con diametri interni fino a 0,10 mm pur mantenendo tolleranze strette in caso di flessioni ripetute. Questa guida copre le proprietà dei materiali, le considerazioni sulla produzione e i dati applicativi alla base tubi medici in poliimmide , con confronti visivi per aiutare gli ingegneri dei dispositivi e i team di approvvigionamento a valutare la poliimmide rispetto ad altri materiali comuni per tubi come PTFE e rivestimenti a base di nylon. Cos'è il tubo medico in poliimmide? Il tubo in poliimmide di LINSTANT (tubo PI) viene prodotto applicando una resina poliimmidica liquida in strati di rivestimento successivi su un mandrino rimovibile, quindi polimerizzando ciascuno strato ad alta temperatura fino al raggiungimento dello spessore di parete desiderato. Questo processo basato sul rivestimento, piuttosto che la sola estrusione tradizionale, è ciò che consente di raggiungere i tubi in poliimmide spessori di parete ultrasottili pur mantenendo l'integrità strutturale a diametri molto piccoli, cosa difficile da ottenere con molti altri materiali per tubi polimerici. Caratteristiche del materiale principale Elevata resistenza alla trazione rispetto allo spessore della parete, che supporta la spinta nei pozzetti del catetere Forte stabilità dimensionale attraverso ripetuti cicli di flessione e torsione Resistenza chimica alla maggior parte dei solventi e ai processi di sterilizzazione utilizzati nell'assemblaggio del dispositivo Tolleranza alle alte temperature, supporta il funzionamento a lungo termine superiore a 350°C e l'esposizione a breve termine fino a 450°C Buona biocompatibilità per applicazioni con contatto interno con il paziente Grazie a questa combinazione di resistenza e precisione, i tubi in poliimmide sono ampiamente utilizzati come strato strutturale esterno o intermedio nelle costruzioni di tubi di cateteri multistrato, spesso accoppiati con un materiale di rivestimento interno lubrificante. Perché la poliimmide viene utilizzata nella costruzione di cateteri e microcateteri I tubi del catetere e del microcatetere devono bilanciare tre esigenze concorrenti: un profilo sufficientemente piccolo per navigare in un sistema vascolare stretto, una forza sufficiente della colonna per essere spinta attraverso il corpo senza attorcigliarsi e una flessibilità sufficiente per seguire l'anatomia curva. I tubi in poliimmide soddisfano questo equilibrio meglio di molti materiali alternativi con diametri molto piccoli, motivo per cui sono una scelta comune per la costruzione dei tubi dei microcateteri. Resistenza alla trazione in base al materiale del tubo (relativa, punto medio dell'intervallo MPa) 231MPa Poliimmide (PI) 31MPa PTFE 45MPa Nylon (PA12) 20MPa Pebax Come illustrato sopra, la resistenza alla trazione della poliimmide è sostanzialmente superiore a quella del PTFE, del nylon o del Pebax a parità di spessore della parete, il che consente agli ingegneri dei dispositivi di ridurre lo spessore della parete pur rispettando i requisiti strutturali. Ciò è particolarmente utile nei tubi per microcatetere, dove ogni frazione di millimetro di spessore della parete influisce direttamente sul diametro del lume interno ottenibile e sul profilo complessivo del dispositivo. La poliimmide è migliore del PTFE? Un confronto fianco a fianco La poliimmide e il PTFE vengono spesso utilizzati insieme anziché come sostituti diretti, poiché ciascun materiale apporta caratteristiche prestazionali diverse al gruppo di tubi del catetere finito. Il grafico radar riportato di seguito mette a confronto entrambi i materiali, oltre a una struttura composita PI/PTFE, secondo cinque criteri di prestazione su una scala relativa da 1 a 10. PI vs PTFE vs composito PI/PTFE Resistenza alla trazione Lubrificazione Funzionalità a parete sottile Rigidità strutturale Resistenza chimica Poliimmide PTFE Composito PI/PTFE La poliimmide è chiaramente leader in termini di resistenza alla trazione, capacità di parete sottile e rigidità strutturale, motivo per cui viene spesso utilizzata come strato strutturale esterno di un catetere. Il PTFE, al contrario, ha il punteggio più alto in termini di lubrificazione, rendendolo il materiale preferito per la superficie del lume interno dove i fili guida e altri dispositivi devono scorrere con il minimo attrito. A Costruzione composita PI/PTFE combina entrambi i punti di forza, utilizzando lo strato PI per prevenire la deformazione e supportare la spinta mentre lo strato in PTFE mantiene liscia la parete interna, motivo per cui le costruzioni composite sono comuni nei progetti di tubi di catetere ad alte prestazioni. Riferimento alle dimensioni standard e allo spessore della parete Poiché i tubi in poliimmide sono costruiti attraverso un processo di rivestimento a strati anziché mediante la sola estrusione diretta, lo spessore delle pareti può essere controllato con elevata precisione. La tabella seguente illustra gli intervalli dimensionali tipici a cui si fa riferimento durante la fase iniziale della progettazione del dispositivo. Riferimento dimensionale generale per tubi in poliimmide di grado medicale per categoria di applicazione Applicazione Diametro interno tipico Spessore tipico della parete Costruzione comune Asta del microcatetere 0,10 mm - 0,60 mm 0,006 mm - 0,015 mm PI monostrato Rivestimento del filo guida 0,15 mm - 0,80 mm 0,008 mm - 0,020 mm Composito PI/PTFE Guaina del sistema di consegna 0,50 mm - 2,00 mm 0,02 mm - 0,05 mm PI multistrato Tubo introduttore/di accesso 1,00 mm - 5,00 mm 0,03 mm - 0,08 mm PI rinforzato Mentre la gamma di diametri interni standard per la maggior parte delle applicazioni di tubi in poliimmide rientra nel campo 0,10 mm e 2 mm , la capacità di produzione di massa si è ampliata negli ultimi anni per supportare diametri interni fino a 5,00 mm per sistemi di erogazione e componenti di tubi di accesso più grandi. Prestazioni di temperatura e resistenza chimica La resistenza alla temperatura è un elemento chiave di differenziazione per i tubi in poliimmide, in particolare durante le fasi di produzione del dispositivo come l'incollaggio a rifusione, la lavorazione laser o i cicli di sterilizzazione che comportano temperature elevate. Il grafico a linee seguente mostra la stabilità meccanica relativa dei tubi in poliimmide in un intervallo di temperature in aumento rispetto a un materiale per tubi standard a base di nylon. Stabilità meccanica relativa rispetto alla temperatura (%) 100 50 0 100C 150C 200C 250C 300C 350C Poliimmide Tubing Tubi a base di nylon I tubi in poliimmide mantengono un'elevata percentuale della loro stabilità meccanica anche quando le temperature salgono verso i 300°C e oltre, supportando un temperatura operativa a lungo termine superiore a 350°C ed esposizione a breve termine fino a 450°C. I tubi a base di nylon, al contrario, iniziano a perdere stabilità strutturale ben prima di raggiungere queste temperature, il che ne limita l’idoneità per i processi di produzione che implicano fasi di incollaggio a caldo o di sterilizzazione ad alta temperatura. Considerazioni sulla biocompatibilità e sulla sterilizzazione Per qualsiasi componente a contatto diretto o indiretto con il paziente, i test di biocompatibilità e la compatibilità con la sterilizzazione sono requisiti di base. I tubi in poliimmide destinati all'uso con dispositivi medici vengono generalmente valutati rispetto ai quadri di valutazione biologica riconosciuti a cui si fa riferimento ISO10993 , lo standard internazionale per la valutazione biologica dei dispositivi medici, che copre i test di citotossicità, sensibilizzazione e irritazione relativi ai componenti di cateteri e microcateteri (Organizzazione internazionale per la standardizzazione, ISO 10993). Compatibilità con la sterilizzazione I tubi in poliimmide generalmente mantengono la stabilità dimensionale e meccanica attraverso i comuni metodi di sterilizzazione utilizzati nella produzione di dispositivi medici, inclusi l'ossido di etilene (EtO), l'irradiazione gamma e i processi in autoclave a vapore, grazie alla sua resistenza alle alte temperature e stabilità chimica. Questa ampia compatibilità è uno dei motivi per cui la poliimmide viene spesso selezionata per i componenti che devono rimanere dimensionalmente coerenti dopo la sterilizzazione finale. Sterilizzazione con ossido di etilene (EtO): comunemente utilizzata per i cateteri assemblati finiti Irradiazione gamma: adatta data la stabilità chimica e alle radiazioni della poliimmide Autoclave a vapore: supportata dalla gamma di prestazioni ad alta temperatura della poliimmide Dove viene applicato il tubo medico in poliimmide I tubi in poliimmide sono specificati per una gamma di categorie di dispositivi minimamente invasivi. La tabella seguente riassume le aree di applicazione comuni e il motivo principale per cui viene selezionata la poliimmide per ciascuna. Applicazioni comuni dei dispositivi medici per tubi compositi in poliimmide e PI/PTFE Categoria dispositivo Requisito primario Costruzione preferita Microcateteri neurovascolari Profilo ultracompatto, elevata spinta PI monostrato Fili guida Basso attrito, trasmissione della coppia Composito PI/PTFE Sistemi di rilascio cardiaco Resistenza alla piega, stabilità dimensionale PI multistrato Canali per strumenti endoscopici Resistenza chimica, parete sottile PI rivestito Guaine di accesso diagnostico Lume coerente, stabilità alla sterilizzazione PI rinforzato In quasi tutte queste categorie, il requisito di base è coerente: gli ingegneri necessitano di un materiale per tubi che mantenga una dimensione del lume precisa e ripetibile dopo la sterilizzazione, resistendo allo stesso tempo alle sollecitazioni meccaniche della navigazione attraverso il sistema vascolare, che è il profilo di resistenza principale dei tubi in poliimmide di grado medico. Tubi in poliimmide personalizzati: cosa possono specificare gli ingegneri dei dispositivi I progetti OEM di tubi medicali personalizzati in genere comportano la regolazione di diversi parametri oltre al diametro interno ed esterno di base. Un approccio proprietario alla formulazione della resina PI consente ai produttori di regolare modulo, resistenza alla trazione, allungamento e colore per soddisfare i requisiti specifici del dispositivo. Parametri comunemente personalizzati Regolazione del modulo e dell'allungamento per bilanciare la flessibilità con la spinta per un design specifico del catetere Riduzione dello spessore delle pareti attraverso un processo di rivestimento multi-pass per tubi in poliimmide a pareti ultrasottili Codifica a colori per gruppi di dispositivi multi-lume o multi-componente Miglioramento dell'adesione, consentendo l'incollaggio diretto a materiali come nylon e TPU senza ulteriore trattamento superficiale Stratificazione composita con PTFE per applicazioni che richiedono sia resistenza che potere lubrificante della parete interna La capacità di adesione diretta senza trattamento superficiale rappresenta un vantaggio pratico durante l'assemblaggio del dispositivo, poiché riduce il numero di fasi di lavorazione necessarie per unire il tubo in poliimmide ai componenti adiacenti in una struttura di catetere multimateriale. Collaborare con un produttore di tubi medicali: cosa verificare I produttori di dispositivi che acquistano componenti per tubi in poliimmide devono confermare il controllo di processo, la documentazione di qualità e l'esperienza specifica dell'applicazione del fornitore prima di finalizzare un progetto. Alcuni punti chiave di verifica possono aiutare a ridurre il rischio di qualificazione durante lo sviluppo del dispositivo. Conferma della certificazione ISO e di un sistema di gestione della qualità documentato per la produzione di tubi medicali Capacità di estrusione, rivestimento e post-elaborazione interna anziché fasi secondarie esternalizzate Esperienza nella produzione di tubi in poliimmide estruso di precisione nella gamma di diametri specifici richiesti Supporto per flussi di lavoro di sviluppo OEM e ODM, inclusa l'iterazione dei campioni prima della produzione completa Procedure documentate di manipolazione dei tubi sterili per la produzione in camera bianca o in ambiente controllato Ningbo Linstant Polymer Materials Co., Ltd. opera dal 2014 come produttore di tubi medicali OEM e ODM, impiegando ora oltre 400 dipendenti ed è specializzato in tecnologie di lavorazione, rivestimento e post-lavorazione per estrusione di tubi in polimeri medicali. L'approccio proprietario della resina PI dell'azienda consente la personalizzazione di modulo, resistenza, allungamento e colore per i tubi in poliimmide, mentre il processo di rivestimento supporta spessori di parete più sottili, mentre i tubi in poliimmide offrono compatibilità diretta con materiali come nylon e TPU senza trattamento superficiale. Oltre la gamma di diametri interni standard da 0,10 mm a 2 mm, l'azienda è in grado di produrre in serie tubi in poliimmide con diametri interni fino a 5,00 mm e i suoi tubi sono progettati per temperature operative a lungo termine superiori a 350°C con resistenza a breve termine fino a 450°C, oltre a una buona biocompatibilità per applicazioni di dispositivi medici. Domande frequenti Q1: Cos'è il tubo medico in poliimmide? Il tubo medico in poliimmide è un tubo polimerico a parete sottile e ad alta resistenza prodotto mediante un processo di rivestimento a strati, comunemente utilizzato negli steli di catetere e microcatetere e in altri componenti di dispositivi minimamente invasivi. Q2: Perché utilizzare la poliimmide nei cateteri? Poliimmide provides high tensile strength and dimensional stability at very thin wall thicknesses, helping catheter shafts maintain pushability and kink resistance within a small profile. Q3: La poliimmide è migliore del PTFE? Poliimmide and PTFE serve different roles: polyimide offers higher strength and thin-wall capability, while PTFE offers superior lubricity, which is why the two are often combined in composite tubing. Q4: Di cosa è fatto il tubo del microcatetere? Il tubo del microcatetere è comunemente realizzato in poliimmide, come strato singolo o come parte di una struttura composita PI/PTFE, per ottenere diametri piccoli con resistenza sufficiente. Q5: È possibile sterilizzare i tubi in poliimmide? Sì, i tubi in poliimmide generalmente mantengono la stabilità dimensionale attraverso i comuni metodi di sterilizzazione, inclusi i processi con ossido di etilene, irradiazione gamma e autoclave a vapore. Q6: La poliimmide è biocompatibile? I tubi in poliimmide di grado medico vengono generalmente valutati rispetto ai criteri di valutazione biologica ISO 10993 e mostrano una buona biocompatibilità per i dispositivi a contatto con il paziente. Q7: A cosa serve il tubo in poliimmide? Viene utilizzato in microcateteri, rivestimenti per fili guida, sistemi di rilascio cardiaci e neurovascolari, canali per strumenti endoscopici e altre applicazioni che richiedono un lume resistente e a parete sottile. Q8: In quali dimensioni sono disponibili i tubi in poliimmide? I diametri interni standard variano generalmente da 0,10 mm a 2 mm, con una capacità di produzione in serie che si estende fino a 5,00 mm per sistemi di erogazione e componenti di tubi di accesso più grandi.

-
24Jun-2026Che cos'è il tubo inciso in PTFE medico? Tutto quello che devi sapereTubi medici in PTFE inciso è un tubo in politetrafluoroetilene con superficie modificata progettato per superare la natura intrinsecamente non adesiva del PTFE, consentendo un fissaggio affidabile in gruppi di cateteri multistrato, design di cateteri a palloncino e un'ampia gamma di applicazioni di dispositivi medici. Il processo di incisione altera chimicamente la superficie del PTFE a livello microscopico, creando siti reattivi che consentono agli adesivi, ai rivestimenti e agli strati sovrastampati di legarsi in modo sicuro: una capacità che il PTFE non trattato semplicemente non può fornire. Per i produttori di dispositivi medici, ciò significa che il rivestimento inciso in PTFE per cateteri può fungere da strato lubrificante più interno pur integrandosi strutturalmente con strati di rinforzo intrecciati o a spirale e materiali del rivestimento esterno. Il risultato è un catetere che offre sia le prestazioni a basso attrito del PTFE sia l'integrità meccanica necessaria per la navigazione nell'anatomia vascolare complessa. Questo articolo copre tutto ciò che ingegneri, specialisti di approvvigionamento e team di ricerca e sviluppo devono sapere sui tubi incisi in PTFE per uso medico di precisione: dalla scienza alla base della modifica della superficie alle specifiche di produzione, ai dati sulle prestazioni di incollaggio e a come selezionare la giusta soluzione personalizzata di tubi incisi in PTFE per la tua applicazione. Perché il PTFE richiede un trattamento superficiale per i dispositivi medici Il PTFE è uno dei materiali chimicamente più inerti conosciuti dalla scienza. La sua struttura di legame carbonio-fluoro gli conferisce un'energia superficiale di circa 18–20 mN/m — molto al di sotto della soglia di circa 35 mN/m richiesta dalla maggior parte degli adesivi per un incollaggio efficace. Questo è esattamente ciò che rende il PTFE così prezioso come rivestimento per catetere (minimo attrito, massima biocompatibilità) e allo stesso tempo ciò che lo rende così difficile da lavorare in assemblaggi laminati o sovrastampati. Il trattamento superficiale in PTFE per dispositivi medici risolve questo paradosso. Modificando selettivamente la chimica della superficie senza alterare le proprietà generali del tubo, l'attacco trasforma lo strato esterno in un substrato legabile preservando al tempo stesso il potere lubrificante del foro interno. I tre metodi principali di modifica della superficie del PTFE utilizzati nelle applicazioni mediche sono l'attacco con naftalene di sodio, il trattamento al plasma e l'ablazione laser, ciascuno con distinti compromessi in termini di profondità di modifica, uniformità, scalabilità e costi. Tra questi, l’attacco chimico a base di sodio rimane il punto di riferimento del settore per la produzione di cateteri perché fornisce un aumento costante e misurabile dell’energia superficiale, in genere elevandola a 50–70 mN/m — e produce un'interfaccia di adesione durevole che resiste ai cicli di sterilizzazione, all'idratazione e allo stress meccanico negli ambienti clinici. Confronto dell'energia superficiale: PTFE non trattato vs. acidato Energia superficiale (mN/m): PTFE non trattato rispetto a quello inciso 0 20 40 60 70 ~19 mN/m PTFE non trattato 35 mN/m minimo Adesivo Soglia ~60 mN/m PTFE acidato Il grafico sopra illustra la notevole differenza nell'energia superficiale tra il PTFE non trattato e il PTFE inciso chimicamente. Il PTFE non trattato si trova ben al di sotto della soglia minima necessaria per l'incollaggio adesivo , rendendolo effettivamente non incollabile nei processi di laminazione standard. Dopo l'attacco a base di sodio, l'energia superficiale aumenta a circa 60 mN/m, quasi il triplo della linea di base, fornendo una solida capacità di adesione. Questa trasformazione è ciò che sta alla base di ogni affidabile gruppo di catetere multistrato costruito con un rivestimento inciso in PTFE. Il processo di incisione del PTFE per applicazioni mediche: passo dopo passo Comprendere il processo di incisione del PTFE per applicazioni mediche aiuta i team di approvvigionamento a porre le domande giuste e aiuta gli ingegneri a specificare controlli di qualità adeguati. Il processo è più articolato rispetto alla semplice immersione dei tubi in un bagno chimico: ogni fase ha parametri critici che determinano la consistenza e le prestazioni del prodotto finito. Fase 1: ispezione del materiale in entrata Il tubo in PTFE grezzo viene verificato per quanto riguarda l'accuratezza dimensionale, l'uniformità delle pareti e la pulizia della superficie prima di entrare nella linea di incisione. Le tolleranze dimensionali in questa fase influiscono direttamente sulla consistenza della modifica superficiale: le pareti non uniformi si incidono in modo non uniforme, creando punti deboli nell'interfaccia di incollaggio. Fase 2: pulizia pre-trattamento I tubi vengono puliti con solventi controllati o processi di lavaggio a ultrasuoni per rimuovere agenti distaccanti, particolati e oli superficiali che altrimenti interferirebbero con il contatto chimico durante l'incisione. Questo passaggio è fondamentale per ottenere una modifica uniforme su tutta la lunghezza del tubo. Fase 3: Incisione chimica Il tubo pulito viene esposto a un reagente di attacco a base di sodio in condizioni di temperatura e tempo controllate. Il reagente rompe i legami C-F selezionati sulla superficie, sostituendoli con gruppi carbonilici, idrossilici e di carbonio insaturi che sono reattivi agli adesivi e ai primer. Il tempo di esposizione, la temperatura e la concentrazione dei reagenti devono essere tutti strettamente controllati — un eccessivo attacco provoca il degrado della superficie, mentre un sottoattacco lascia siti reattivi insufficienti. Fase 4: Neutralizzazione e Risciacquo Il reagente residuo viene neutralizzato e risciacquato accuratamente per prevenire l'attacco chimico continuo della superficie del PTFE e per garantire la biocompatibilità della parte finita. La neutralizzazione incompleta è una causa principale comune di incoerenza dei vincoli tra lotti. Fase 5: Essiccazione e confezionamento I tubi incisi vengono essiccati in condizioni controllate e confezionati in sacchetti sigillati e protetti dalla luce. Le superfici in PTFE incise sono reattive: l'esposizione alla luce UV, all'umidità elevata o ai contaminanti presenti nell'aria degrada lo strato modificato nel tempo. La durata di conservazione è generalmente specificata a 12 mesi dalla data dell'incisione se conservato nelle condizioni consigliate. Valutazione della criticità del processo per fase (scala 0-10) Ispezione in entrata Pre-pulizia Incisione chimica Neutralizzazione Essiccazione e confezionamento 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 Questa tabella di valutazione della criticità riflette l'impatto relativo che ciascuna fase del processo ha sulle prestazioni finali dell'incollaggio Tubi in PTFE inciso per dispositivi medici . La fase di attacco chimico è considerata all'unanimità la fase a più alto rischio — piccole deviazioni nella concentrazione dei reagenti, nella temperatura o nel tempo di permanenza producono effetti enormi sui risultati dell'energia superficiale. La neutralizzazione segue da vicino, poiché un raffreddamento inadeguato della reazione porta a un continuo degrado della superficie che potrebbe non essere evidente fino a dopo l'incollaggio o la sterilizzazione. La pre-pulizia, anche se spesso trascurata, è la fase più comunemente associata a guasti intermittenti di incollaggio negli ambienti di produzione. Comprendere queste classifiche di criticità aiuta i produttori a indirizzare i controlli di processo e le risorse di ispezione in entrata in modo appropriato. Applicazioni principali: dove vengono utilizzati tubi medici incisi in PTFE I tubi in PTFE incollabili di grado medico costituiscono un componente fondamentale in un ampio spettro di dispositivi medici minimamente invasivi e interventistici. La sua combinazione unica di potere lubrificante, inerzia chimica e, dopo l'attacco, adesione lo rende il materiale di rivestimento preferito nelle applicazioni in cui contano sia le prestazioni che la producibilità. Produzione di cateteri I tubi incisi in PTFE medicale per la produzione di cateteri rappresentano il segmento di applicazione più ampio. Nella costruzione del catetere multistrato, il rivestimento in PTFE forma lo strato più interno, fornendo una superficie a basso attrito che consente il passaggio di fili guida, stent e mezzi di contrasto con una resistenza minima. La superficie esterna incisa si lega alla treccia o allo strato di rinforzo della bobina, che viene poi sovrastampato con un rivestimento in elastomero termoplastico. Senza una mordenzatura affidabile, la delaminazione sotto stress clinico rappresenta un rischio costante. Progettazione del catetere a palloncino I tubi in PTFE per la progettazione di cateteri a palloncino richiedono una modifica della superficie particolarmente precisa perché l'interfaccia di unione deve resistere a pressioni di gonfiaggio ripetute, talvolta superiori a 20 atm nelle applicazioni di angioplastica, pur mantenendo flessibilità e resistenza all'attorcigliamento. Lo stelo in PTFE inciso si lega al materiale del palloncino (tipicamente nylon o PET) in corrispondenza del cono prossimale e distale, creando una tenuta ermetica che deve funzionare in modo affidabile durante migliaia di cicli di flessione. Dispositivi di accesso neurovascolare e periferico I tubi incisi in PTFE di piccolo diametro, spesso con diametri esterni inferiori a 1,5 mm e spessori di parete fino a 0,025 mm, sono sempre più specificati per i microcateteri neurovascolari, dove la tracciabilità e la possibilità di spinta in anatomie tortuose sono fondamentali. La modificazione della superficie deve essere uniforme anche a queste microdimensioni, una sfida produttiva che separa i produttori di tubi in PTFE incisi di precisione dai fornitori di materie prime. Sistemi di somministrazione e drenaggio dei farmaci L'ampia resistenza chimica del PTFE lo rende ideale per i sistemi di somministrazione di farmaci in cui il tubo entra in contatto con formulazioni farmaceutiche aggressive. I tubi in PTFE incisi consentono il fissaggio sicuro di connettori, collettori e valvole utilizzando adesivi strutturali, consentendo l'assemblaggio di complessi sistemi di gestione dei fluidi senza dispositivi di fissaggio meccanici che aggiungerebbero volume o creerebbero rischi di particolato. Applicazione Gamma OD tipica Spessore della parete Substrato di legame primario Cateteri vascolari 1,5 – 8,0 mm 0,05 – 0,30mm Nylon, PEBA, poliuretano Cateteri a palloncino 2,0 – 6,0 mm 0,05 – 0,15 mm PET, nylon Microcateteri neurovascolari 0,5 – 1,5 mm 0,025 – 0,08 mm PEBA, poliimmide Sistemi di somministrazione dei farmaci 1,0 – 5,0 mm 0,10 – 0,25 mm Adesivi acrilici, silicone Guaine di drenaggio e accesso 3,0 – 12,0 mm 0,15 – 0,40mm Poliuretano, PEBA Tabella 1: Specifiche dimensionali tipiche dei tubi incisi in PTFE medicale nelle principali categorie di applicazioni Processi di produzione: estrusione libera, estrusione su mandrino e rivestimento per immersione Le proprietà meccaniche, le tolleranze dimensionali e le caratteristiche superficiali dei tubi incisi in PTFE sono sostanzialmente determinate dal metodo di produzione utilizzato per formare il tubo base. Nel settore vengono utilizzati tre processi principali, ciascuno adatto a diversi intervalli dimensionali e requisiti prestazionali. Estrusione gratuita L'estrusione libera produce tubi in PTFE senza mandrino interno. È più adatto per tubi di diametro maggiore (tipicamente superiore a 4 mm di diametro esterno) dove l'uniformità dello spessore della parete è meno critica. Il processo offre un'elevata produttività e costi di lavorazione inferiori, ma presenta limitazioni nel raggiungimento delle strette tolleranze del diametro interno richieste per i canali del filo guida di precisione. La modifica della superficie tramite incisione è semplice sul tubo estruso liberamente grazie alla geometria coerente della parete. Estrusione con mandrino L'estrusione basata su mandrino produce le tolleranze dimensionali più strette disponibili nei tubi in PTFE, con controllo del diametro interno fino a ±0,013 mm in configurazioni di precisione. Il mandrino definisce la geometria del foro durante la sinterizzazione, ottenendo una superficie interna eccezionalmente liscia con un coefficiente di attrito pari a 0,04. Questo processo è lo standard per i tubi incisi in PTFE a parete sottile utilizzati nei rivestimenti di cateteri vascolari e neurovascolari. Dopo l'estrusione, il mandrino viene rimosso e il tubo subisce una modifica superficiale solo sulla superficie esterna, preservando il potere lubrificante del foro. Rivestimento ad immersione Il rivestimento a immersione deposita un sottile strato di PTFE su un mandrino o substrato immergendolo ripetutamente nella dispersione di PTFE e sinterizzando tra gli strati. Questo processo viene utilizzato per creare rivestimenti in PTFE ultrasottili (a volte sottili fino a 12–25 micron di spessore totale della parete) che non possono essere ottenuti mediante estrusione. Le strutture multistrato del rivestimento in PTFE del catetere realizzate tramite rivestimento ad immersione offrono un'eccezionale conformabilità alle geometrie complesse del mandrino, consentendo rivestimenti conici o di diametro variabile. L'incisione superficiale dei rivestimenti rivestiti per immersione richiede un attento controllo del processo per evitare di penetrare attraverso la parete sottile. Confronto del processo di produzione (grafico radar) Tolleranza ID Sottigliezza delle pareti Produttività Efficienza dei costi Compatibilità con l'incisione Estrusione gratuita Estrusione con mandrino Rivestimento ad immersione Il grafico radar fornisce una visione multidimensionale del confronto tra i tre processi di produzione in base ai criteri più rilevanti per gli ingegneri di dispositivi medici. L'estrusione del mandrino è leader nel controllo della tolleranza del diametro interno e nella compatibilità con l'incisione , rendendolo la scelta preferita per i rivestimenti di cateteri di precisione in cui l'accuratezza dimensionale determina le prestazioni del dispositivo. Il rivestimento per immersione raggiunge le pareti più sottili possibili ma ha una produttività inferiore e un costo unitario più elevato, rendendolo più appropriato per applicazioni neurovascolari speciali o a profilo ultrabasso. L'estrusione libera offre la migliore efficienza in termini di costi e produttività per tubi di diametro maggiore e meno impegnativi dal punto di vista dimensionale. La scelta del processo giusto è la prima decisione critica in qualsiasi progetto personalizzato di tubi incisi in PTFE, poiché stabilisce i limiti su quali specifiche dimensionali e prestazionali sono ottenibili. Tecnologia di miglioramento dell'adesione del PTFE: parametri di prestazione che contano Per gli ingegneri dei dispositivi medici, la tecnologia di miglioramento dell’adesione del PTFE ha valore tanto quanto le prestazioni di adesione quantificabili che offre. I valori dell'energia superficiale sono un utile indicatore, ma i parametri che guidano le decisioni di progettazione sono la resistenza alla pelatura, la resistenza al taglio e la forza di ritenzione, misurate dopo condizioni di invecchiamento e sterilizzazione che simulano l'utilizzo del dispositivo nel mondo reale. I tubi incisi in PTFE ad alte prestazioni di un produttore qualificato dovrebbero dimostrare una resistenza alla pelatura superiore a 2,5 N/mm quando incollato ai materiali comuni del rivestimento del catetere utilizzando adesivi di grado medico e valori di taglio da sovrapposizione superiori 4,0 MPa nelle configurazioni di prova standard. Questi valori devono essere mantenuti dopo l'esposizione alla sterilizzazione con ossido di etilene, all'irradiazione gamma (25 kGy) e all'idratazione per 72 ore a 37°C, condizioni che replicano la sterilizzazione e l'esposizione in vivo. Ritenzione della resistenza alla pelatura (%) dopo i cicli di sterilizzazione 0% 20% 50% 75% 100% Linea di base EO Sterile Gamma 25kGy Idratazione 72 ore Combinato PTFE acidato (Chemically Treated) PTFE non trattato (Surface Primed Only) Il grafico a linee qui sopra traccia il mantenimento della forza di peeling attraverso quattro scenari di condizionamento standard e un protocollo di stress combinato. Il PTFE inciso chimicamente mantiene oltre l'88% della sua forza di adesione di base anche dopo sterilizzazione e idratazione combinate , mentre il PTFE non trattato con primer superficiale scende a circa il 38% nelle stesse condizioni. Questi dati illustrano perché l’incisione chimica non è semplicemente una comodità: è un requisito di affidabilità per qualsiasi dispositivo medico che sarà sottoposto a cicli di sterilizzazione e ad esposizione prolungata in vivo o in vitro. Gli ingegneri che specificano soluzioni per l'incollaggio di tubi in PTFE devono richiedere i dati di condizionamento della sterilizzazione come parte del processo di qualificazione del fornitore per garantire prestazioni comparabili con il loro adesivo specifico e il metodo di sterilizzazione. Guida all'incollaggio dei tubi incisi in PTFE: sistemi adesivi consigliati La guida all'incollaggio dei tubi in PTFE inciso di seguito riassume le categorie di adesivi più comunemente utilizzate con il PTFE inciso nell'assemblaggio di dispositivi medici, insieme alle relative caratteristiche prestazionali: Cianoacrilato (adesivo istantaneo): Polimerizzazione rapida, adatto per piccole aree di adesione, resistenza alla pelatura limitata, non consigliato per l'incollaggio di coni di palloncini sotto elevata pressione di gonfiaggio. Epossidico bicomponente: Elevata resistenza al taglio, buona resistenza chimica, tempo di polimerizzazione più lungo, preferito per i legami strutturali nell'assemblaggio di guaine e dispositivi di accesso. Acrilico polimerizzabile ai raggi UV: Polimerizzazione rapida con attivazione UV, eccellente consistenza del legame per la produzione in grandi volumi, compatibile con la maggior parte delle formulazioni di PTFE mordenzate. Silicone per uso medico: Strato adesivo flessibile, adatto per connessioni a bassa tensione, resistenza al taglio limitata, spesso utilizzato in gruppi di drenaggio e gestione dei fluidi. Poliuretano strutturale: Eccellente equilibrio di peel e taglio, flessibilità sotto carico ciclico, frequentemente utilizzato nei processi di sovrastampaggio di cateteri multistrato. Soluzioni personalizzate di tubi incisi in PTFE: cosa possono configurare i produttori Uno dei vantaggi più significativi di lavorare con un produttore esperto di tubi in PTFE inciso per dispositivi medici è l'accesso a una gamma completa di parametri personalizzabili. Le soluzioni personalizzate di tubi incisi in PTFE non sono semplicemente tubi di serie con un'incisione standard: sono prodotti progettati su specifica in cui più variabili vengono sintonizzate per soddisfare gli esatti requisiti del dispositivo di destinazione. Personalizzazione dimensionale Le configurazioni personalizzate includono specifiche OD e ID, spessore della parete, profili conici e lunghezza. I tubi incisi di precisione in PTFE per applicazioni neurovascolari possono richiedere tolleranze del diametro interno altrettanto strette ±0,013 mm e uniformità dello spessore della parete migliore del ±10%. I design multidiametro, in cui il rivestimento passa da una punta distale più piccola a uno stelo prossimale più grande, sono realizzabili con rivestimento a immersione e tecniche specializzate del mandrino. Specifica della zona di incisione Non tutte le applicazioni richiedono l'incisione su tutta la lunghezza del tubo. L'incisione selettiva, ovvero la modifica solo delle zone prossimali o distali o l'alternanza di segmenti incollabili e non incollabili, consente ai produttori di progettare proprietà di adesione specifiche per la posizione. Ciò è particolarmente utile nell'assemblaggio del catetere a palloncino in cui i legami del cono del palloncino richiedono un'elevata adesione mentre il corpo dello stelo deve rimanere liscio per la tracciabilità. Opzioni colore e radiopaco I tubi in PTFE possono essere formulati con caricamento di solfato di bario o subcarbonato di bismuto per la radiopacità, consentendo la visualizzazione fluoroscopica del rivestimento del catetere durante le procedure di posizionamento. La codifica a colori tramite caricamento del pigmento è disponibile anche per scopi di kitting o identificazione dell'assemblaggio, sebbene il caricamento del pigmento debba essere convalidato per la biocompatibilità e il suo effetto sulla risposta all'attacco caratterizzata dal produttore. Parametri personalizzati più richiesti negli ordini di tubi incisi in PTFE (%) 0 25 50 75 100% 95% Spec. DE/ID 88% Spessore della parete 72% Incisione completa 54% Incisione selettiva 38% Radiopaco 61% Lunghezza personalizzata Il grafico a colonne riportato sopra riflette le tendenze dei dati degli ordini provenienti dai programmi di cateteri per dispositivi medici che richiedono configurazioni personalizzate di tubi in PTFE incisi. La specifica OD e ID è il parametro più universalmente richiesto , presente in quasi il 95% degli ordini personalizzati, sottolineando come la precisione dimensionale sia alla base della progettazione dei cateteri medici. Le specifiche sullo spessore della parete seguono da vicino, poiché il tubo inciso in PTFE a parete sottile è un prerequisito per soddisfare i requisiti del profilo del catetere nei mercati competitivi dei dispositivi minimamente invasivi. L'incisione selettiva, richiesta in oltre la metà dei programmi personalizzati, sta diventando sempre più diffusa man mano che le architetture dei dispositivi diventano più complesse e gli ingegneri cercano di ottimizzare le zone di adesione senza compromettere la tracciabilità o la flessibilità nelle sezioni non incollate. La radiopacità e la lunghezza personalizzata, sebbene meno richieste universalmente, sono elementi di differenziazione significativi che qualificano i fornitori per i programmi di dispositivi premium. Standard di qualità e considerazioni normative per i tubi medicali in PTFE I tubi incisi in PTFE di grado medico devono soddisfare una serie stratificata di requisiti normativi e di qualità prima di poter essere utilizzati in un dispositivo medico finito. Comprendere questi requisiti è essenziale per i produttori di dispositivi medici al momento di qualificare un produttore di tubi in PTFE inciso per dispositivi medici. La biocompatibilità delle materie prime è il requisito fondamentale. Il PTFE utilizzato nei tubi medicali deve essere conforme agli standard di test USP Classe VI o ISO 10993, che riguardano citotossicità, sensibilizzazione, reattività intracutanea e tossicità sistemica. Per i cateteri con contatto corporeo prolungato, gli enti regolatori potrebbero richiedere test aggiuntivi, inclusi studi sulla tossicità subcronica e sull'impianto. Oltre alla biocompatibilità del materiale, è necessario verificare che il reagente di incisione e qualsiasi sostanza chimica residua derivante dal processo di neutralizzazione non siano presenti nel tubo finito. Test su estraibili e rilasciabili La FDA e gli organismi notificati si aspettano sempre più l'uso di tubi in PTFE inciso come parte della presentazione dei dossier di progettazione per i dispositivi cateteri. I sistemi di qualità di produzione per i fornitori di tubi di precisione in PTFE inciso per uso medico devono essere certificati ISO 13485, lo standard di gestione della qualità specifico per le organizzazioni produttrici di dispositivi medici. Questa certificazione richiede controlli di processo documentati, procedure di gestione delle modifiche, protocolli di ispezione in entrata e in uscita e sistemi di gestione dei reclami in linea con le aspettative normative nei principali mercati tra cui Stati Uniti, UE e Giappone. Norma/prova Ambito Applicabilità ISO 10993-1 Quadro di valutazione biologica Tutti i componenti a contatto con il paziente USP Classe VI Biocompatibilità delle materie plastiche Resina PTFE grezza e tubi finiti ISO 13485 Sistema di gestione della qualità dei dispositivi medici Qualificazione del produttore ISO 10993-17 Valutazione del rischio tossicologico degli estraibili Superfici incise con contatto con il reagente ASTM F2880 Guida standard per il tubo del catetere Prove dimensionali e meccaniche Tabella 2: Principali standard normativi e di qualità relativi alla qualificazione dei tubi medici in PTFE inciso Come selezionare il giusto produttore di tubi incisi in PTFE per dispositivi medici La selezione di un produttore qualificato di tubi in PTFE inciso per dispositivi medici richiede una valutazione delle capacità ben oltre le specifiche dimensionali. L'esperienza del fornitore nei processi, l'infrastruttura di qualità, la larghezza di banda di personalizzazione e la capacità di supportare le richieste normative sono considerazioni altrettanto importanti. I criteri chiave di valutazione dovrebbero includere: Stato della certificazione ISO 13485 , ambiente di produzione in camera bianca (Classe ISO 7 o superiore per tubi di precisione), capacità dimostrata di tubi incisi in PTFE di piccolo diametro (OD inferiore a 1,5 mm), disponibilità di documentazione di convalida del processo (IQ/OQ/PQ) e track record con programmi OEM di cateteri in aree terapeutiche comparabili. Inoltre, i fornitori dovrebbero offrire la tracciabilità dal lotto di resina PTFE grezza fino al tubo finito per consentire la completa tracciabilità del materiale in caso di un'indagine sulla qualità. I certificati di conformità (CoC) specifici del lotto con dati dimensionali, misurazione dell'energia superficiale e risultati dei test di resistenza alla pelatura forniscono le prove di ispezione in entrata di cui i produttori di dispositivi hanno bisogno per i loro programmi di qualità dei fornitori. Ningbo Linstant Polymer Materials Co., Ltd., fondata nel 2014, ha costruito la sua reputazione come fornitore professionale di tubi medici OEM/ODM concentrandosi esclusivamente sulle tecnologie di lavorazione, rivestimento e post-elaborazione di estrusione di tubi polimerici medici. Con oltre 400 dipendenti e un team di ingegneri dedicato, Linstant supporta i produttori di dispositivi medici dalla fattibilità iniziale fino alla produzione in serie, offrendo tutti e tre i processi di produzione (estrusione libera, estrusione su mandrino e rivestimento per immersione) insieme a una suite completa di funzionalità di modifica della superficie in PTFE. Domande frequenti Q1 Qual è la durata di conservazione dei tubi in PTFE incisi chimicamente? PTFE acidato tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. Q2 L'incisione influisce sulla lubrificazione del foro interno del tubo in PTFE? L'incisione standard della sola superficie esterna non influisce sul foro interno. Il reagente mordenzante viene applicato esclusivamente all'esterno del tubo, preservando la superficie interna in PTFE con il suo caratteristico basso coefficiente di attrito (circa 0,04). Per le applicazioni in cui la modifica anche parziale del foro costituisce un problema, richiedere al produttore la documentazione relativa all'esclusione della superficie interna come parte del pacchetto di convalida del processo. Q3 Quali adesivi funzionano meglio con il PTFE mordenzato per l'incollaggio dei cateteri? Gli acrilici polimerizzabili ai raggi UV e gli epossidici in due parti forniscono costantemente i legami più forti sul PTFE mordenzato quando utilizzati nel montaggio di cateteri medici. Gli acrilici UV offrono tempi di ciclo rapidi adatti alla produzione di volumi elevati, mentre gli epossidici strutturali forniscono una maggiore resistenza al taglio finale per aree di incollaggio impegnative come gli attacchi dei coni dei palloncini. Convalida sempre il sistema adesivo scelto con il tuo specifico lotto di PTFE inciso prima di impegnarti in un processo di incollaggio di produzione. Q4 È possibile utilizzare tubi incisi in PTFE con termorestringenti in FEP nella costruzione di cateteri? Sì: i tubi incisi in PTFE e i tubi termorestringenti in FEP vengono spesso utilizzati insieme nella costruzione di cateteri multistrato. Il rivestimento in PTFE forma il foro interno, una treccia o un avvolgimento viene applicato sulla superficie esterna incisa e il termoretraibile in FEP funge da ausilio alla lavorazione o rivestimento esterno durante il riflusso. La superficie incisa migliora l'adesione della guaina al gruppo della fodera dopo il recupero della termoretrazione, riducendo il rischio di delaminazione in condizioni di stress da uso clinico. Q5 Qual è lo spessore minimo della parete ottenibile nei tubi in PTFE inciso? Attraverso i processi di rivestimento per immersione, è possibile ottenere pareti del rivestimento in PTFE sottili fino a 12–25 micron in totale. L'estrusione con mandrino produce pareti tipicamente nell'intervallo 25-80 micron per applicazioni mediche di precisione. Il minimo pratico per una determinata applicazione dipende anche dai requisiti di uniformità: pareti estremamente sottili richiedono controlli di processo più rigorosi per evitare difetti stenopeici che comprometterebbero l'integrità del rivestimento del catetere o creerebbero percorsi di perdita. Q6 Come posso verificare la qualità dell'incisione di un lotto di tubi in PTFE ricevuto? Il metodo di ispezione in entrata più pratico è la misurazione dell'angolo di contatto con l'acqua o un test di bagnabilità con soluzione dyne. Il PTFE correttamente acidato deve presentare un angolo di contatto con l'acqua inferiore a 40° (rispetto a circa 108° per il PTFE non trattato) o mostrare bagnabilità a livelli dyne superiori a 50 mN/m. Per la verifica della produzione, un test di resistenza alla pelatura utilizzando l'adesivo di produzione e il processo di incollaggio fornisce una conferma diretta della coerenza delle prestazioni di incollaggio da lotto a lotto.
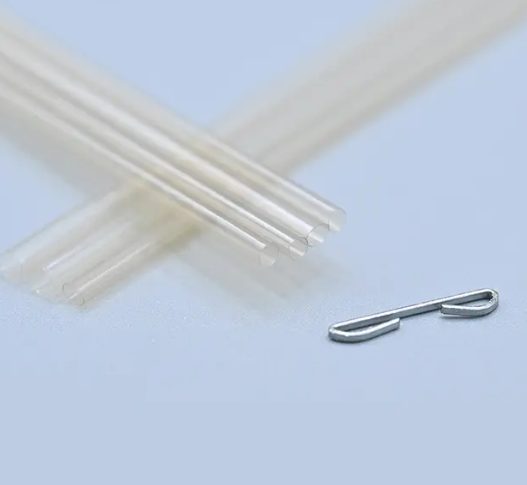
-
17Jun-2026Che cos'è il tubo medico multilume? Una guida completa per principiantiLa risposta diretta: cosa Tubo multilume medico Lo è Il tubo multilume medicale è un tubo polimerico estruso di precisione che contiene due o più canali interni separati, chiamati lumi, che corrono simultaneamente attraverso un unico corpo del tubo esterno. Ogni lume può trasportare una sostanza, uno strumento o un segnale diverso in modo indipendente senza contaminazione incrociata o interferenza meccanica. Questa architettura consente a un singolo catetere o stelo del dispositivo di svolgere più funzioni cliniche contemporaneamente: un lume può trasportare un filo guida, un secondo eroga mezzi di contrasto e un terzo gestisce il gonfiaggio del palloncino, il tutto entro un diametro esterno misurato in frazioni di millimetro. Per gli ingegneri dei dispositivi e gli specialisti degli approvvigionamenti clinici che incontrano questa tecnologia per la prima volta, l’intuizione chiave è questa: il tubo multi-lume converte un singolo evento di inserimento del dispositivo in una piattaforma multifunzione , riducendo la complessità procedurale, riducendo al minimo i traumi legati all'accesso del paziente e consentendo funzionalità cliniche che i design a lume singolo semplicemente non possono replicare. Questa guida tratta i principi di progettazione, la scelta dei materiali, i processi di produzione e le applicazioni cliniche che definiscono il moderno Tubo per catetere multilume — dai concetti fondamentali alle decisioni relative alle specifiche avanzate. Come funzionano i tubi multilume: principi fondamentali di progettazione La sfida progettuale fondamentale dei tubi multilume è quella di allocare un'area di sezione trasversale sufficiente a ciascun lume mantenendo un profilo esterno sufficientemente piccolo per il percorso di accesso clinico previsto. Ogni lume aggiuntivo compete per lo stesso diametro esterno fisso, il che significa la progettazione della configurazione dei lumen è un problema di ottimizzazione bilanciamento del conteggio dei lumi, delle dimensioni dei singoli lumi, dello spessore della parete tra i lumi (spessore del setto) e dell'integrità strutturale della parete esterna. Geometria del lume e opzioni di configurazione I tubi multilume non si limitano ai lumi rotondi disposti concentricamente. Moderno Tubi multi-lume estrusi di precisione supporta un'ampia gamma di geometrie interne scelte in base ai requisiti funzionali di ciascun canale. Le configurazioni comuni includono: Doppio lume simmetrico (profilo D): Due lumi uguali separati da un setto centrale, offrono una distribuzione equilibrata del flusso e la stessa rigidità meccanica su entrambi i lati. Comune nei cateteri per emodialisi. Doppio lume asimmetrico: Un lume grande per il flusso primario o il passaggio del dispositivo e un lume più piccolo per il gonfiaggio, l'aspirazione o la somministrazione del farmaco. Ampiamente utilizzato nei sistemi di cateteri a palloncino. Lume coassiale (concentrico): Un tubo interno annidato all'interno di un tubo esterno, creando un lume esterno anulare e un lume interno centrale. Utilizzato nei sistemi di cateteri over-the-wire che richiedono mobilità indipendente del tubo interno. Triplo e quadruplo lume: Tre o quattro lumi separati rotondi o sagomati disposti all'interno del profilo esterno. Utilizzato in cateteri venosi centrali multifunzione e sistemi interventistici complessi. Lumen eccentrico: Un grande lume decentrato combinato con uno o più lumi periferici più piccoli. Massimizza la capacità di flusso nel canale primario preservando l'accesso al canale secondario. La forma del tubo esterno è altrettanto flessibile. Sebbene le sezioni trasversali circolari siano le più comuni, Tubo multilume medico Design Guide la pratica include anche profili esterni ovali, a forma di rene e a forma di otto che si adattano a specifici percorsi di accesso anatomici o geometrie di alloggiamento del dispositivo. Questa flessibilità dimensionale è uno dei motivi principali per cui i tubi multilume si sono espansi rapidamente nelle categorie di dispositivi medici basati su cateteri. Configurazioni comuni di sezioni trasversali multi-lume Doppio (profilo D) Doppio asimmetrico Coassiale Triplo lume Illustrazioni in sezione trasversale delle quattro configurazioni di tubi multilume più comuni utilizzate nella progettazione dei cateteri. I diagrammi di sezione trasversale riportati sopra illustrano la significativa variazione dell'architettura interna nei progetti multi-lume. Ogni configurazione non è semplicemente una scelta estetica: determina direttamente le portate, la distribuzione della rigidità meccanica, i requisiti di assemblaggio e le funzioni cliniche che il catetere può svolgere. Ad esempio, la configurazione coassiale consente al tubo interno di ruotare o scorrere indipendentemente dal tubo esterno, un requisito fondamentale nei sistemi di cateteri orientabili. Comprendere queste configurazioni all'inizio di un programma di sviluppo di un dispositivo evita costose revisioni del progetto durante la prototipazione. Selezione dei materiali per tubi medicali multilume Tubo multilume medico Material Selection è una delle decisioni più importanti nel processo di sviluppo del dispositivo. Il polimero scelto determina non solo il comportamento meccanico del catetere finito ma anche la sua classificazione di biocompatibilità, le opzioni di sterilizzazione, la resistenza chimica e la gamma di fasi di lavorazione secondarie disponibili. A differenza dei tubi a lume singolo, in cui lo spessore delle pareti può compensare le limitazioni del materiale, i design a più lumi lasciano meno margine di errore: i setti sottili tra i lumi devono mantenere l'integrità strutturale senza aggiungere volume. Tabella 1: Opzioni di materiali per tubi medicali multilume e relative caratteristiche applicative principali Materiale Flessibilità Forza Sterilizzazione Uso primario PEBA / Ammide del blocco di polietere Alto Moderato EO, Gamma Punte distali di cateteri, aste per palloncini Nylon (PA12) Moderato Bene EO, Gamma Cateteri generali, drenaggio Sbirciare Basso Molto alto EO, Vapore, Gamma Alberi strutturali, lumi ad alta pressione Poliimmide (PI) Basso-Moderate Molto alto EO, Gamma Cateteri a parete ultrasottile con microforo FEP/PTFE Moderato Basso EO, Gamma, Vapore Basso-friction liners, chemical-resistant lumens Poliuretano (PU) Molto alto Moderato EO, Gamma Cateteri a punta morbida, drenaggio, accesso venoso La tabella dei materiali sopra mostra che nessun singolo polimero è universalmente ottimale per tutte le applicazioni di cateteri multilume. Il PEBA e il poliuretano eccellono in applicazioni dipendenti dalla flessibilità, come le punte distali dei cateteri e i sistemi di drenaggio dei tessuti molli, dove la conformabilità all'anatomia è più importante della rigidità strutturale. Sbirciare e poliimmide servono l'estremità opposta dello spettro: applicazioni in cui il tubo deve resistere a forze di compressione e laterali senza modifiche dimensionali, come alberi di catetere guida e linee di infusione ad alta pressione. Per molti cateteri, la soluzione ottimale prevede la combinazione di due o più materiali tramite coestrusione o segmenti incollati sequenziali, ciascuno adattato alle esigenze meccaniche della sua posizione anatomica. Radar di idoneità dei materiali multi-lume: proprietà ingegneristiche chiave Flessibilità Forza Chimica. Resistenza Biocompatibilità Sterilizzazione PEBA PEEK Poliuretano Scala di punteggio: 0-100 (indice di prestazione ingegneristica normalizzata) Grafico radar che mette a confronto i tre polimeri per tubi multi-lume più utilizzati in cinque dimensioni delle prestazioni ingegneristiche. Il grafico radar qui sopra cattura visivamente il motivo per cui gli approcci multimateriale sono così comuni nella progettazione di cateteri multilume. PEBA e poliuretano dominano l'asse della flessibilità, fondamentale per le sezioni distali del dispositivo che affrontano anatomie tortuose, mentre il PEEK occupa la prima posizione in termini di robustezza, resistenza chimica e compatibilità con la sterilizzazione. Nessun poligono di un unico materiale copre in modo ottimale tutti e cinque gli assi, motivo per cui sperimentato Tubo multilume medico Manufacturer i team propongono miscele di materiali o strategie con stelo segmentato piuttosto che soluzioni a singolo polimero per programmi di cateteri complessi. Comprendere questa matrice di compromesso è fondamentale per essere efficaci Tubo multilume medico Material Selection durante lo sviluppo del dispositivo. Il Produzione di tubi multilume Processo Comprendere il Produzione di tubi multilume Process aiuta gli ingegneri dei dispositivi a definire specifiche di progettazione realistiche, ad anticipare gli intervalli di tolleranza dimensionale e a valutare in modo intelligente le capacità dei fornitori. Il processo principale è l’estrusione di precisione, ma la complessità delle geometrie multi-lume richiede una sofisticazione ingegneristica significativamente maggiore rispetto alla produzione di tubi a lume singolo. Processo di estrusione passo dopo passo per tubi multilume Progettazione e fabbricazione dello stampo: Una matrice di estrusione personalizzata viene lavorata con precisione per definire il profilo del tubo esterno e tutte le forme del lume interno. La progettazione dello stampo è la fase a monte più critica: gli errori nella geometria dello stampo si propagano direttamente agli errori dimensionali nel tubo finito. Per profili complessi a più lumi, la progettazione della matrice implica in genere la modellazione del flusso computazionale per prevedere il comportamento della fusione del polimero e correggere gli effetti di rigonfiamento della matrice. Essiccazione e compounding dei polimeri: Le resine polimeriche per uso medico vengono essiccate a livelli di umidità controllati prima dell'estrusione per prevenire la degradazione idrolitica e i difetti superficiali. Per i tubi multilume coestrusi, due o più estrusori alimentano simultaneamente polimeri diversi in una matrice di combinazione. Estrusione e calibrazione: Il polymer melt is forced through the die under controlled temperature and pressure, forming the continuous tube profile. A calibrator immediately downstream of the die controls the outer diameter and roundness while the tube is still in its semi-molten state. Internal lumen dimensions are maintained by pressurized air or mandrels running through the die pins. Raffreddamento e traino: Il extrudate passes through a water cooling trough at controlled temperature to set the final dimensions. A puller haul-off unit maintains consistent line speed, which directly controls wall thickness — faster haul-off produces thinner walls and smaller outer diameters. Misurazione dimensionale in linea: I sistemi di micrometria laser misurano continuamente il diametro esterno durante la produzione, fornendo dati in tempo reale al sistema di controllo del processo. Lo spessore della parete e le dimensioni del lume vengono misurati mediante sezioni trasversali periodiche del campione utilizzando la microscopia ottica. Taglio, avvolgimento e post-elaborazione: Il tubo finito viene tagliato alle lunghezze specificate o avvolto su bobine. Le operazioni di post-elaborazione (formatura della punta, perforazione, incollaggio, rivestimento o marcatura laser) vengono eseguite come richiesto dalla progettazione del dispositivo. Servizi di estrusione multi-lume personalizzati in genere includono tutte le fasi di post-elaborazione all'interno della stessa impronta di produzione. Flusso di produzione di tubi multilume Muori Progettazione Polimero Preparazione Estrusione e dimensionamento Raffreddamento e traino In linea Ispezione Post- Processoing Il six-stage production flow for precision multi-lumen medical tubing from die fabrication through post-processing. Il production flow diagram illustrates how multi-lumen tubing manufacturing is a tightly coupled, sequential process where quality at each stage determines the feasibility of the next. Die design is the rate-limiting step for new profiles — design cycles for complex multi-lumen dies may take four to eight weeks, after which the extrusion and inline inspection stages can operate at high throughput. For device manufacturers evaluating suppliers for Tubi multilume medicali OEM , richiedere la prova della capacità di progettazione dello stampo e la documentazione di convalida del processo (IQ/OQ/PQ) è un elemento di differenziazione affidabile tra estrusori generalisti e produttori di tubi medici specialistici. Applicazioni cliniche: dove i tubi multilume offrono un valore unico Il tubo multilume non è un aggiornamento generico rispetto ai design a lume singolo: è un'architettura appositamente creata per scenari clinici in cui l'accesso multifunzionale simultaneo attraverso un singolo punto di inserimento fornisce un beneficio procedurale o per il paziente misurabile. Le seguenti aree di applicazione rappresentano gli usi di maggior volume e in più rapida crescita Tubo per catetere multilume nella pratica clinica attuale. Adozione di tubi multilume per applicazione clinica (indice di volume relativo) Cateteri venosi centrali (CVC) 92 Sistemi di cateteri a palloncino 84 Sistemi di somministrazione e infusione di farmaci 76 Cateteri per emodialisi 68 Cateteri per accesso neurovascolare 55 Cateteri per mappatura elettrofisiologica 42 Indice di volume relativo (0-100) basato sui dati delle applicazioni del settore; non cifre assolute sulla quota di mercato. I cateteri venosi centrali ottengono il punteggio più alto nell'indice di adozione, pari a 92, riflettendo lo standard clinico decennale dei design CVC a triplo lume per le unità di terapia intensiva e le cure perioperatorie in cui la somministrazione simultanea di liquidi IV, il prelievo di sangue e la somministrazione di farmaci attraverso porte separate sono un requisito del flusso di lavoro quotidiano. I sistemi di cateteri a palloncino sono al secondo posto con 84: essenzialmente ogni catetere a palloncino over-the-wire utilizzato negli interventi cardiaci coronarici, periferici e strutturali richiede come minimo un albero a doppio lume che separa il lume del filo guida dal lume di gonfiaggio del palloncino. Il Tubo multilume per cateteri a palloncino Il segmento è particolarmente impegnativo perché il lume di gonfiaggio deve mantenere l'integrità a pressioni superiori a 10-20 atmosfere durante cicli di gonfiaggio ripetuti. Tubi multilume per sistemi di somministrazione di farmaci Tubi multilume per sistemi di somministrazione di farmaci rappresenta uno dei segmenti applicativi in più rapida crescita, guidato dall’espansione della somministrazione di terapie mirate, di protocolli di combinazione di farmaci e di sistemi di infusione a circuito chiuso. Nelle porte di infusione oncologica, i design a doppio lume consentono la somministrazione simultanea di due agenti farmacologici incompatibili attraverso canali separati che convergono solo sulla punta distale, prevenendo l'interazione chimica all'interno del corpo del catetere. Nella gestione del dolore, i cateteri epidurali multilume consentono l’infusione combinata di anestetici locali e oppioidi attraverso canali separati con controllo della velocità indipendente. Ognuna di queste applicazioni richiede tubi in cui l'integrità del lume, la consistenza dimensionale e la resistenza chimica siano mantenute durante l'intero ciclo di utilizzo clinico. Tubi multilume a parete sottile e diametro ridotto: ingegneria ai limiti Tubo multilume a parete sottile per cateteri rappresenta la categoria più esigente nell'estrusione multi-lume, in cui i progettisti riducono al minimo il diametro esterno, massimizzano le dimensioni dei singoli lumi e mantengono l'integrità strutturale nei setti tra i lumi. In un tubo a doppio lume con un diametro esterno di 1,0 mm, il setto che separa i due lumi può avere uno spessore di soli 80-120 micron, una parete così sottile che qualsiasi variazione del processo ne provoca il collasso o la distorsione, rendendo il tubo inutilizzabile. Tubo multilume medico di piccolo diametro con diametro esterno compreso tra 0,5 e 2,0 mm viene utilizzato in cateteri neurointerventivi, applicazioni di dispositivi pediatrici e strumenti oftalmologici in cui l'anatomia di accesso limita il dispositivo a profili estremamente piccoli. Per ottenere una geometria del lume coerente a queste dimensioni sono necessarie tolleranze dei perni della matrice inferiori a 5 micron, uniformità della temperatura di fusione entro più o meno 1 grado Celsius sulla faccia della matrice e stabilità della velocità di trasporto inferiore allo 0,1% di variazione. Si tratta di requisiti di ingegneria di precisione che solo gli estrusori specializzati di tubi medicali con apparecchiature progettate appositamente possono soddisfare in modo coerente. Spessore minimo della parete del setto in base al diametro esterno per tubi medici multilume 0 100 200 300 400um 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80um diametro esterno 0,5 mm 100um diametro esterno 1,0 mm 120um diametro esterno 1,5 mm 150um diametro esterno 2,0 mm 200um diametro esterno 3,0 mm 300um diametro esterno 5,0 mm 380um diametro esterno 8,0 mm I valori minimi dello spessore della parete del setto sono indicativi per i tubi PEBA a doppio lume; i minimi effettivi dipendono dal materiale e dal numero di lumen. Il column chart makes an important engineering relationship visible: as outer diameter decreases, the minimum achievable septum wall thickness also decreases — but the rapporto Lo spessore del setto rispetto al diametro esterno del tubo aumenta effettivamente per i diametri piccoli, il che significa che una frazione maggiore dell'area della sezione trasversale disponibile deve essere assegnata alle pareti strutturali piuttosto che allo spazio del lume funzionale su piccola scala. Con diametro esterno di 0,5 mm, un setto da 80 μ consuma circa il 16% del diametro del tubo, mentre con diametro esterno di 8 mm, un setto da 380 μ rappresenta solo il 5% del diametro. Questo è un vincolo fondamentale di Tubo multilume medico di piccolo diametro progettazione di cui gli ingegneri dei dispositivi devono tenere conto quando specificano i diametri dei lumi per le applicazioni di microcateteri. Estrusione multi-lume personalizzata: dalle specifiche di progettazione alla produzione qualificata Servizi di estrusione multi-lume personalizzati coprire l'intero percorso dalle specifiche di progettazione alla fornitura di produzione qualificata e la comprensione di questo processo aiuta i produttori di dispositivi a stabilire tempistiche di progetto e aspettative di documentazione adeguate. A differenza dell'acquisto di tubi standard, l'estrusione multi-lume personalizzata inizia con una fase di progettazione collaborativa in cui il team tecnico del produttore dei tubi esamina i requisiti del dispositivo e propone una specifica del tubo che bilancia le prestazioni cliniche con la fattibilità della produzione. Tubo multilume medico Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> Proiettato Tubi medicali multilume Tubi medicali a lume singolo Indice di crescita 2019=100; valori previsti basati sull'analisi CAGR del settore fino al 2027. Il dual-line growth chart above captures a critical market dynamic: la domanda di tubi multilume sta crescendo a un CAGR pari a circa l'11-14%. – quasi il doppio rispetto al 5-7% dei tubi a lume singolo – grazie alla crescente complessità funzionale dei dispositivi basati su cateteri di prossima generazione. Ogni nuova categoria di terapia minimamente invasiva che entra nella pratica clinica (ablazione robotica transcatetere, riparazione valvolare transcatetere, somministrazione di farmaci endovascolari) tende a richiedere architetture con stelo multilume che i design a lume singolo non possono supportare. Questa crescita strutturale della domanda rende la capacità e la qualificazione specialistica Tubo multilume medico Manufacturer strutture un elemento di differenziazione sempre più competitivo per le aziende produttrici di dispositivi che costruiscono catene di fornitura pluriennali. Cosa aspettarsi dalla sequenza temporale dello sviluppo dell'estrusione personalizzata Tabella 2: Cronologia tipica del progetto per lo sviluppo di tubi multi-lume personalizzati dalle specifiche al rilascio della produzione Fase Attività Durata tipica Progettazione Review Revisione delle specifiche, raccomandazioni DFM, conferma dei materiali 1-2 settimane Muori Design and Fabrication Muori engineering, machining, initial trial runs 4-8 settimane Estrusione di prototipi Produzione del campione, qualificazione dimensionale, iterazione 2-4 settimane Processo Validation (OQ/PQ) Processo capability demonstration, SPC establishment 3-6 settimane Rilascio di produzione Pacchetto documentazione, primo lotto di produzione, fornitura commerciale 2-3 settimane Il development timeline above reflects the practical reality that custom multi-lumen extrusion programs require three to five months from specification sign-off to first production lot for most profiles. Die design and fabrication is the longest individual phase and the one with the greatest variability depending on profile complexity. Device manufacturers who initiate tubing development concurrent with early catheter prototyping — rather than waiting for device design freeze — consistently achieve faster overall program timelines and avoid the schedule risk of late-discovered tubing specification changes. Ningbo Linstant Polymer Materials Co., Ltd., fondata nel 2014 con oltre 400 dipendenti , offerte integrate Tubi medici multilume personalizzati sviluppo e produzione attraverso la sua piattaforma di tubi medicali OEM/ODM. Con una profonda esperienza nell'estrusione, nel rivestimento e nella post-elaborazione dei polimeri, l'azienda fornisce consigli di progettazione costruttiva basati su una conoscenza approfondita delle proprietà dei materiali polimerici e dei requisiti di applicazione dei cateteri, aiutando i produttori di dispositivi a passare dall'ideazione alla fornitura qualificata con meno iterazioni e una documentazione di processo più approfondita in ogni fase. Specifiche di progettazione chiave che gli ingegneri devono definire Prima di avvicinarsi a Tubo multilume medico Manufacturer per un programma di estrusione personalizzato, gli ingegneri dei dispositivi dovrebbero avere risposte chiare alle seguenti domande sulle specifiche. Gli input incompleti all'avvio del progetto sono la causa più comune dei cicli di iterazione del prototipo e dei ritardi nella sequenza temporale nello sviluppo di tubi multi-lume. Numero e funzione dei lumi: Definisci esattamente quanti lumi sono necessari e cosa trasporta ciascuno: filo guida, fluido di gonfiaggio, farmaco, irrigazione, cavi elettrici, gas o aspirazione. La funzione determina la dimensione minima del lume e i requisiti di valutazione della pressione. Diametro esterno e profilo totale del dispositivo: Specificare il diametro esterno massimo consentito in millimetri o dimensione francese, in base all'anatomia dell'accesso e alla compatibilità della guaina dell'introduttore. ID lumen minimo per ciascun canale: In base all'oggetto più grande che deve passare attraverso ciascun lume: diametro esterno del filo guida, raccordo della porta del palloncino o calcolo della portata richiesta a una determinata caduta di pressione. Requisiti materiali: Modulo di flessibilità desiderato su ciascuna sezione dell'albero, compatibilità chimica con i fluidi che passano attraverso ciascun lume e metodo di sterilizzazione utilizzato nel processo di produzione del dispositivo. Lunghezza e profilo dell'albero: Lunghezza totale del catetere, se è richiesto un profilo di rigidità uniforme o rastremato e se sono necessari segmenti di materiale diversi lungo la lunghezza dello stelo. Tolleranze dimensionali: Tolleranze accettabili di diametro esterno, diametro interno e spessore della parete che il tubo deve soddisfare per l'assemblaggio del dispositivo e la funzione clinica. È possibile ottenere tolleranze più strette, ma richiedono una convalida del processo più estesa e possono prolungare i tempi di sviluppo. Domande frequenti Q1: Qual è la differenza tra tubi multilume e tubi a lume singolo? Il tubo a lume singolo ha un canale interno, mentre il tubo a lume multiplo contiene due o più canali interni separati all'interno del corpo del tubo esterno. I design multi-lume consentono a un singolo catetere di erogare simultaneamente fluidi, trasportare fili guida ed eseguire il gonfiaggio o l'aspirazione, funzioni che altrimenti richiederebbero più dispositivi o inserimenti separati. Q2: Quali materiali sono più comunemente utilizzati per i tubi multilume medicali? Il most commonly used materials include PEBA (polyether block amide), nylon (PA12), polyurethane, PEEK, and polyimide. Material selection depends on the flexibility, strength, chemical resistance, and sterilization requirements of the specific catheter application. Many designs combine two or more materials in segmented shafts or co-extruded layers. Q3: Quanti lumen possono essere inclusi in un tubo? In pratica, la maggior parte dei cateteri medici multilume contengono da due a cinque lumi, ma i modelli a doppio e triplo lume sono i più comuni. Sono possibili conteggi di lumi più elevati, ma richiedono diametri esterni progressivamente più grandi per mantenere uno spessore della parete del setto e un'area di flusso del lume adeguati, il che ne limita l'uso in applicazioni di accesso di piccolo profilo. D4: È possibile personalizzare il tubo multilume per un design specifico del catetere? SÌ. I produttori esperti di tubi medicali OEM offrono estrusione personalizzata di profili multi-lume con diametro esterno specificato, ID dei singoli lumi, geometria del lume, materiale e spessore delle pareti. I programmi personalizzati richiedono in genere dai tre ai cinque mesi dall'approvazione delle specifiche alla fornitura di produzione qualificata, a seconda della complessità del profilo e dei requisiti di convalida. D5: Quali tolleranze sono ottenibili per i tubi multilume di piccolo diametro? Per l'estrusione medica multilume di precisione, tolleranze del diametro esterno di più o meno 0,010 mm e uniformità dello spessore della parete del setto entro più o meno 5-10 micron sono ottenibili in ambienti di produzione ben controllati. Queste specifiche richiedono micrometria laser in linea, controllo del processo SPC e attrezzature qualificate per stampi mantenute con tolleranze inferiori a 5 micron. D6: Il tubo multilume è compatibile con tutti i metodi di sterilizzazione standard? La compatibilità dipende dal polimero selezionato. Il gas EO e l'irradiazione gamma sono compatibili con la maggior parte dei materiali dei tubi multilume medicali, tra cui PEBA, nylon, poliimmide e poliuretano. La sterilizzazione in autoclave a vapore è limitata ai materiali con maggiore stabilità termica, principalmente PEEK e alcune costruzioni a base di PTFE. Il metodo di sterilizzazione deve essere confermato durante la selezione del materiale, non dopo.
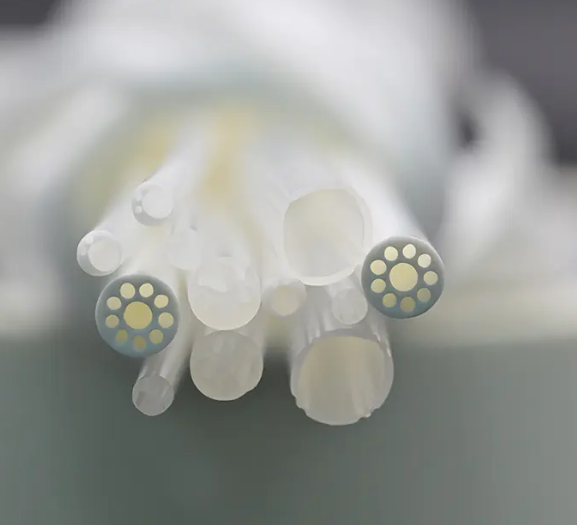
 CONTATTACI
Se sei interessato ai nostri prodotti, contattaci
- DETTAGLI DI CONTATTO
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- Le informazioni fornite su questo sito sono destinate esclusivamente all’utilizzo nei Paesi e nelle giurisdizioni al di fuori della Repubblica Popolare Cinese.
- PRODOTTI
- Tubi estrusi medicali
- Tubi rinforzati per uso medico
- Poliimmide
- SBIRCIARE
- Tubi per palloncini
- Microcatetere
- Processi secondari
- Tubo termoretraibile
- Tubi medici in fluoropolimero
- Endoscopio
- Guaina di accesso a pressione negativa
- Catetere guida
- Catetere angiografico
- Tubi intrecciati ad alta pressione
- Processo di trattamento superficiale dei tubi medici
- CENTRO NOTIZIE
- Novità del settore
- Notizie aziendali
- TERMINALE MOBILE

