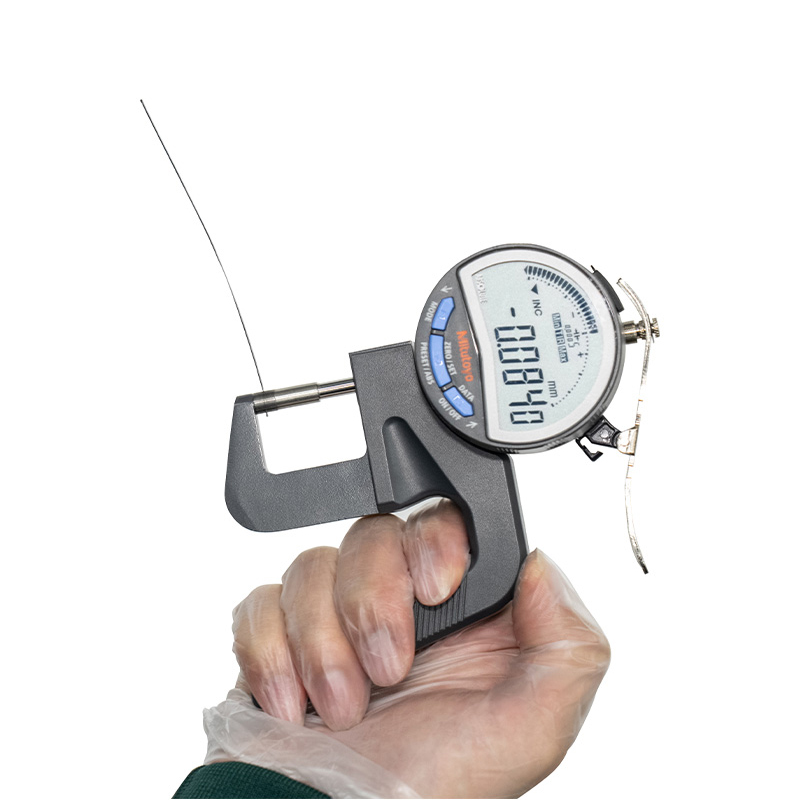


Un'oscillazione di 0,03 mm nello spessore della parete sembra innocua su un disegno. Al banco si trasforma in una piega dell'arco aortico, in un palloncino che non si muove o in una valvola emostatica che gocciola. Nella nostra esperienza, la maggior parte dei reclami relativi alle prestazioni del catetere sono riconducibili alla linea di estrusione piuttosto che al design del catetere.
La risposta breve: L'estrusione del catetere definisce la banda di tolleranza che è possibile mantenere, la forza di adesione disponibile a valle e il livello di ripetibilità del dispositivo finito su larga scala. Ottenere la finestra di estrusione corretta e ogni passaggio successivo diventerà più semplice. Se si sbagli, nessun lavoro di ribaltamento, incollaggio o assemblaggio salverà il dispositivo.
Questa guida illustra cosa controlla effettivamente l'estrusione, le variabili di processo che contano, i polimeri che si comportano diversamente sulla stessa velocità, i difetti che si manifestano per primi e i controlli di qualità che impediscono che un processo convalidato vada alla deriva.
Cosa controlla l'estrusione del catetere prima di ogni altra cosa
L'estrusione è il passaggio che fissa la geometria che ogni altro processo assume. Se un albero esce dalla linea con una variazione della parete del 12%, le fasi di intrecciatura, riflusso e formazione della punta ereditano quella variazione e l'amplificato. Ecco perché i team esperti bloccano la finestra di estrusione prima di finalizzare il progetto del catetere, e non dopo.
Cinque output contano di più su un albero tipico interventistico: diametro esterno, spessore e concentricità della parete, ovalità, finitura superficiale del lume interno e stabilità dimensionale sull'intera bobina.
| Parametro | Obiettivo tipico | Perché è importante a valle |
|---|---|---|
| Diametro esterno | da /-0,02 a /-0,05 mm su tubi da 1-3 mm | Taglia francese, vestibilità a guaina, cambio catetere |
| Spessore della parete/concentricità | Entro il 10% della parete nominale | Resistenza all'attorcigliamento, pressione di scoppio, consistenza del riflusso |
| Ovalità | Percentuale bassa a una cifra | Sigillatura della valvola, formatura della punta, connessioni senza perdite |
| Rugosità della superficie interna | Ra inferiore al micron sul lume | Tracciabilità, volume di scarico, adesione del rivestimento |
| Stabilità della bobina nella bobina | Stessa fascia su tutta la lunghezza | Resa dell'assemblaggio e alimentazione automatizzata |
Gli alberi a pareti sottili sono i luoghi in cui questi numeri diventano difficili. Quando la parete scende verso 0,05 mm, la massa fusa ha meno spazio per rilassarsi e la finestra di abbassamento si restringe bruscamente.
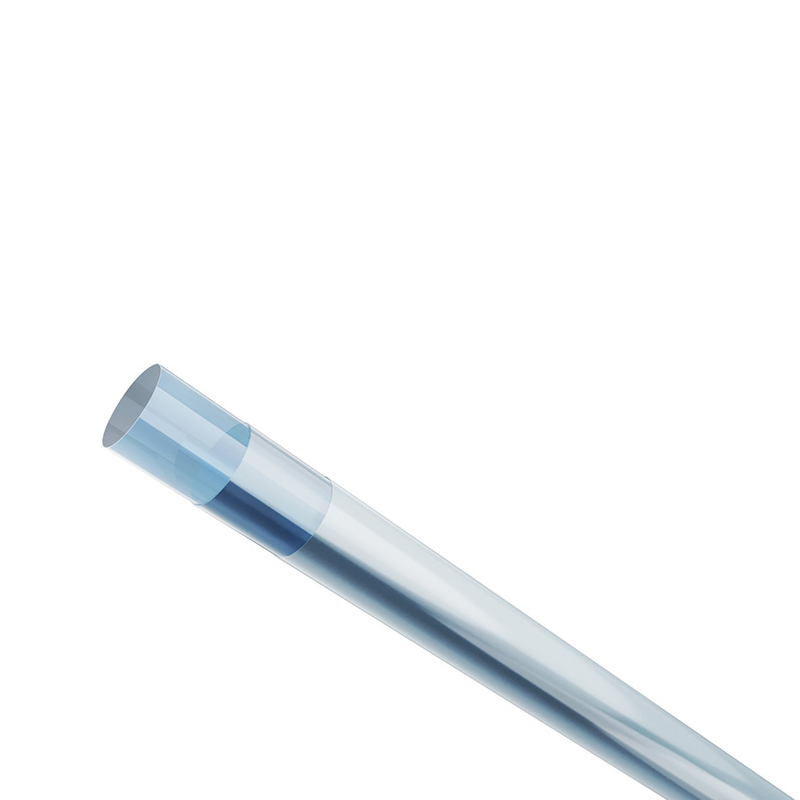
 Tubi medicali a parete ultra sottile per il trasporto di fluidi di precisione I tubi medicali estrusi ultrasottili supportano diametri interni precisi e opzioni di materiali come TPU, Pebax e Sbirciare per usi minimamente invasivi e con canali di fluido. Visualizza il prodotto →
La Linea di Estrusione, Passo dopo Passo
La maggior parte dei tubi per cateteri viene prodotta su linee a vite singola o doppia con matrice a croce e dimensionamento sotto vuoto. La sequenza seguente è standard, ma ogni passaggio comporta un punto di controllo che decide la tolleranza finale.
- Asciugatura e movimentazione dei materiali. Le resine igroscopiche come i copolimeri a blocchi a base di poliammide e il TPU assorbono l'umidità. I pellet non essiccati producono bolle, gel e striature superficiali che compaiono solo dopo poche ore di produzione.
- Nutrirsi e sciogliersi. La geometria della vite e il rapporto di compressione determinano la delicatezza con cui il polimero si scioglie. Le resine sensibili al taglio necessitano di una zona di compressione graduale per evitare il degrado.
- Dosaggio e stabilità della pressione. La variazione della pressione di fusione si traduce quasi direttamente nella variazione del diametro. Una pompa a ingranaggi o una zona di dosaggio ben regolata appiattiscono quella curva.
- Traccia e trafilatura della traversa. La fustella fissa la forma; il rapporto di abbassamento tra l'uscita dello stampo e la dimensione finale del tubo determina la parete. Piccoli cambiamenti qui spostano rapidamente lo spessore della parete.
- Raffreddamento e dimensionamento. I serbatoi di dimensionamento sotto vuoto e il controllo della temperatura dell'acqua determinano la rotondità e la qualità della superficie. Un raffreddamento troppo veloce congela lo stress nel muro.
- Decollo, misurazione e avvolgimento. La tensione costante previene smagliature e ovalità; il calibro in linea rileva la deriva prima che una bobina intera venga sprecata.
Una vista isometrica di una linea di tubi: il polimero entra nell'estrusore, la massa fusa viene modellata in una matrice a croce, dimensionata sotto vuoto, misurata da un misuratore laser e tirata via a tensione costante. Ogni blocco è un punto di controllo, non solo una macchina.
La scelta del materiale riscrive la finestra della temperatura
La stessa vite e la stessa matrice si comportano in modo completamente diverso con una nuova resina. I copolimeri a blocchi di poliammide come Pebax e TPU vengono processati in un intervallo di cilindri moderato, mentre Sbirciare e fluoropolimeri richiedono linee dedicate, attrezzature resistenti alla corrosione e cicli di spurgo più lunghi. Il passaggio da una linea dal Sbirciare a un elastomero a bassa temperatura è raramente economico, motivo per cui gli specialisti mantengono una capacità di estrusione separata per i polimeri ad alta temperatura.
Al di là della temperatura, il profilo delle proprietà di ciascun polimero decide quale architettura dell'albero ha senso. Un materiale rigido e resistente al calore non è automaticamente la scelta migliore per un albero tracciabile.
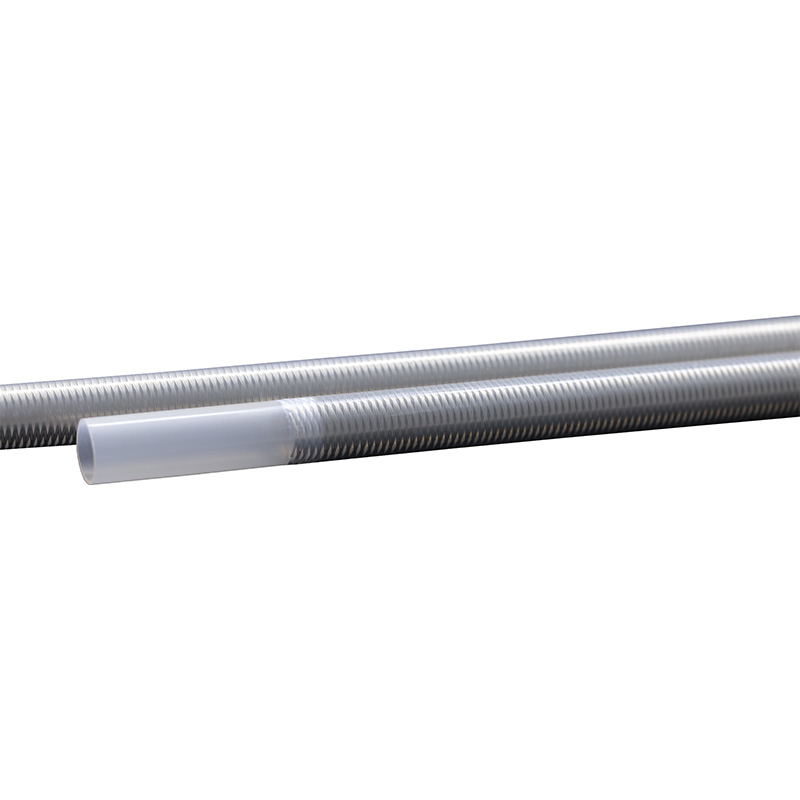
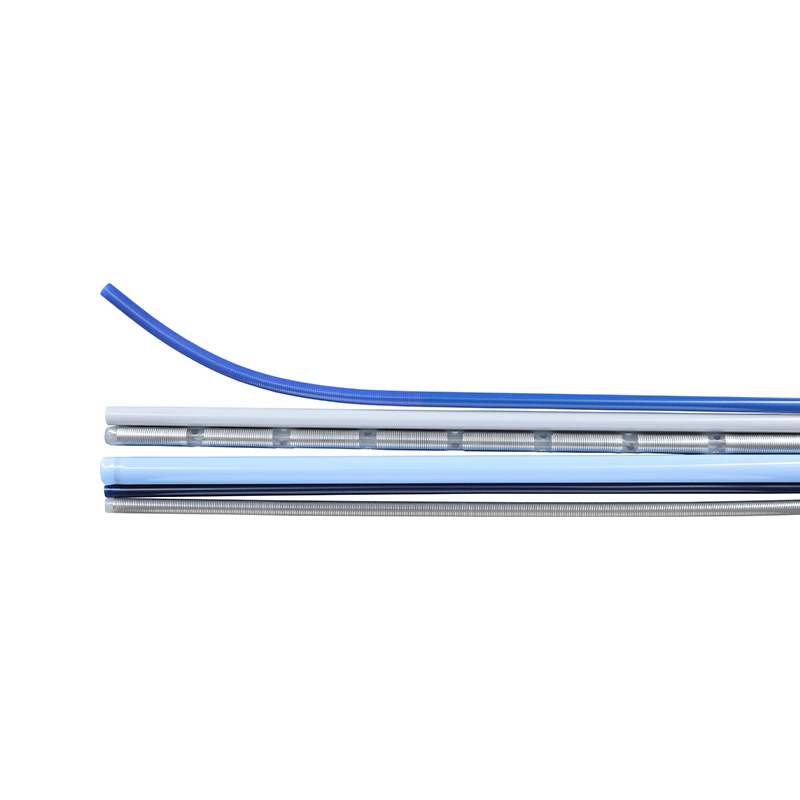
PEEK e poliimmide presentano punteggi elevati in termini di rigidità e resistenza al calore; Pebax e TPU otterranno un punteggio elevato in termini di flessibilità. La maggior parte degli alberi moderni mescola entrambi i mondi attraverso la coestrusione multistrato, dove uno strato esterno morbido trasporta il rivestimento idrofilo e uno strato interno rigido trasporta il lume. Per uno sguardo più attento a come questa tecnologia viene applicata nella pratica, consulta questa panoramica di coestrusione di catetere multistrato .
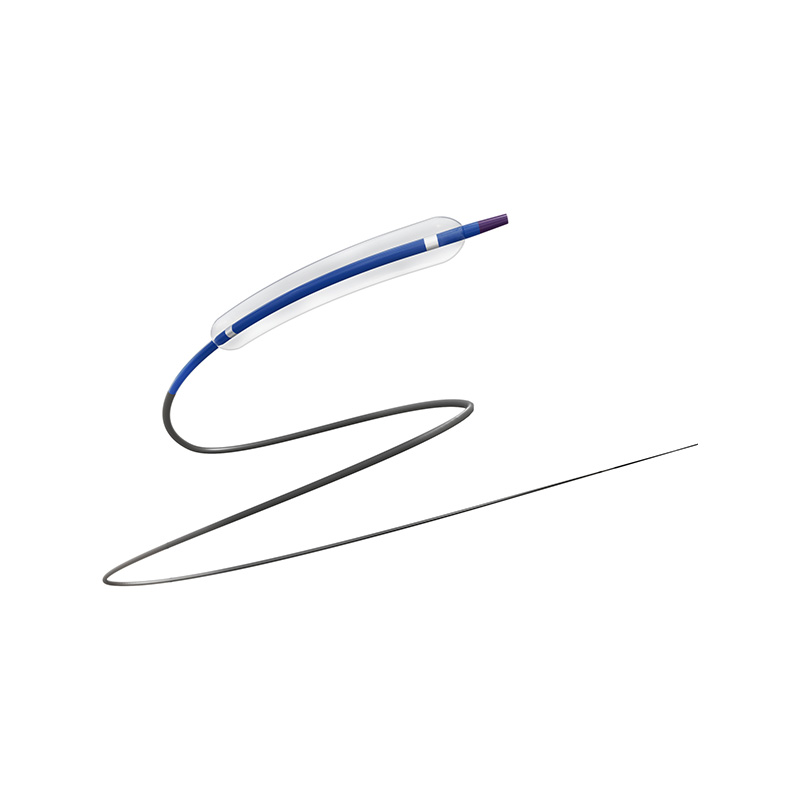
 Tubi medici multistrato per cateteri e somministrazione di farmaci I tubi estrusi multistrato combinano la biocompatibilità interna con la resistenza o la protezione esterna, supportando cateteri, sistemi di infusione, drenaggio e somministrazione di farmaci con tolleranze strette. Visualizza il prodotto →
Da dove provengono effettivamente i difetti di estrusione
I difetti raramente appaiono in modo casuale. Nella risoluzione dei problemi di produzione, le stesse cinque cause principali rappresentano la maggior parte degli spool rifiutati.
Distribuzione illustrativa basata su modelli tipici di risoluzione dei problemi nella produzione di tubi medici, non su una statistica di settore misurata.
- Deriva del diametro di solito indica un'instabilità della pressione di fusione o una mancata corrispondenza della velocità di decollo.
- Gel e granelli neri indicare uno spurgo incompleto, resina degradata nelle zone morte o umidità.
- Eccentricità del muro spesso deriva dal centraggio dello stampo o da un vuoto sbilanciato nel manicotto di dimensionamento.
- Frattura e rugosità della fusione compaiono quando la velocità di uscita supera ciò che la geometria dello stampo può gestire a quella temperatura.
- Ovalità della bobina è un problema di tensione e avvolgimento piuttosto che un problema di estrusione.
Tolleranze, misurazione in linea e controllo qualità
Un processo convalidato non è un processo stabile per sempre. Le impostazioni del vuoto si alterano, gli stampi si usurano e un nuovo lotto di resina può modificare la viscosità del fuso. La misurazione continua è l'unica difesa pratica.
Le misure pratiche di controllo su una linea di estrusione di catetere includono:
- Misurazione laser o ultrasuoni a intervalli fissi, registrata rispetto alla posizione della bobina.
- Controllo statistico del processo su OD, parete e ovalità, con regole di reazione anziché ispezione a posteriori.
- Qualificazione di installazione, funzionamento e prestazioni su ogni nuova combinazione di stampo e resina.
- Tracciabilità completa del lotto, dal lotto di pellet alla bobina finita, secondo un sistema di qualità come ISO 13485.
- Controllo delle modifiche documentate per qualsiasi regolazione che tocca la finestra convalidata.
Dal tubo estruso al catetere finito
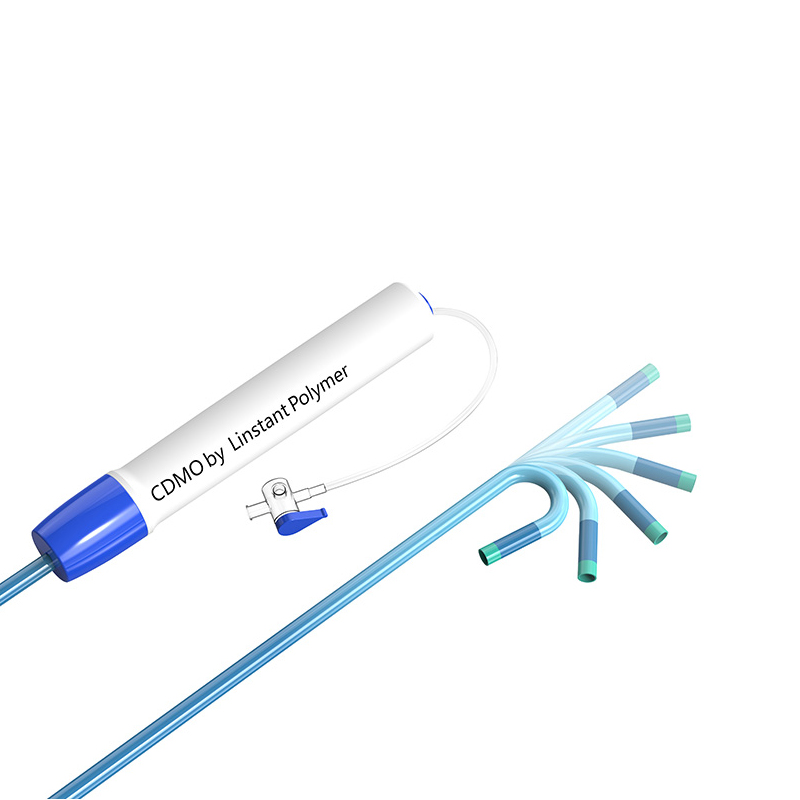
L'estrusione è solitamente la prima di numerose operazioni. Processi secondari come ribaltamento, svasatura, perforazione, rifusione, trecciatura e laminazione termoretraibile sono ciò che trasforma una bobina di tubo in un albero di lavoro. Questi passaggi dipendono fortemente da ciò che è accaduto al monte: una luce leggermente fuori forma non sigillerà in modo affidabile contro una valvola emostatica e una parete con stress congelato si distorcerà durante il riflusso.
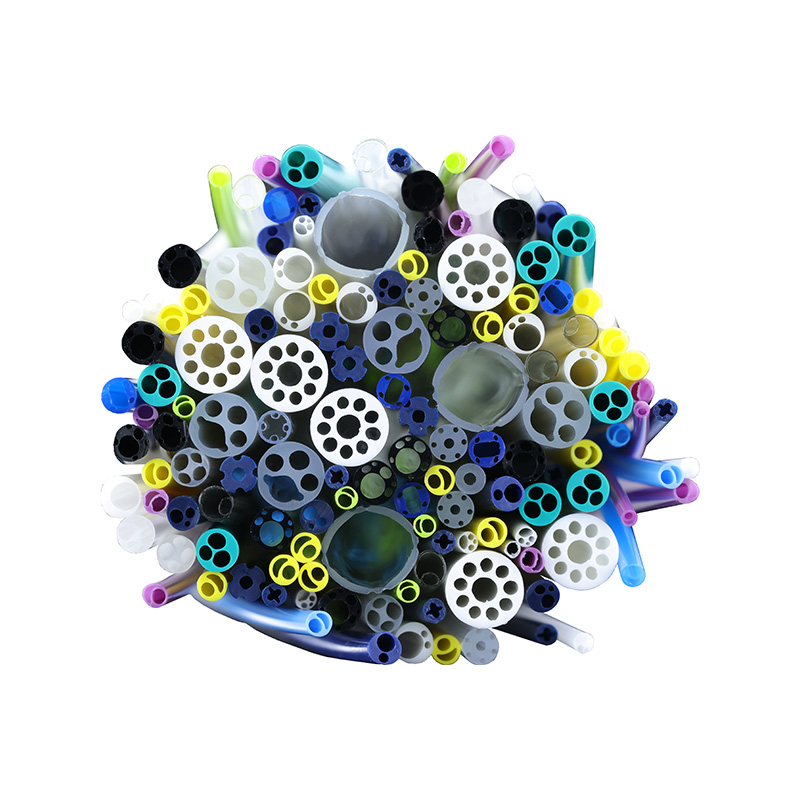
I layout complessi dei lumi impongono la massima richiesta alla fase di estrusione. I profili multilume con due, tre o più canali richiedono un flusso bilanciato attraverso la matrice in modo che ogni lume mantenga la sua forma e sezione trasversale su tutta la lunghezza.
 Tubi medicali multilume per progetti di cateteri complessi I tubi estrusi con canali multipli personalizzabili consentono l'accesso simultaneo a fili guida, farmaci e gas nelle applicazioni di cateteri coronarici, dialitici, endoscopici e neurovascolari. Visualizza il prodotto →
Scegliere un partner per l'estrusione
Per i produttori di dispositivi, il fornitore di estrusioni è effettivamente parte del team di progettazione. La differenza tra un fornitore di componenti e un partner di sviluppo si manifesta nella tempestività del coinvolgimento e nella quantità di finestra del processo che possono documentare per te.
Ningbo LINSTANT Polymer Materials Co., Ltd. è stata fondata nel 2014 e da allora è cresciuta fino a diventare un'impresa high-tech a livello nazionale con oltre 500 membri dello staff professionale. L'azienda si impegna a superare il ruolo di fornitore di componenti tradizionali, sforzandosi di diventare parte integrante dei prodotti dei propri clienti. Dall'abbinamento preciso durante la fase di progettazione collaborativa alla garanzia di affidabilità durante la produzione, LINSTANT si integra profondamente nella catena del valore fondamentale dei prodotti dei suoi clienti, trasformando la tecnologia dei cateteri in un vantaggio competitivo fondamentale per i loro prodotti.
Attraverso la continua innovazione tecnologica e un rigoroso controllo di qualità, siamo in grado di fornire alle aziende produttrici di dispositivi medici soluzioni di sistemi di cateteri personalizzati più sicuri, più precisi e tecnologicamente più avanzati.
La base produttiva copre quasi 20.000 metri quadrati di camere bianche conformi alle GMP, con 15 linee di estrusione importate che supportano la coestrusione a strato singolo, doppio e triplo, otto linee PEEK dedicate, due linee di stampaggio a iniezione e circa 100 unità di trecciatura, avvolgimento e rivestimento. La copertura dei materiali spazia da PEEK, poliimmide, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET e PVDF e la gamma di prodotti si estende dai tubi di base, agli steli rinforzati e ai tubi a palloncino, fino ai microcateteri e ai cateteri guida. La gestione della qualità è certificata ISO 13485:2016.
Per il team che necessita di supporto alla progettazione anziché di tubi standard, il Servizio OEM e ODM copre lo sviluppo congiunto, gli strumenti, la convalida del processo e la produzione in serie.
Domande frequenti
Q1. Cos'è l'estrusione del catetere?
È il processo di fusione che modella i pellet polimerici in un tubo catetere continuo con diametro interno, diametro esterno e parete definiti. Imposta la geometria su cui si basano tutte le fasi successive dell'assemblaggio.
Q2. Quale tolleranza può mantenere l'estrusione del catetere?
Le linee ben controllate in genere mantengono il diametro esterno tra /-0,02 e /-0,05 mm e la parete entro circa il 10% del valore nominale, a seconda della resina, dello spessore della parete e delle dimensioni del tubo.
Q3. Quali polimeri vengono utilizzati per l'estrusione dei tubi dei cateteri?
Sono comuni Pebax, TPU, PVDF, PET, poliimmide, PEEK, PTFE, FEP, PFA ed ETFE. La scelta del materiale determina la finestra di temperatura, la rigidità dell'albero e la strategia di rivestimento.
Q4. Qual è la differenza tra l'estrusione di un lume singolo e multilume?
Il tubo a lume singolo ha un canale. Il tubo multilume racchiude due o più canali in un unico profilo, il che richiede un flusso bilanciato in modo che ciascun lume mantenga la propria sezione trasversale lungo la lunghezza.
Q5. Come si evita l'attorcigliamento del tubo del catetere estruso?
Pareti concentriche, spessore costante, il durometro giusto o uno strato di rinforzo intrecciato e un processo di riflusso controllato aumentano la resistenza alla piega.
Q6. È possibile fornire tubi estrusi come parte di un assemblaggio completo di catetere OEM?
SÌ. I fornitori di estrusione con capacità di lavorazione secondaria possono fornire steli con punta, incollati, intrecciati o rivestiti oppure supportare lo sviluppo di cateteri completamente personalizzati dalla fase di progettazione alla produzione in serie.